
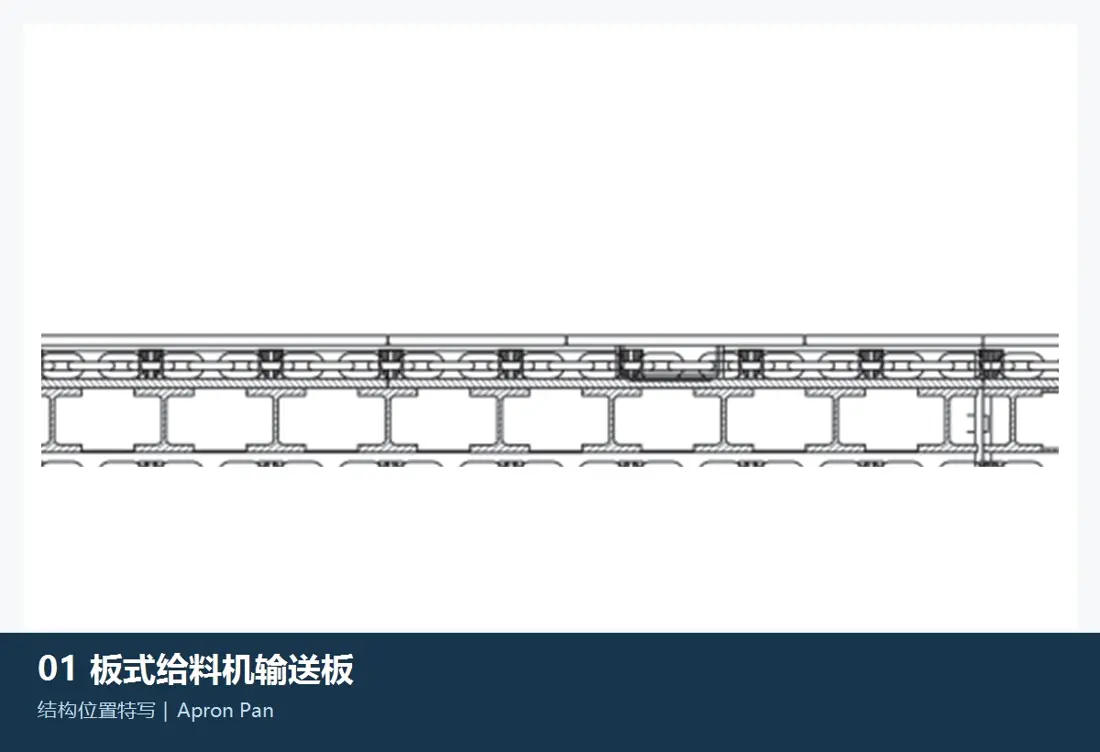
McLanahan Apron Feeder 板式给料机
项目配置、处理量、链条规格、输送板宽度、耐磨衬板、头尾轴和驱动备件集中核对。
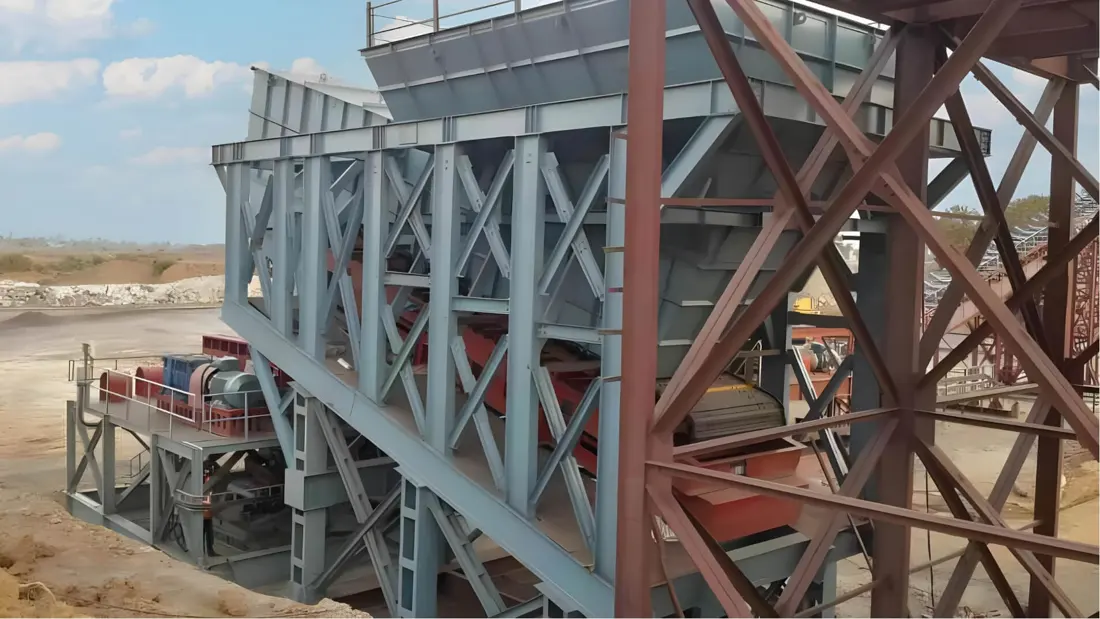
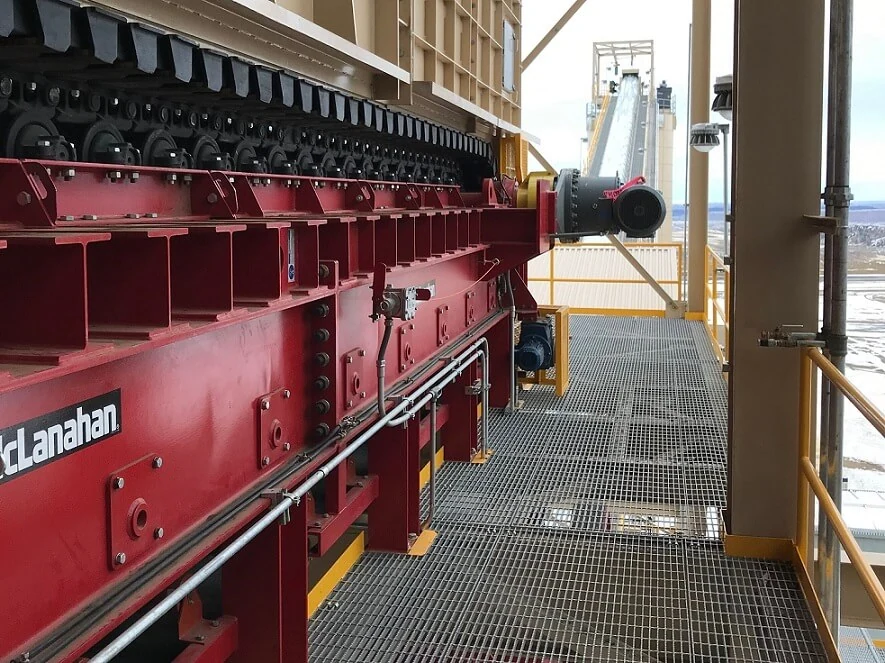
OEM 单一设备页
工程定制范围、输送板链和底盘备件在一页完成识别
McLanahan 当前 Apron Feeder 采用按工况和项目工程配置的方式,不发布可覆盖全部装机的一张固定型号表。本页集中呈现公开能力范围、输送板配置、底盘维护标识,以及与耐磨件和核心备件直接相关的确认要点;制造前须核对项目号、铭牌、总图、图纸和旧件。
10–6,000 tph公开处理能力范围
6公开链条规格数量
16标准输送板宽度数量
按项目中心距、倾角与驱动
标准型号与核心尺寸
McLanahan Apron Feeder 当前配置与核心尺寸范围
官方当前产品按处理能力、链条规格、输送板宽度和项目长度组合设计;FL / FD 标识用于底盘维护识别,不应当误写成完整整机型号。
| 配置 / 维护标识 | 公开结构范围 | 公开能力或尺寸 | 备件确认重点 |
|---|---|---|---|
| 工程定制 Apron Feeder | 6 种链条规格、16 种标准输送板宽度,长度按项目配置 | 10–6,000 tph | 先核对项目号、板宽、中心距、链条规格、倾角、速度和驱动 |
| 铸造锰钢输送板配置 | 重载整体铸造 flight / pan;用于高冲击受料区 | 宽度与长度按项目选型 | 核对单块重量、搭接、螺栓孔、链条接口、左右方向和磨损余量 |
| 成形钢板输送板配置 | fabricated formed-steel flight / pan;焊接或成形结构 | 宽度与长度按项目选型 | 核对板厚、成形半径、加强结构、焊缝、孔系和搭接间隙 |
| FL4 / FD4 / FD7 底盘标识 | 支承及回程辊维护识别组,不是整机固定型号 | 回程辊直径 130 mm 为约 50% 磨损;120 mm 为约 100% 磨损 | 按辊体原始直径、轴端、轴承、密封、安装座和具体位置核对 |
| FD9 / FD10 底盘标识 | 大型支承及回程辊维护识别组,不是整机固定型号 | 回程辊直径 219 mm 为约 50% 磨损;209 mm 为约 100% 磨损 | 按项目图、轴端尺寸、轴承与密封配置确认,不可只凭系列标识互换 |
同一能力范围内,输送板、链条、链轮、辊组、中心距、倾角、速度、驱动和料斗接口仍可能完全不同,不能只凭“Apron Feeder”名称制造。
McLanahan
零部件位置图
图上编号与下表一一对应。
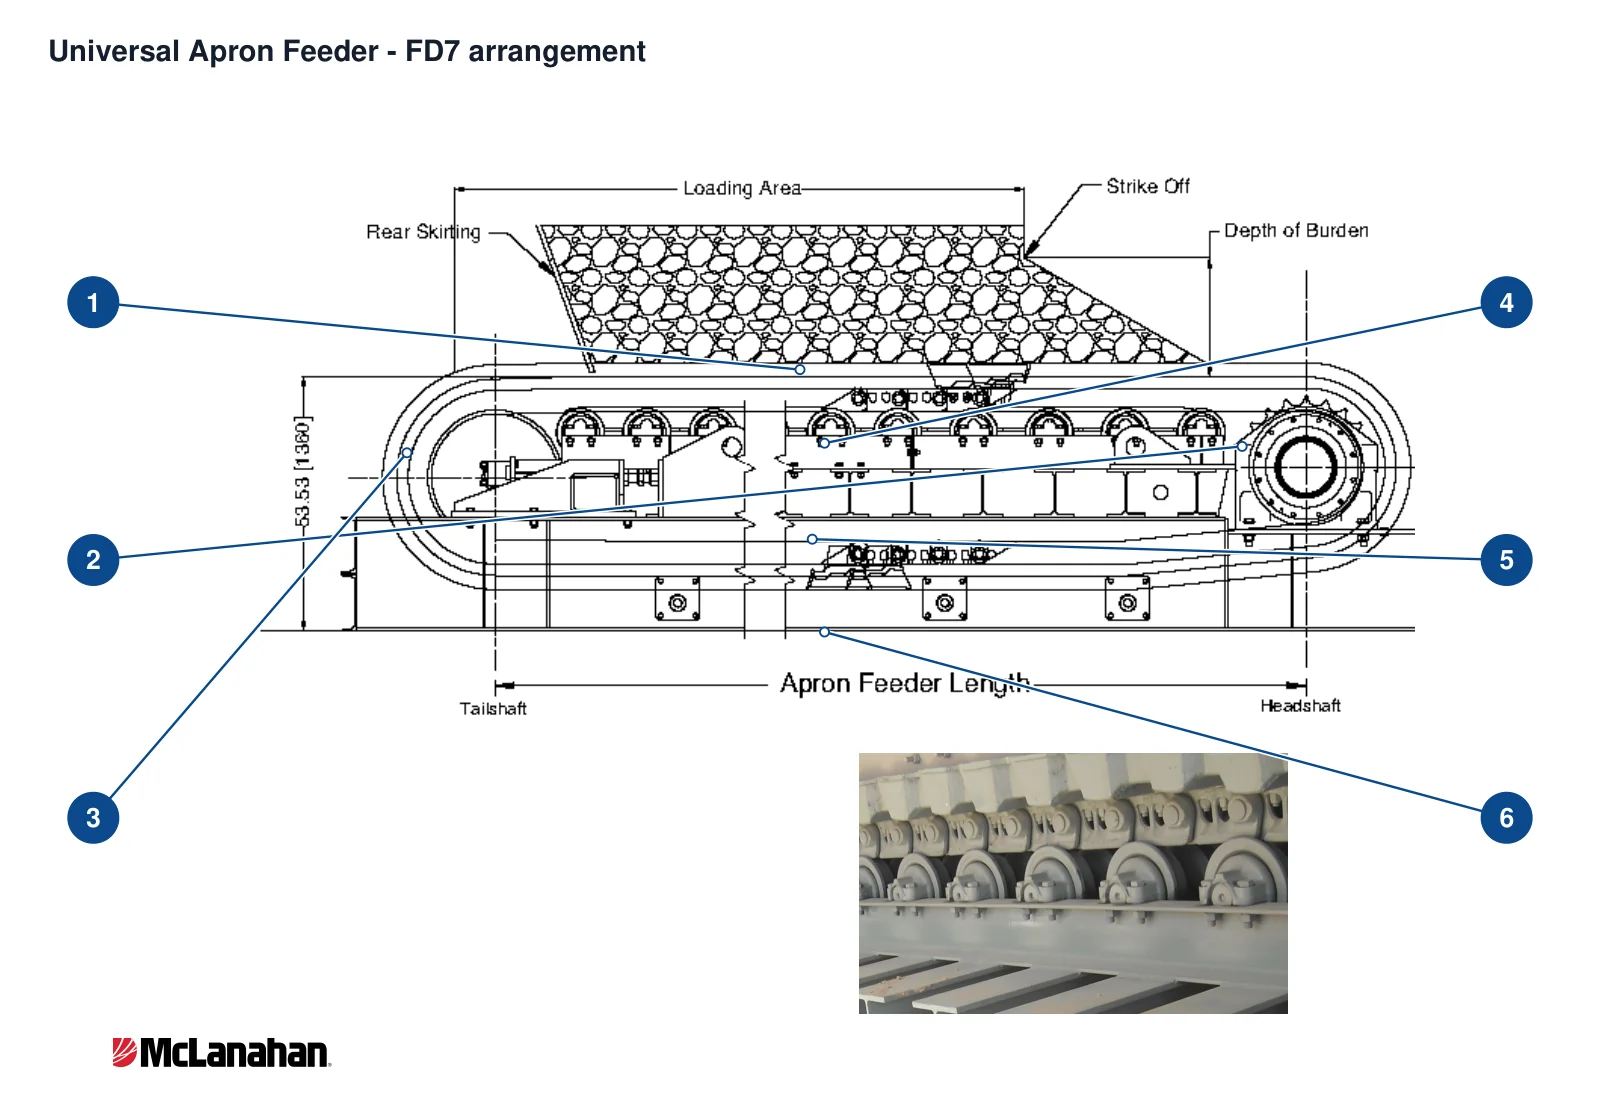
| 编号 | 部件 | 部位 | 适用型号 |
|---|---|---|---|
| 1 | 板片 | 输送上行承料板片 | FD7 |
| 2 | 头部链轮 | 侧视图右端头部链轮 | FD7 |
| 3 | 尾部惰轮 | 侧视图左端尾部惰轮 | FD7 |
| 4 | 托轮 | 承料板片下方上行承载托轮 | FD7 |
| 5 | 回程托轮 | 回程链下方回程托轮 | FD7 |
| 6 | 主机架 | 输送回路外侧底部机架 | FD7 |
耐磨件区
输送板、受料斗、裙板与头尾部耐磨件
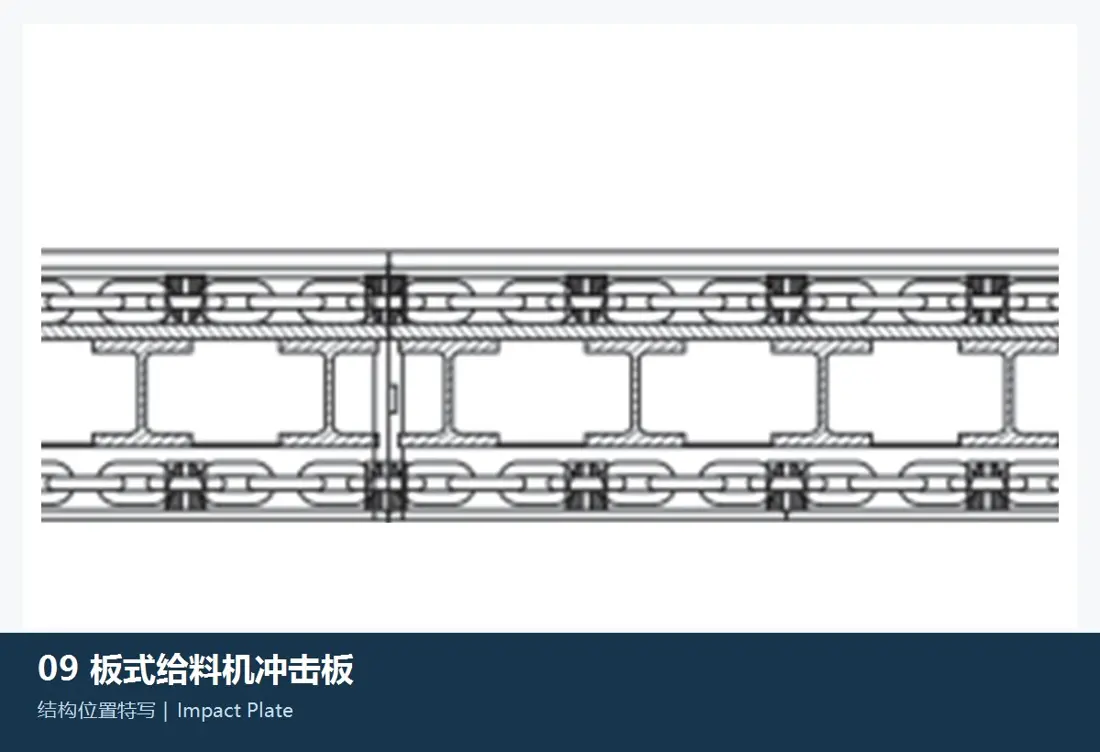
按真实安装位置区分落料冲击、滑动冲刷、夹料和回程撒料;材料页用于工况初筛,最终材料、工艺与尺寸由项目图纸和验收要求确认。
04
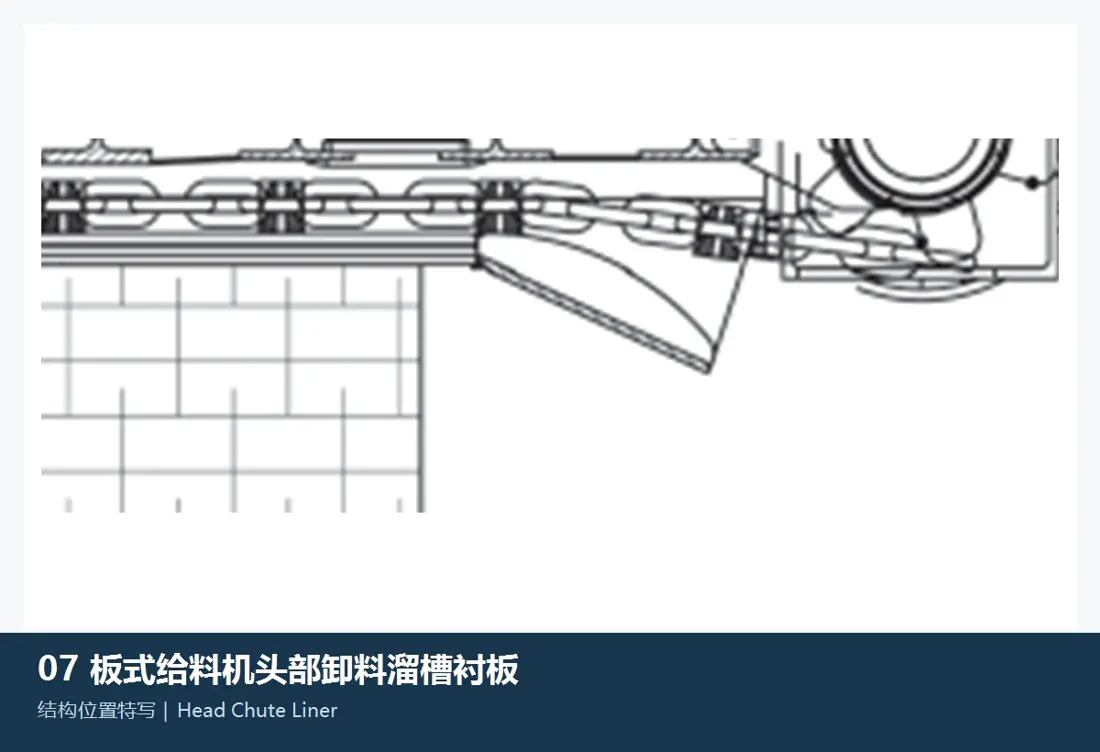
头部卸料溜槽衬板
Head / Discharge Chute Liner
位于头轮和卸料转接区,承受加速料流冲刷、转向冲击和偏磨。须核对安装位置、料流方向、曲面、孔系和相邻间隙。
进入统一零部件页 →
备件区
板链、销轴衬套、链轮头轴、辊组与驱动备件
链条节距、板宽、中心距、头尾轴接口、辊组和驱动形式构成一套系统,任何替换件都必须与具体装机和项目号对应。
01
重载链条、销轴与衬套
Heavy-Duty Chain, Pin & Bushing
两侧链条承受牵引载荷并保持输送板节距。须成套核对链条规格、节距、链板、销轴、衬套、连接链节、左右配对和总节数。
进入统一零部件页 →
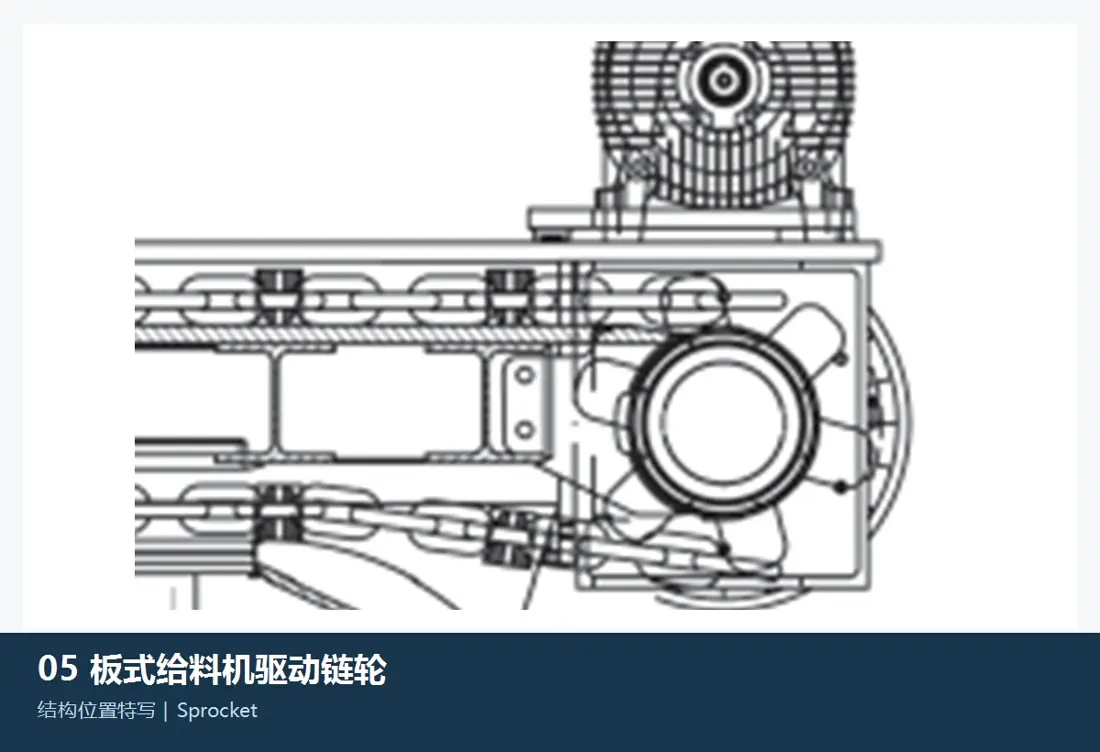
03
分体驱动链轮、轮毂与头轴
Segmental Sprocket, Hub & Head Shaft
McLanahan 公开结构可采用铸造锰钢分体链轮,以螺栓连接到键装轮毂和重载头轴。须核对齿数、链距、节圆、分瓣、孔系、键槽和轴端。
进入统一零部件页 →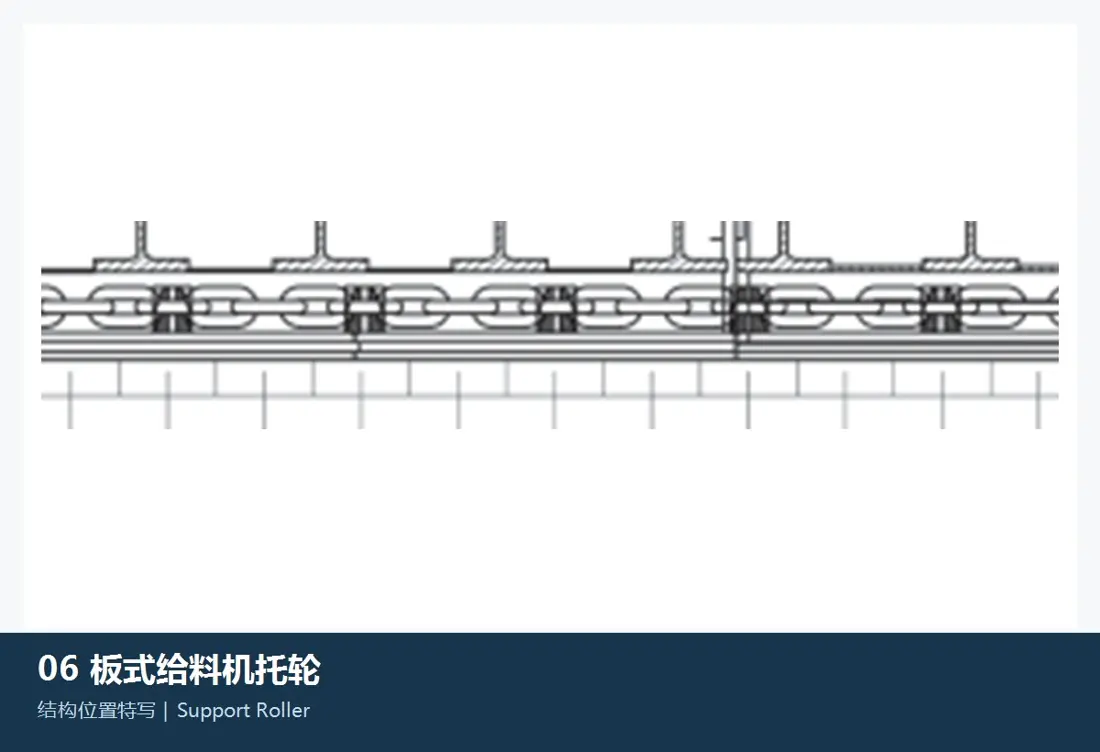
04
承载辊、回程辊与尾轮
Carry Roller, Return Roller & Tail Idler
支承板链重量、限制运行轨迹并构成底盘维护重点。须区分承载辊、回程辊与尾轮,并核对直径、轴端、轴承、密封和安装座。
进入统一零部件页 →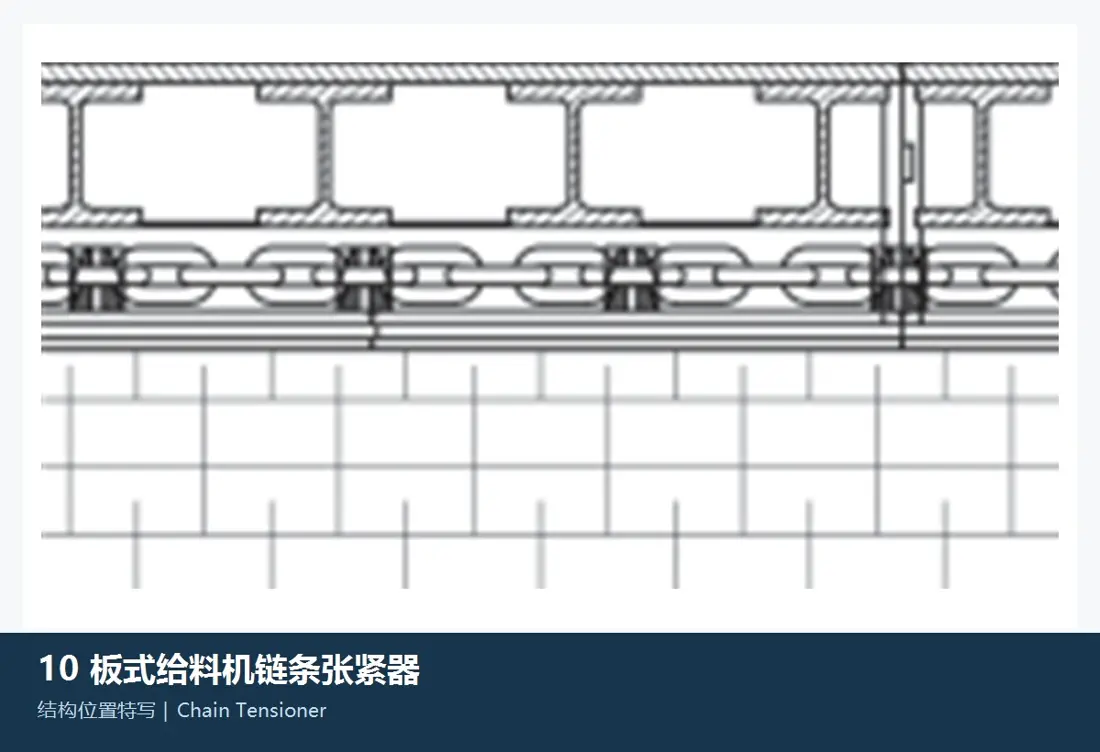
05
尾部张紧机构与调整件
Tail Tensioning Assembly
保持链条初始张力、左右同步和运行中心。须核对机械或液压形式、调整行程、丝杠或缸径、安装孔、左右件和尾轴接口。
进入统一零部件页 →06
电机减速驱动或液压驱动
Electromechanical or Hydraulic Drive
McLanahan 当前公开配置支持电机减速机或液压驱动。须按具体项目核对功率、速度、扭矩、速比、旋向、安装方向、联轴器、制动和头轴接口。
进入统一零部件页 →公开依据
能力范围、结构、底盘维护和备件依据
采用 McLanahan 当前产品页、原厂支持页、原厂技术文章和原厂项目案例;未能与具体装机对应的 OEM 型号不公开。
FAQ
常见问题
McLanahan Apron Feeder 能否只按处理量确定备件?
不能。相同处理量可能采用不同板宽、中心距、链条规格、输送板、倾角、速度、辊组和驱动。至少需要项目号、铭牌、总图、图纸或旧件尺寸。
FL4、FD4、FD7、FD9 和 FD10 是整机型号吗?
本页仅将它们作为 McLanahan 支持资料中的底盘和回程辊维护识别标识,不把它们扩写成未获证据支持的完整整机型号。
输送板和衬板能否统一使用一种材料?
不能。输送板结构、落料冲击区、滑动冲刷区和回程撒料区的载荷及失效方式不同,应结合原图、物料、块度、落差、速度和支承条件分别确认。