thyssenkrupp KB / BK — Гирационная дробилка

Идентификация прежних гирационных KB и щеково-гирационных BK, текущей линейки FLS Pro, изнашиваемых деталей, конструкционных запчастей и ремонтного оснащения.

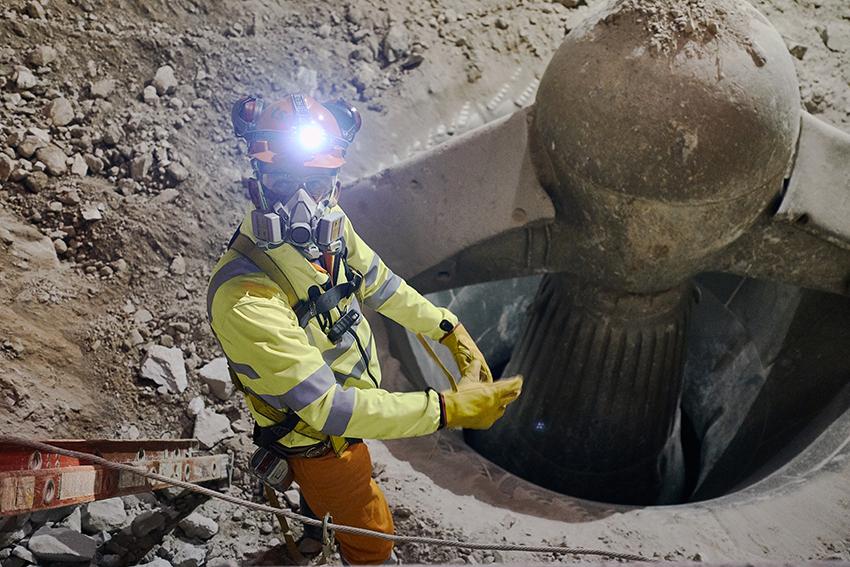
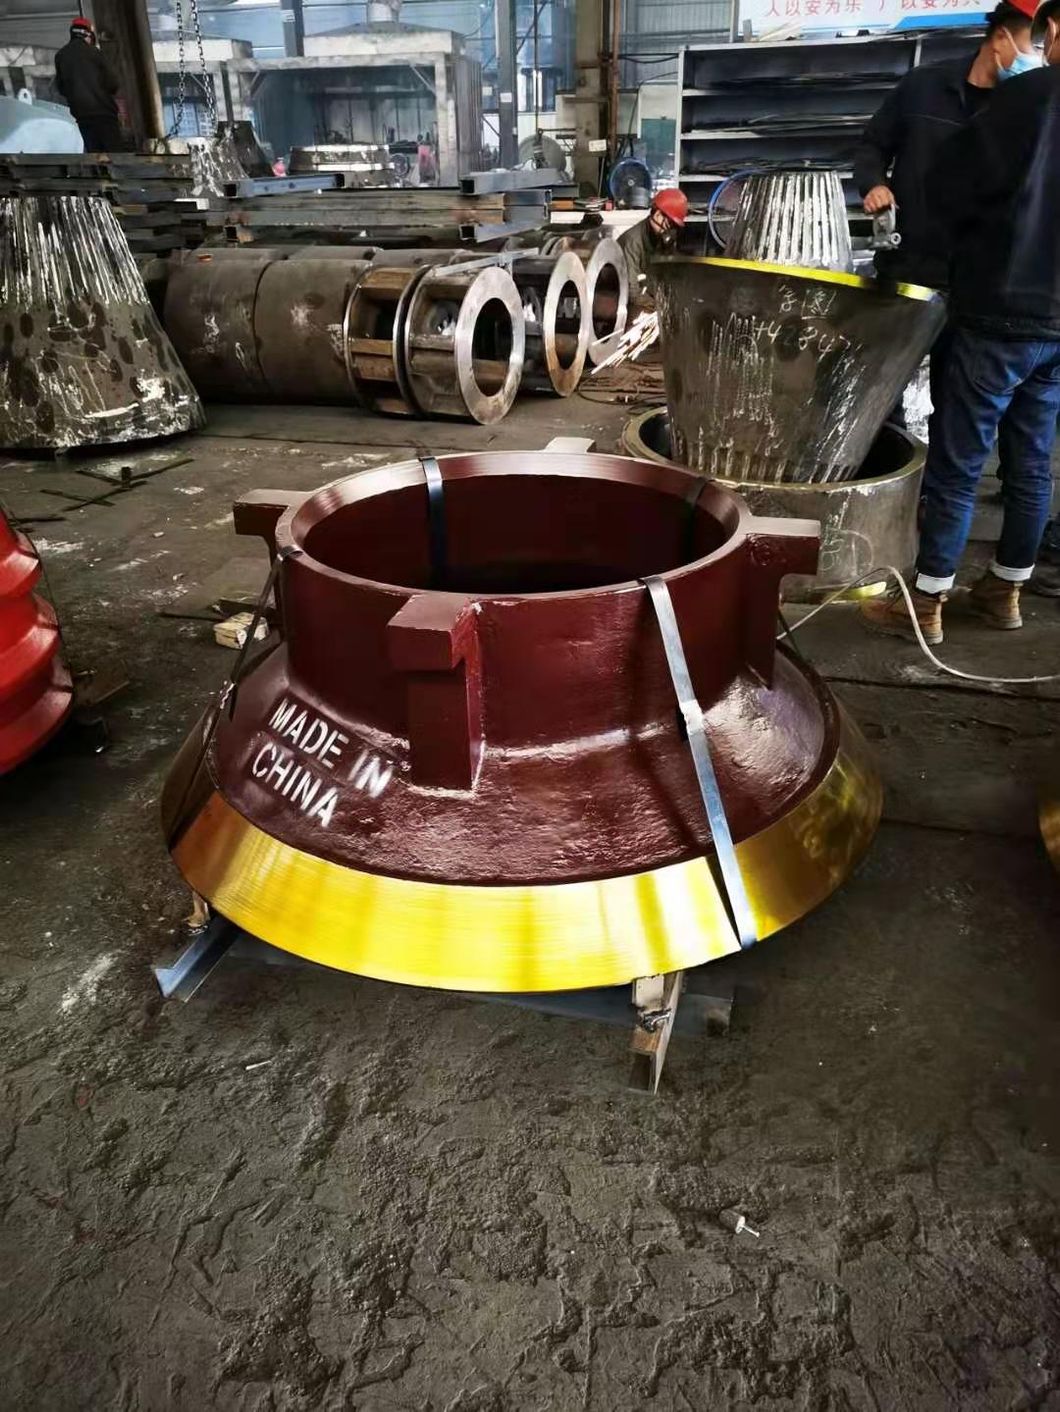
Фотография ремонта на месте от производителя: траверса, верх главного вала и камера дробления.
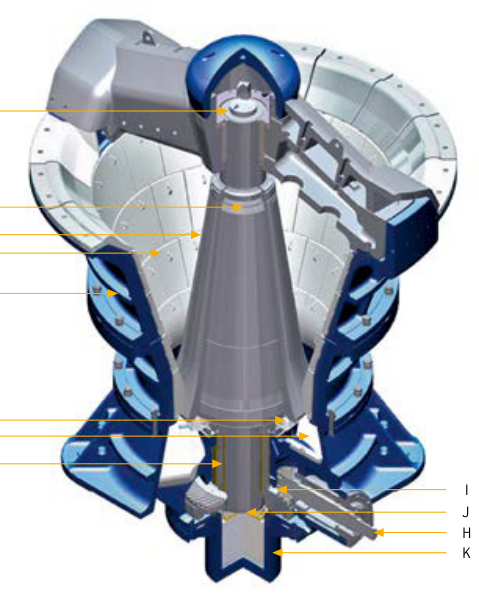
Разрез производителя: подшипник траверсы, главный вал, подвижная и неподвижная броня, эксцентрик, передача, подпятник и гидроцилиндр.
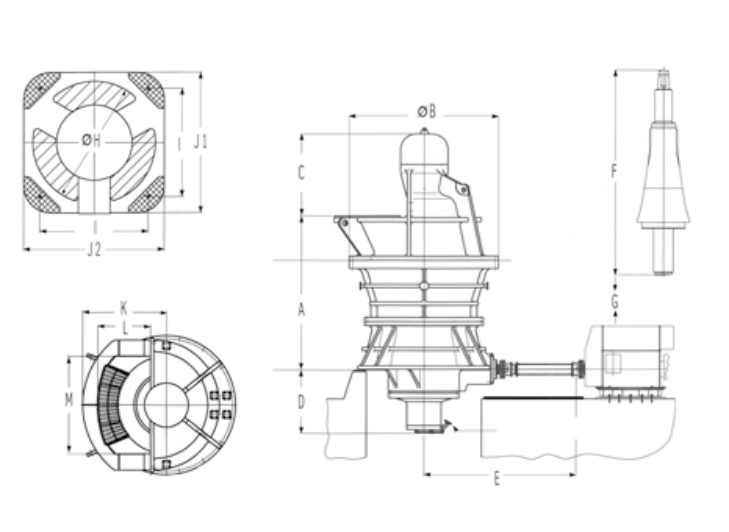
Размерные обозначения щеково-гирационной BK от производителя; значения A–M уточняют по полной модели.
Оборудование OEM

Подбор траверс, брони, главных валов и эксцентриков по установленной машине

KB имеет кольцевое загрузочное отверстие, BK — щеково-гирационную схему с увеличенным отверстием с одной стороны. Страница объединяет модели, размеры, изнашиваемые и приводные детали, материалы и подтвержденный инструмент для поставки запчастей.

KB / BK Две конструкции прежних установок
8 Стандартные модели в брошюре производителя
1600–3300 mm Опубликованный диапазон загрузочного отверстия / подвижного конуса KB
2022 Mining Technologies вошла в FLS
Стандартные модели и основные размеры

Модели KB / BK и основные размеры для идентификации

Таблица приведена по брошюре thyssenkrupp и дополнена листом данных FLS 2023 для KB 63-130 Pro. Масса и производительность зависят от конфигурации и служат только для идентификации установки.

Стандартная модельЗагрузочное отверстие / диаметр подвижного конусаОсновные данные привода и зазораСправочная масса машины
KB 54-67Загрузочное отверстие 1370 mm; конус 1700 mmДо 450 kW; эксцентрик около 137 rpmОколо 180 t
KB 54-75Загрузочное отверстие 1370 mm; конус 1900 mmДо 650 kW; эксцентрик около 137 rpmОколо 215 t
KB 63-75Загрузочное отверстие 1600 mm; конус 2030 mmДо 650 kW; эксцентрик около 137 rpmОколо 270 t
KB 63-89Загрузочное отверстие 1600 mm; конус 2260 mmДо 1000 kW; эксцентрик около 130 rpmОколо 332 t
KB 63-114Загрузочное отверстие 1600 mm; конус 2900 mmДо 1200 kW; эксцентрик около 127 rpmОколо 530 t
KB 63-130 / KB 63-130 ProЗагрузочное отверстие 1600 mm; конус 3300 mmДо 1500 kW; OSS 170–300 mmОколо 495 t
BK 54-67Одностороннее отверстие 2640 × 1350 mm; конус 1700 mmДо 450 kW; эксцентрик около 137 rpmОколо 175 t
BK 63-75Одностороннее отверстие 3080 × 1680 mm; конус 1900 mmДо 650 kW; эксцентрик около 137 rpmОколо 209 t

KB / BK нельзя определять только по виду. До изготовления подтверждают модель, исполнение Pro, серийный номер, отверстие, диаметр конуса, ход эксцентрика, OSS, номер и редакцию чертежа.

Изнашиваемые детали

Броня конусов, защита траверсы и загрузочной зоны

Подвижную и неподвижную броню, защитные втулки вала, щитки траверсы, нижнюю футеровку и плиты верхнего корпуса определяют отдельно по позиции; предусмотрены ссылки на детали и материалы.

Типовая схема подвижной и неподвижной брони
01

Броня подвижного конуса

Броня подвижного конуса

Броня установлена на главном валу и конусе и образует изменяющуюся камеру с неподвижной броней. Профиль, секции, толщину, крепление и запас на износ уточняют по полной модели KB / BK.

Выбор материала: При первичном дроблении крупных кусков твердой породы сначала оценивают высокомарганцовистую сталь и ее упрочненные варианты. Марку, состав, термообработку и свойства определяют по чертежу, руде и целевому ресурсу.

Перейти на общую страницу детали →
Секция неподвижной брони
02

Секция неподвижной брони

Секция неподвижной брони

Секции внутри верхнего корпуса образуют камеру с подвижной броней. Количество, профили зон, зазоры под заливку, опорные кольца и соседние сопряжения проверяют совместно.

Выбор материала: Соотношение удара и сжатия меняется по высоте. Высокомарганцовистую, износостойкую легированную сталь или композиты оценивают по зонам; одинаковая твердость не доказывает равноценность.

Перейти на общую страницу детали →
Защитная втулка главного вала
03

Защитная втулка главного вала

Защитная втулка главного вала

Это отдельная защитная деталь снаружи главного вала, а не сам вал. Диаметры, длину, посадочные бурты, направление снятия и сопряжение с конусом уточняют отдельно.

Выбор материала: Износостойкую легированную сталь или материал чертежа выбирают по скольжению, натягу, монтажным ударам и защите вала; контролируют обработку и деформации термообработки.

Перейти на общую страницу детали →
Защитный щиток плеча траверсы
04

Защитный щиток плеча траверсы

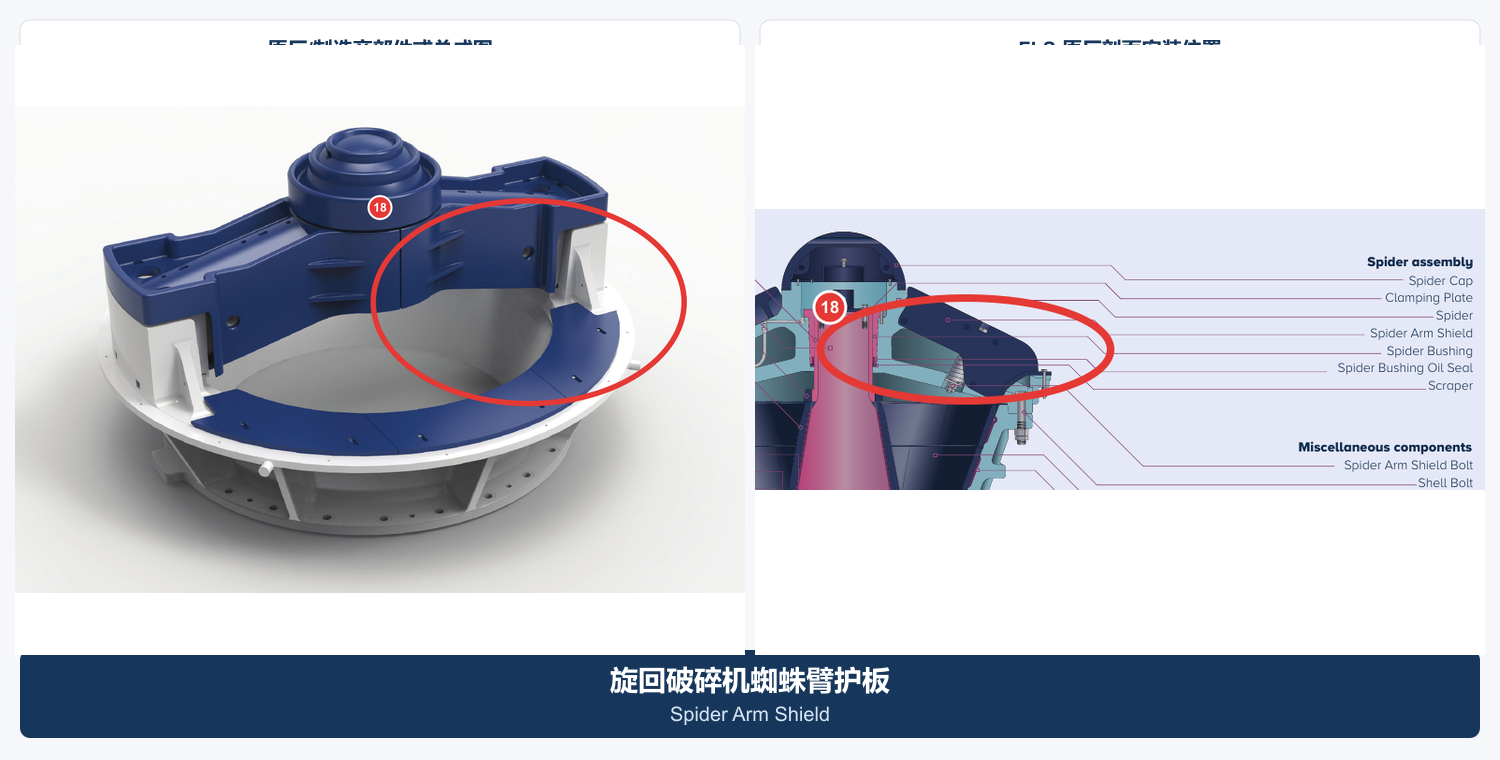
Защитный щиток плеча траверсы

Щитки закрывают обращенные к потоку плечи траверсы от падения и истирания материала. Сторону, профиль плеча, перекрытия, отверстия и направление износа уточняют по конструкции траверсы.

Выбор материала: Ударные зоны требуют вязкости и надежного крепления. Высокомарганцовистую сталь, износостойкий лист или композиты оценивают по чертежам и условиям падения.

Перейти на общую страницу детали →
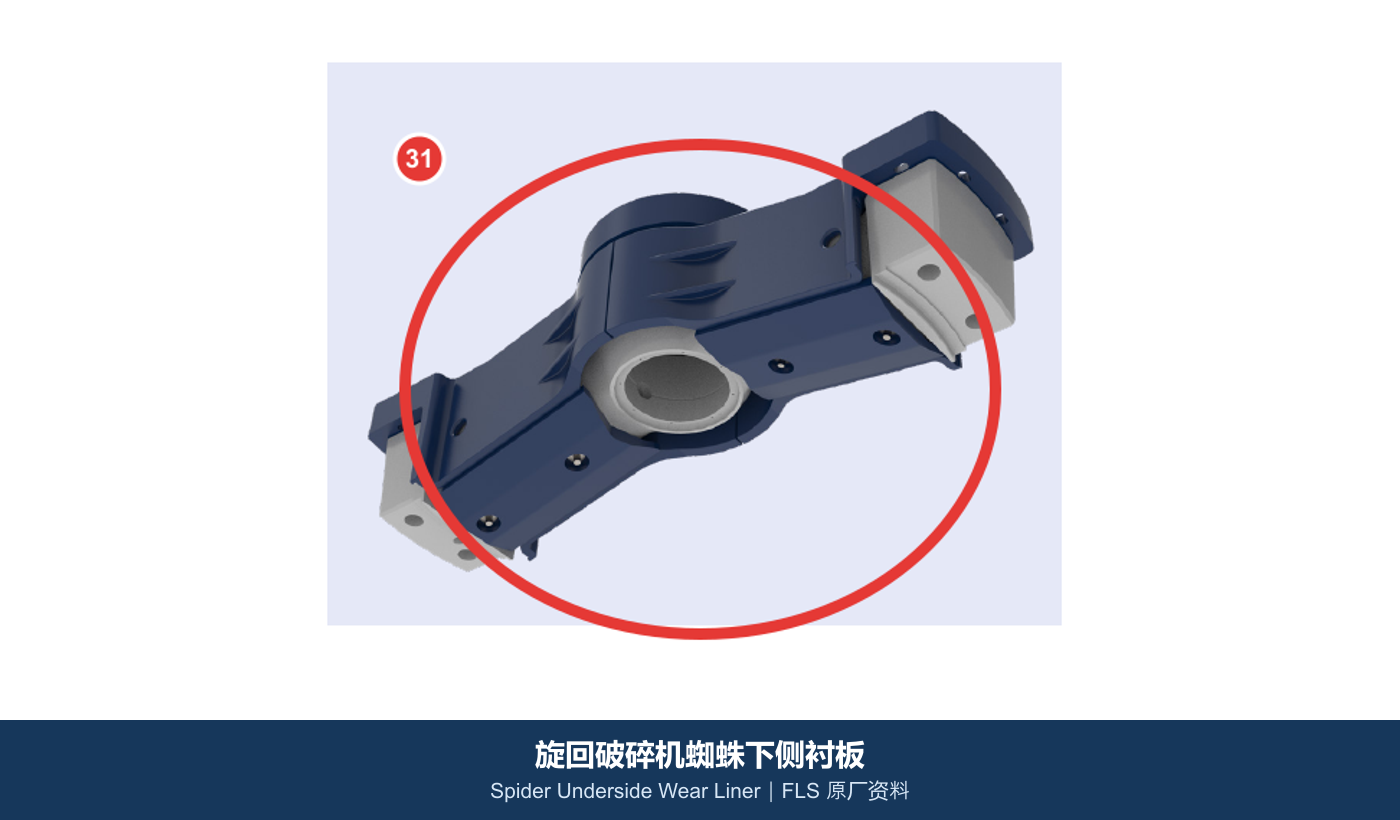
Футеровка нижней стороны траверсы
05

Футеровка нижней стороны траверсы

Футеровка нижней стороны траверсы

Плиты под траверсой у загрузки и верха камеры требуют совместной проверки профиля, потайных отверстий, стороны и пространства качания главного вала.

Выбор материала: Высокомарганцовистую сталь или лист выбирают по ударам отлетающего материала и скольжению; контролируют отверстия, коробление кромок и монтажные зазоры.

Перейти на общую страницу детали →
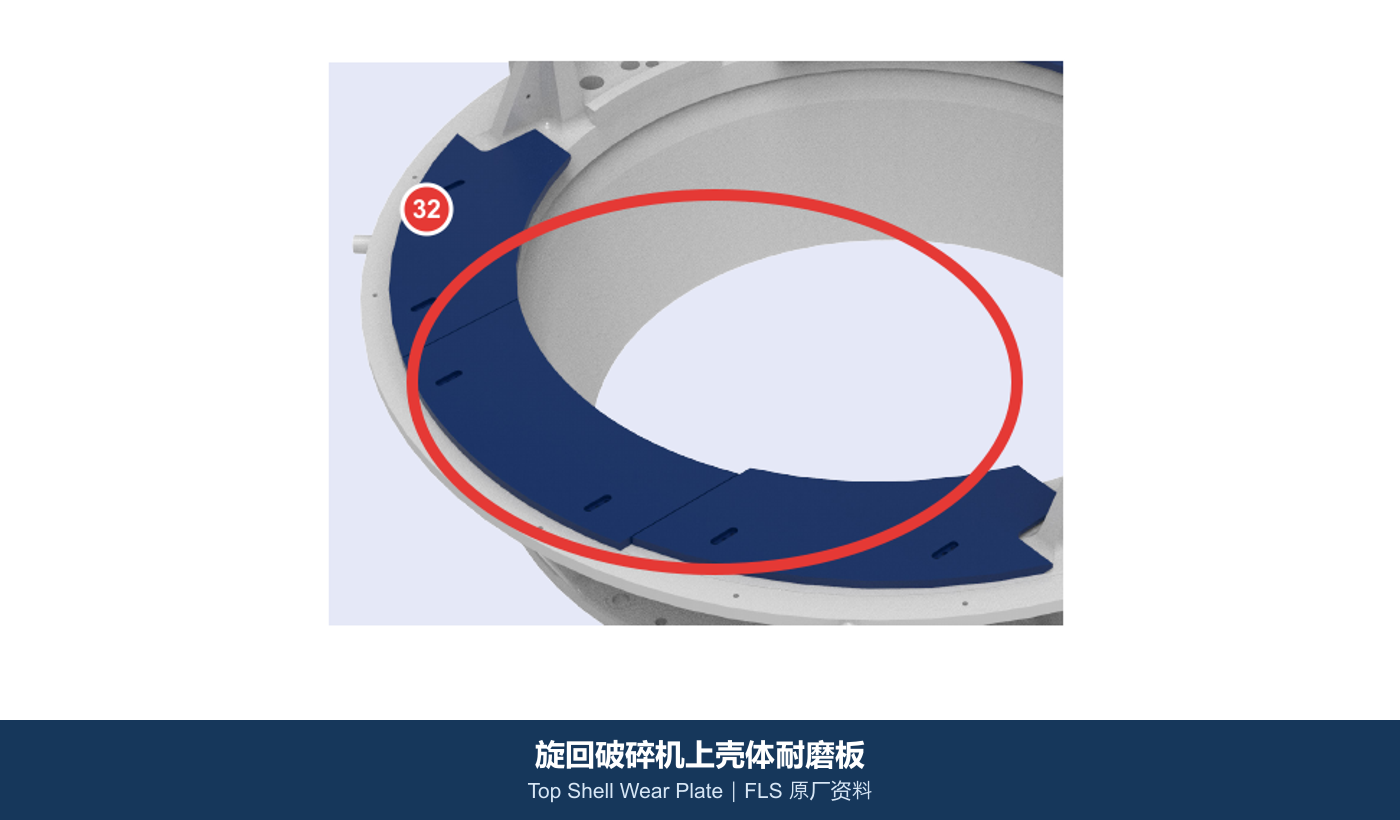
Износостойкие плиты верхнего корпуса и загрузки
06

Износостойкие плиты верхнего корпуса и загрузки

Износостойкие плиты верхнего корпуса / загрузки

Плиты защищают верхний корпус, бункер и соседнюю загрузочную течку. Их определяют по точке падения, крупности, зонам, отверстиям, перекрытиям и доступу для ремонта.

Выбор материала: Высокомарганцовистую сталь, закаленный и отпущенный лист или резиновые композиты выбирают по соотношению удара и истирания; до изготовления уточняют сварку и крепление.

Перейти на общую страницу детали →
Запасные части

Запчасти траверсы, главного вала, эксцентрика, передачи и гидравлики

Главный вал и защитная втулка — разные детали. Траверсу, вал, эксцентрик, передачу, верхние втулки и гидравлическую регулировку уточняют по собственным сопряжениям и материалам.

Траверса в сборе
01

Траверса в сборе

Траверса в сборе

Траверса несет верхнюю опору вала и формирует загрузочные проходы. Кольцевые, разъемные кольцевые, костеобразные и щековые исполнения различаются конструкцией, массой, опорами и демонтажем; уточняют установленный вариант.

Выбор материала: Крупные стальные отливки или сварные конструкции выполняют по материалу, технологии литья/сварки, термообработке, допускам и контролю чертежа. Щитки отдельно проверяют как изнашиваемые детали.

Перейти на общую страницу детали →
Главный вал в сборе
02

Главный вал в сборе

Главный вал в сборе

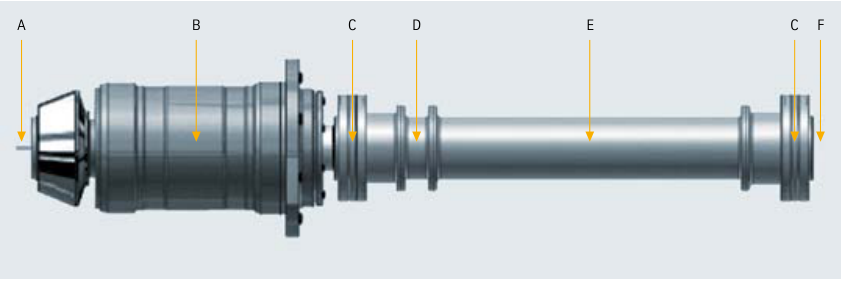
Главный вал — цельный несущий вал, отдельный от защитной втулки. Узел также включает конус, головную гайку, сопряжение подпятника и конец гидравлической опоры.

Выбор материала: Для крупной поковки контролируют материал, уков, термообработку, свойства, ультразвук, обработку шеек и прямолинейность; материал защитной втулки не является заменой.

Перейти на общую страницу детали →
Типовая эксцентриковая втулка гирационной дробилки
03

Эксцентриковый узел и втулка

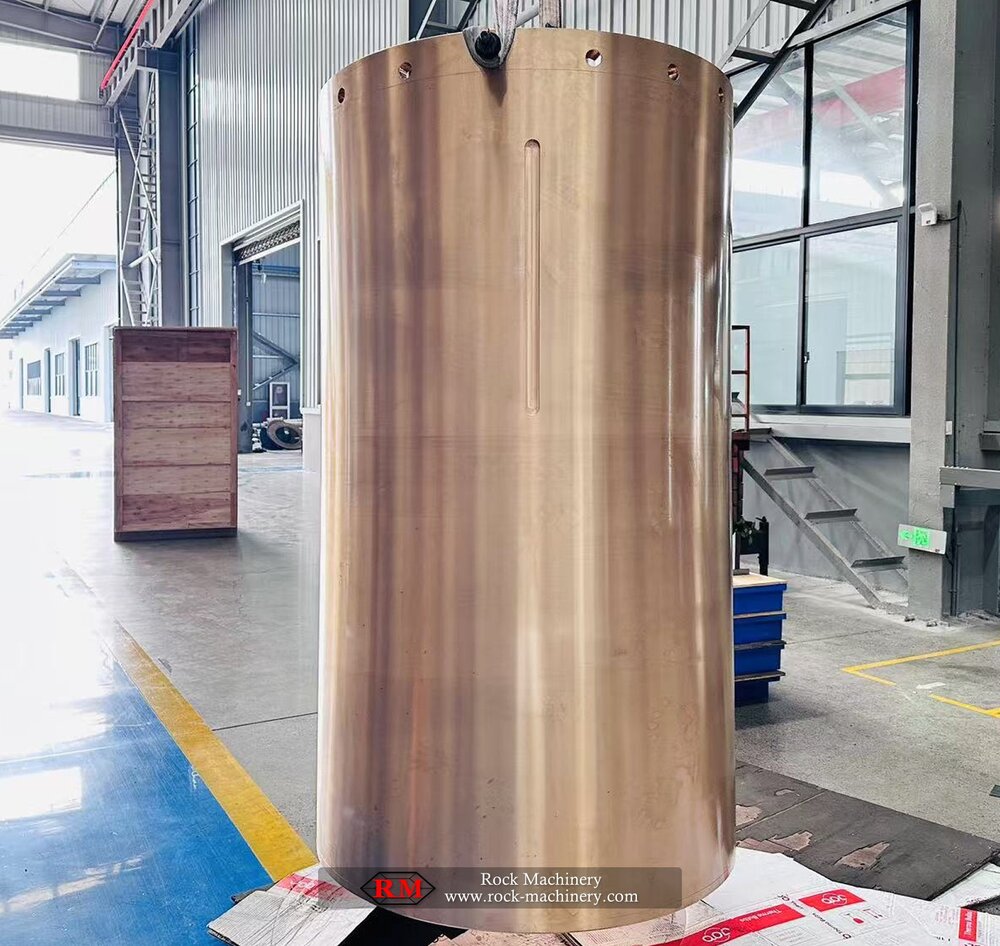
Эксцентриковый узел и втулка

Эксцентрик вызывает качание вала и включает корпус, внутреннюю втулку, противовес и опоры. Эксцентриситет, диаметры, масляные канавки, вращение и настройку хода уточняют по модели.

Выбор материала: Стальной корпус эксцентрика проверяют отдельно от втулки скольжения из медного сплава, уделяя внимание посадкам, масляным канавкам и качеству заливки или центробежного литья.

Перейти на общую страницу детали →
Коническое колесо и шестерня
04

Коническое колесо и шестерня

Коническое колесо и шестерня

Производитель применяет спиральную коническую передачу cyclo-palloid. Число зубьев, модуль, угол давления, направление спирали, угол валов, боковой зазор и парные метки проверяют комплектно.

Выбор материала: Материал, ковка, цементация или закалка с отпуском, твердость зубьев, точность, пятно контакта и контроль соответствуют чертежу и требованиям подбора пары.

Перейти на общую страницу детали →
Втулка траверсы и масляное уплотнение
05

Втулка траверсы и масляное уплотнение

Втулка траверсы и масляное уплотнение

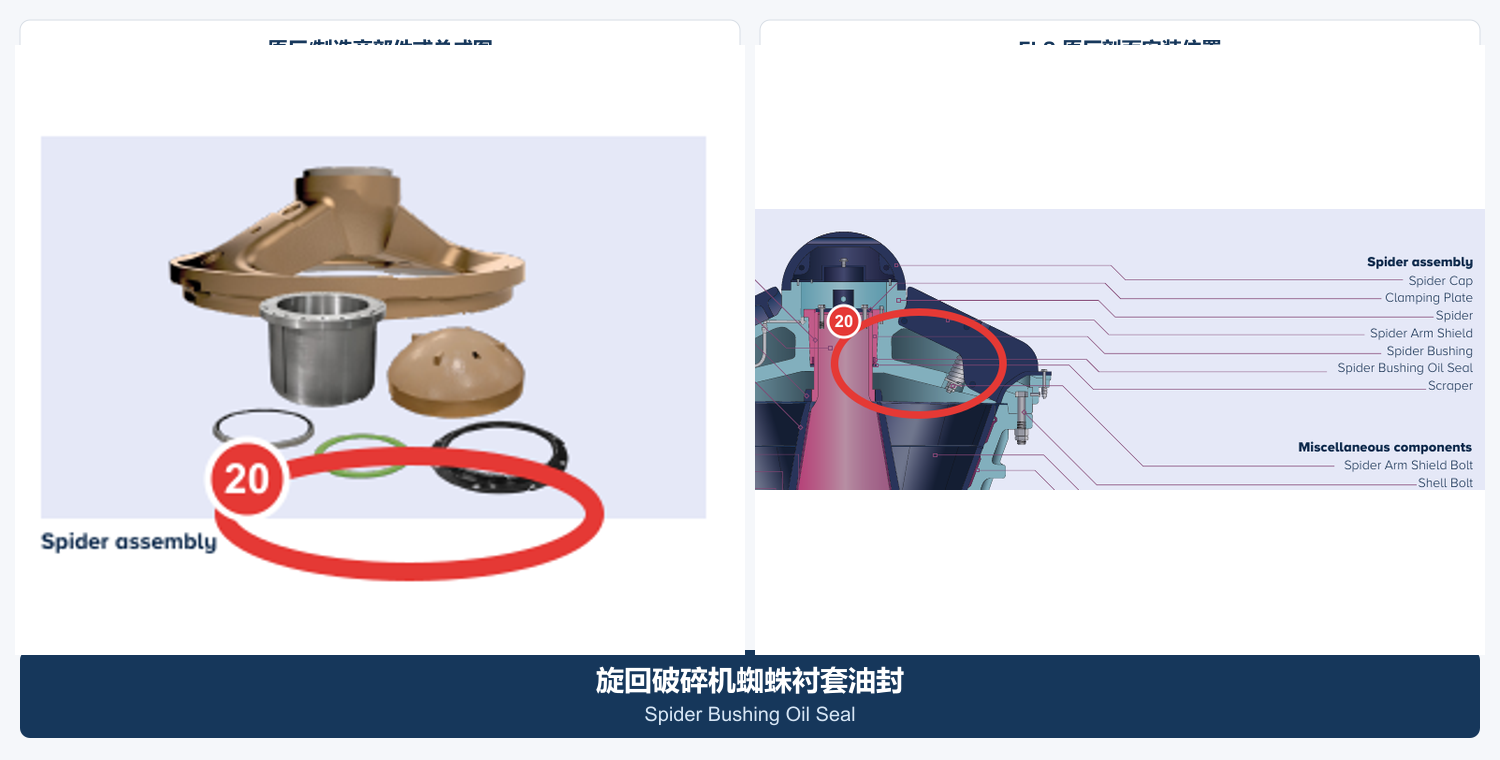
В центре траверсы узел поддерживает качание верхнего конца вала. Диаметр, длину, канавки, зазор, смазку и направление уплотнения проверяют вместе с шейкой вала.

Выбор материала: Втулку из медного сплава и уплотнение выбирают по конструкции производителя, с проверкой зазора, смазки и рабочего нагрева.

Перейти на общую страницу детали →
Гидравлический регулировочный узел и уплотнения поршня
06

Гидравлический регулировочный узел и уплотнения поршня

Гидравлическая регулировка и уплотнение поршня

Гидравлика поддерживает и перемещает вал для регулировки щели, компенсации износа и защиты от перегрузки. Диаметр цилиндра, ход, давление, канавки уплотнений и сопряжение подпятника проверяют совместно.

Выбор материала: Цилиндр, поршень, направляющие и уплотнения отдельно задают по давлению, нагрузке, жидкости и температуре, включая обработку поверхности. Наружного диаметра недостаточно для подбора уплотнения.

Перейти на общую страницу детали →
Специальная оснастка

Ремонтное оснащение KB / BK по документации производителя

Показано только специальное оснащение, прямо указанное в брошюре thyssenkrupp или листе данных FLS KB Pro. Нагрузки, точки подъема и сопряжения на месте заново рассчитывают и согласуют для установки.

Подъемник для демонтажа эксцентрика
01

Подъемник для демонтажа эксцентрика

Подъемник для демонтажа эксцентрика

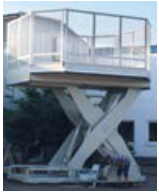
Брошюра указывает ножничный подъемник для демонтажа и перемещения эксцентрика. Грузоподъемность, ход, позиционирование, сопряжения и глубину приямка проектируют для конкретной KB / BK.

Передать монтажные размеры для оценки оснащения →
Монтажная рама / устройство демонтажа неподвижной брони
02

Монтажная рама / устройство демонтажа неподвижной брони

Монтажная рама / устройство демонтажа неподвижной брони

Брошюра и лист KB Pro прямо указывают рамы установки и устройства демонтажа неподвижной брони. Они позиционируют и заменяют секции; конструкцию согласуют с диаметром корпуса, зонами брони, точками подъема и рабочим пространством.

Передать чертежи брони и корпуса для оценки оснащения →

Взаимозаменяемы ли детали KB и BK одинакового диаметра?

Нет. BK имеет щеково-гирационную конструкцию с увеличенным односторонним отверстием; траверса, корпус, камера и загрузочная зона отличаются от KB. Нужны полная модель, серийный номер и чертежи.

Главный вал и защитная втулка — одна деталь?

Нет. Главный вал — крупная внутренняя несущая поковка, втулка — отдельная защитная деталь снаружи. Материалы, размеры, изготовление и приемка различаются.

Почему неподтвержденные номера деталей OEM не публикуются?

Имеющиеся внутренние записи о зубовых наконечниках не позволяют надежно связать номера с позициями KB / BK и редакциями чертежей, поэтому номера не выводятся предположительно. Связь устанавливают после получения шильдика или чертежей.

Передайте полную модель KB / BK, шильдик, номер чертежа или изношенную деталь

Укажите модель, исполнение Pro, серийный номер, отверстие, диаметр конуса, чертежи, фотографии, размеры, материалы и условия. Мы организуем идентификацию, оценку материалов, изготовление, Контроль качества и поставку.

Производственные услуги в Китае

От технической оценки до поставки готовых деталей

ANRANST помогает заказчикам по всему миру получать из Китая нестандартные детали, изнашиваемые элементы и промышленные запчасти: от проверки чертежей и подбора сертифицированного завода до контроля качества и поставки готовых изделий. Услуги могут распространяться и на другие нестандартные промышленные компоненты.

01

Проверка чертежей и инженерная оценка

Идентификация оборудования и деталей, проверка чертежей, подбор материалов и оценка возможности изготовления.

02

Подбор сертифицированных заводов

Подбор производителей в Китае под требования заказчика и организация обмена технической информацией.

03

Контроль качества

Согласование чертежей, контроль материалов и технологии, сопровождение производства, организация инспекций и приемки.

04

Поставка готовых деталей

Организация изготовления, подтверждения качества, упаковки и поставки готовых деталей в рамках согласованного процесса снабжения.

Пришлите модель, чертежи, номера чертежей или деталей, материал и условия работы, чтобы определить порядок технической проверки и поставки.

Отправить запрос