
ЛИФТЕРЫ И ПУЛЬПОПОДЪЁМНИКИ МЕЛЬНИЦ
Лифтерные планки и пульпоподъёмники мельниц
Управление движением мелющих тел и отводом пульпы
Лифтеры барабана и пульпоподъёмники выполняют подъём, но это разные детали. Лифтеры задают траекторию подъёма и падения мелющих тел. Внутренние и наружные пульпоподъёмники относятся к разгрузке через решётку и направляют пульпу из пространства за решёткой к разгрузочному конусу или цапфе.
Подъём загрузки в барабане Футеровка барабанов мельниц SAG / AG, шаровых и стержневых мельниц
Отвод пульпы Внутренние и наружные пульпоподъёмники, решётки и разгрузочный конус
Основные свойства Сохранение профиля, ударная вязкость, износостойкость, пропускная способность и стойкость к забиванию
Данные для подбора Размеры мельницы, тип разгрузки, позиция, чертёж, раскладка и условия работы
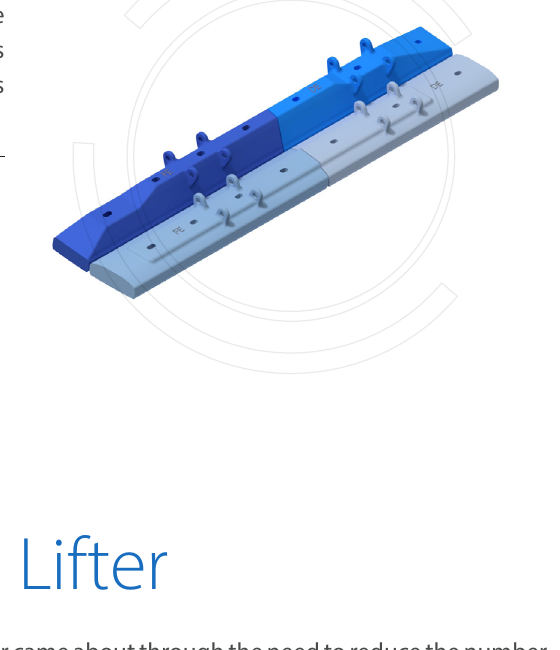
Различия функций
Идентификация мельницы OEM, полная модель, диаметр, рабочая длина и исполнение конструкции
Функциональная позиция Лифтер барабана / внутренний или наружный пульпоподъёмник / пульпоподъёмник шаровой мельницы
Геометрия и компоновка Высота, угол, шаг, отверстия, сектор, сторона установки и соседние плиты
Условия эксплуатации Частота вращения, загрузка, мелющие тела, руда, пульпа, износ и случаи забивания
Подъём мелющих тел и подъём пульпы — разные задачи
Лифтеры барабана воспринимают повторные удары мелющих тел и руды и передают движение загрузке. Слишком высокий, низкий или неравномерно изношенный профиль может изменить траекторию тел, нагрузку на футеровку, мощность и производительность.
Пульпоподъёмники находятся за решёткой; их задача — уменьшать задержку пульпы и обеспечивать устойчивую разгрузку. Их согласуют с отверстиями решёток, разгрузочным конусом, цапфой, направлением вращения и конструкцией разгрузочного торца. Одного копирования наружной формы недостаточно.
Страницы отдельных деталей
Выбор по типу мельницы и месту установки
На страницах деталей приведены подтверждённые номера чертежей OEM, номера деталей, стандартные обозначения и сведения о материалах.
Лифтеры барабана мельницы SAG / AG
Чередуются с плитами барабана или объединяются с ними. Проверяют высоту подъёма, рабочую грань, раскладку и удары шаров и крупных кусков руды.
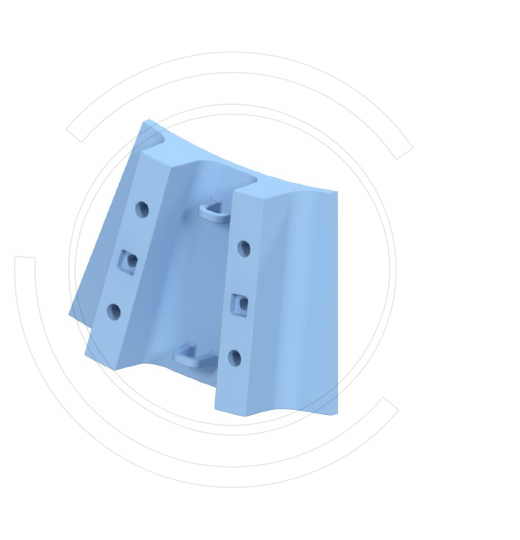
Внутренние пульпоподъёмники мельницы SAG
Находятся во внутренней зоне разгрузочной системы и принимают пульпу после решётки. Проверяют сектор, каналы, направление вращения, отверстия решётки и сопряжение с разгрузочным конусом.
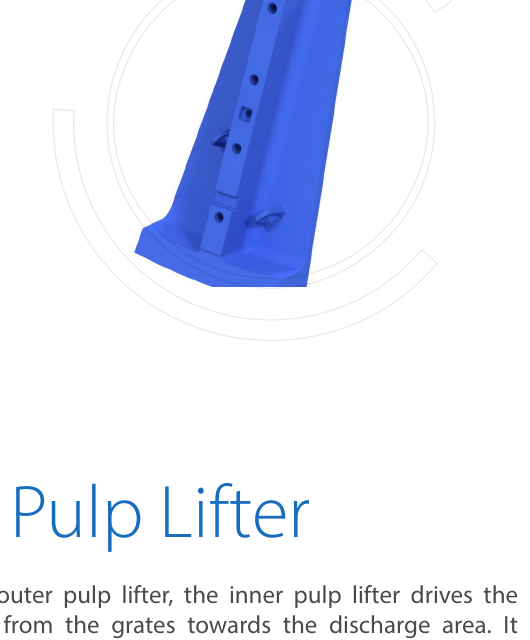
Наружные пульпоподъёмники мельницы SAG
Соединяют наружное кольцо решёток с последующими разгрузочными каналами. Проверяют положение колец, ориентацию сектора, соседние детали и проходное сечение после износа.
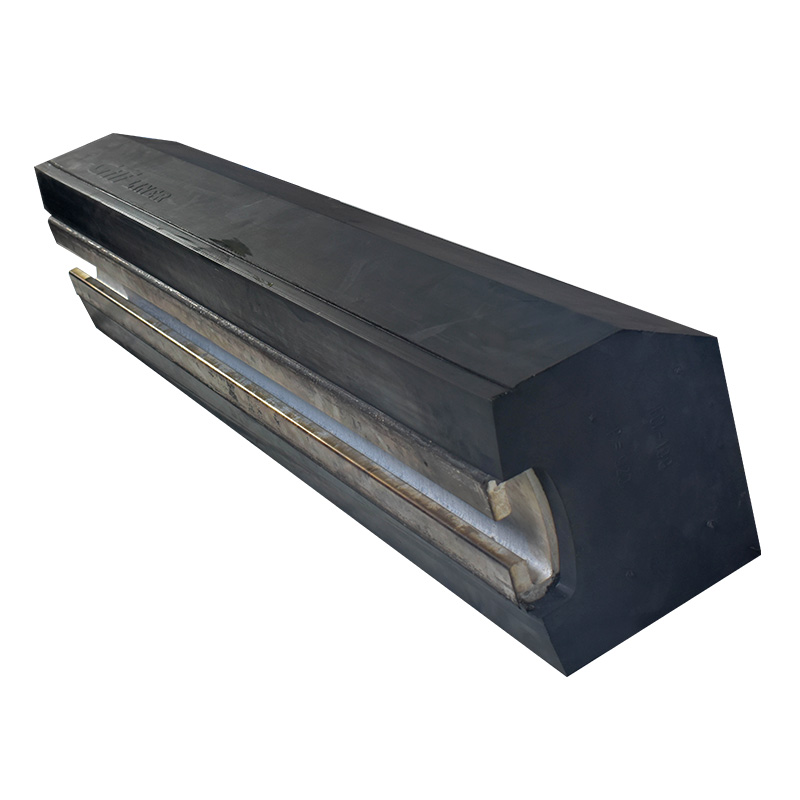
Лифтеры / подъёмные планки шаровой мельницы
Вместе с плитами барабана поднимают шары и материал. Проверяют размеры мельницы, раскладку футеровки, размер мелющих тел, частоту вращения и тип загрузки и разгрузки.
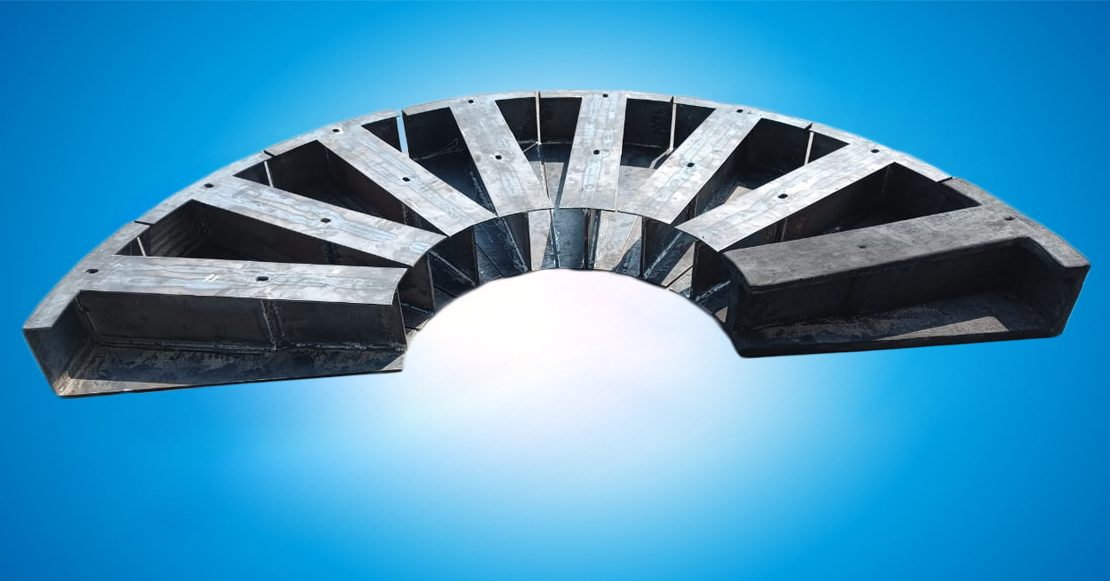
Пульпоподъёмники шаровой мельницы
Перемещают пульпу в шаровой мельнице с разгрузкой через решётку. Проверяют решётки, разгрузочные секторы, центральный конус, цапфу и требуемую пропускную способность.
Лифтеры стержневой мельницы
Обеспечивают управляемый подъём стержней, предупреждая ненормальное заклинивание и местные удары. Проверяют волнистый или планочный профиль, размеры стержней, раскладку барабана и переходы у торцов.
Материалы и конструкция
Сохранение профиля, амортизацию и пропускную способность контролируют отдельно
В разных зонах возможны металлические, резиновые или композитные решения. Окончательный выбор определяется чертежами, условиями работы и проектом полной футеровки.
Диагностика повреждений
Причины определяют по профилю, разрушениям и состоянию разгрузки
Неисправности лифтеров часто одновременно связаны с профилем футеровки, режимом мельницы и соседними плитами.
| Признак | Что проверить в первую очередь | Последствия |
|---|---|---|
| Быстрое сглаживание рабочей грани | Удары руды и мелющих тел, угол лифтера, частота вращения, раскладка, материал и термообработка | Изменение траектории тел, колебания производительности и мощности |
| Разрушение или выкрашивание лифтера | Вязкость, сечение, литейные дефекты, опора, крепёж, посторонние предметы и нештатные удары | Перегрузка соседних плит и риск повреждения барабана |
| Разрыв резины или ослабление металлических вставок | Граница соединения, режущие посторонние предметы, опора вставок, крепёж и высота соседних деталей | Потеря профиля, попадание посторонних элементов в загрузку мельницы |
| Снижение разгрузочной способности | Забивание решётки, каналы пульпоподъёмника, направление вращения, вязкость пульпы, её скопление и разгрузочный конус | Задержка пульпы, отклонения мощности и производительности |
| Местная эрозия пульпоподъёмника | Повороты каналов, щели, обратная установка, раскладка решёток, материал и переход между внутренним и наружным кольцами | Утечки пульпы, неравномерный расход и сокращение интервала замены |
| Ослабление болтов или утечки пульпы | Отверстия, контактные поверхности, натяжение, шайбы, осадка резины и порядок повторного контроля | Смещение футеровки, повреждение отверстий и риски безопасности |
Данные для запроса
Подтверждение поставки лифтеров и пульпоподъёмников
Требования к изготовлению и приёмке устанавливают по полной идентификации мельницы, раскладке футеровки и номерам позиций.
Мельница и тип разгрузки
OEM, полная модель, диаметр, рабочая длина, направление вращения, сливная разгрузка или разгрузка через решётку, исполнение конструкции.
Положение и раскладка
Ряд в барабане, внутренний или наружный разгрузочный сектор, сторона и направление вращения, соседние плиты, решётки и разгрузочный конус.
Чертежи и геометрия
Номер чертежа OEM, номер детали, схема раскладки, отверстия, шаг, высота, угол, каналы и обмеры снятой детали.
Рабочие режимы
Частота вращения, загрузка, шары или стержни, крупность руды, свойства пульпы, производительность и нарушения разгрузки.
Материалы и изготовление
Металл и термообработка, резиновая смесь, вставки, границы соединения, крепление и требования к контролю.
Износ и цели замены
Измерения износа по рядам, записи о разрушениях, разрывах и забивании, срок службы, окно обслуживания и стратегия замены комплекта.
Технические источники:В материалах Metso по футеровке мельниц лифтеры, торцевые и барабанные плиты, решётки и разгрузочная система рассматриваются как взаимосвязанные элементы. Металлические, резиновые и Poly-Met решения комбинируют с учётом условий конкретной мельницы.Metso футеровка мельницы · Metso Mill Lining Solutions
Связанные разделы
Мельницы, серии OEM, отдельные детали и материалы
Переходы через OEM и общие страницы оборудования ведут на одну страницу детали, исключая дублирование страниц и расхождение данных.
Мельницы SAG / AG Лифтеры барабана, разгрузочные решётки и внутренние и наружные пульпоподъёмники. Шаровые мельницы Лифтеры барабана и пульпоподъёмники для разгрузки через решётку. Промышленная футеровка и износостойкие облицовки Взаимосвязь лифтеров с торцевыми, барабанными плитами и решётками. Бренды и модели OEM Проверка раскладки, чертежей и номеров запасных частей по бренду, серии и полной модели.
Идентификация и предложение по лифтерам и пульпоподъёмникам
Пришлите модель и размеры мельницы, тип разгрузки, позицию, номера чертежей, раскладку, текущие материалы и записи об износе.
Производственные услуги в Китае
От технической оценки до поставки готовых изделий
Проверка чертежей и инженерная оценка, производство на сертифицированных заводах, Контроль качества на производстве и Поставка готовых деталей.
Проверка чертежей и инженерная оценка
Проверка профиля футеровки, разгрузочной системы, материалов, условий работы и повреждений.
Назначение материала и термообработки
Марки материалов и режимы термообработки назначаются по каждому заказу, фиксируются в техническом соглашении и контролируются в ходе производства.
Контроль качества
Контроль чертежей, материалов, термообработки, границ соединения, отверстий и пробной сборки комплекта.
Поставка готовых деталей
Комплектная поставка по раскладке, маркировке позиций, крепежу и порядку обслуживания.