
Hammers & blow bars
锤头与板锤
反击破板锤、摆锤、环锤与工业破碎锤
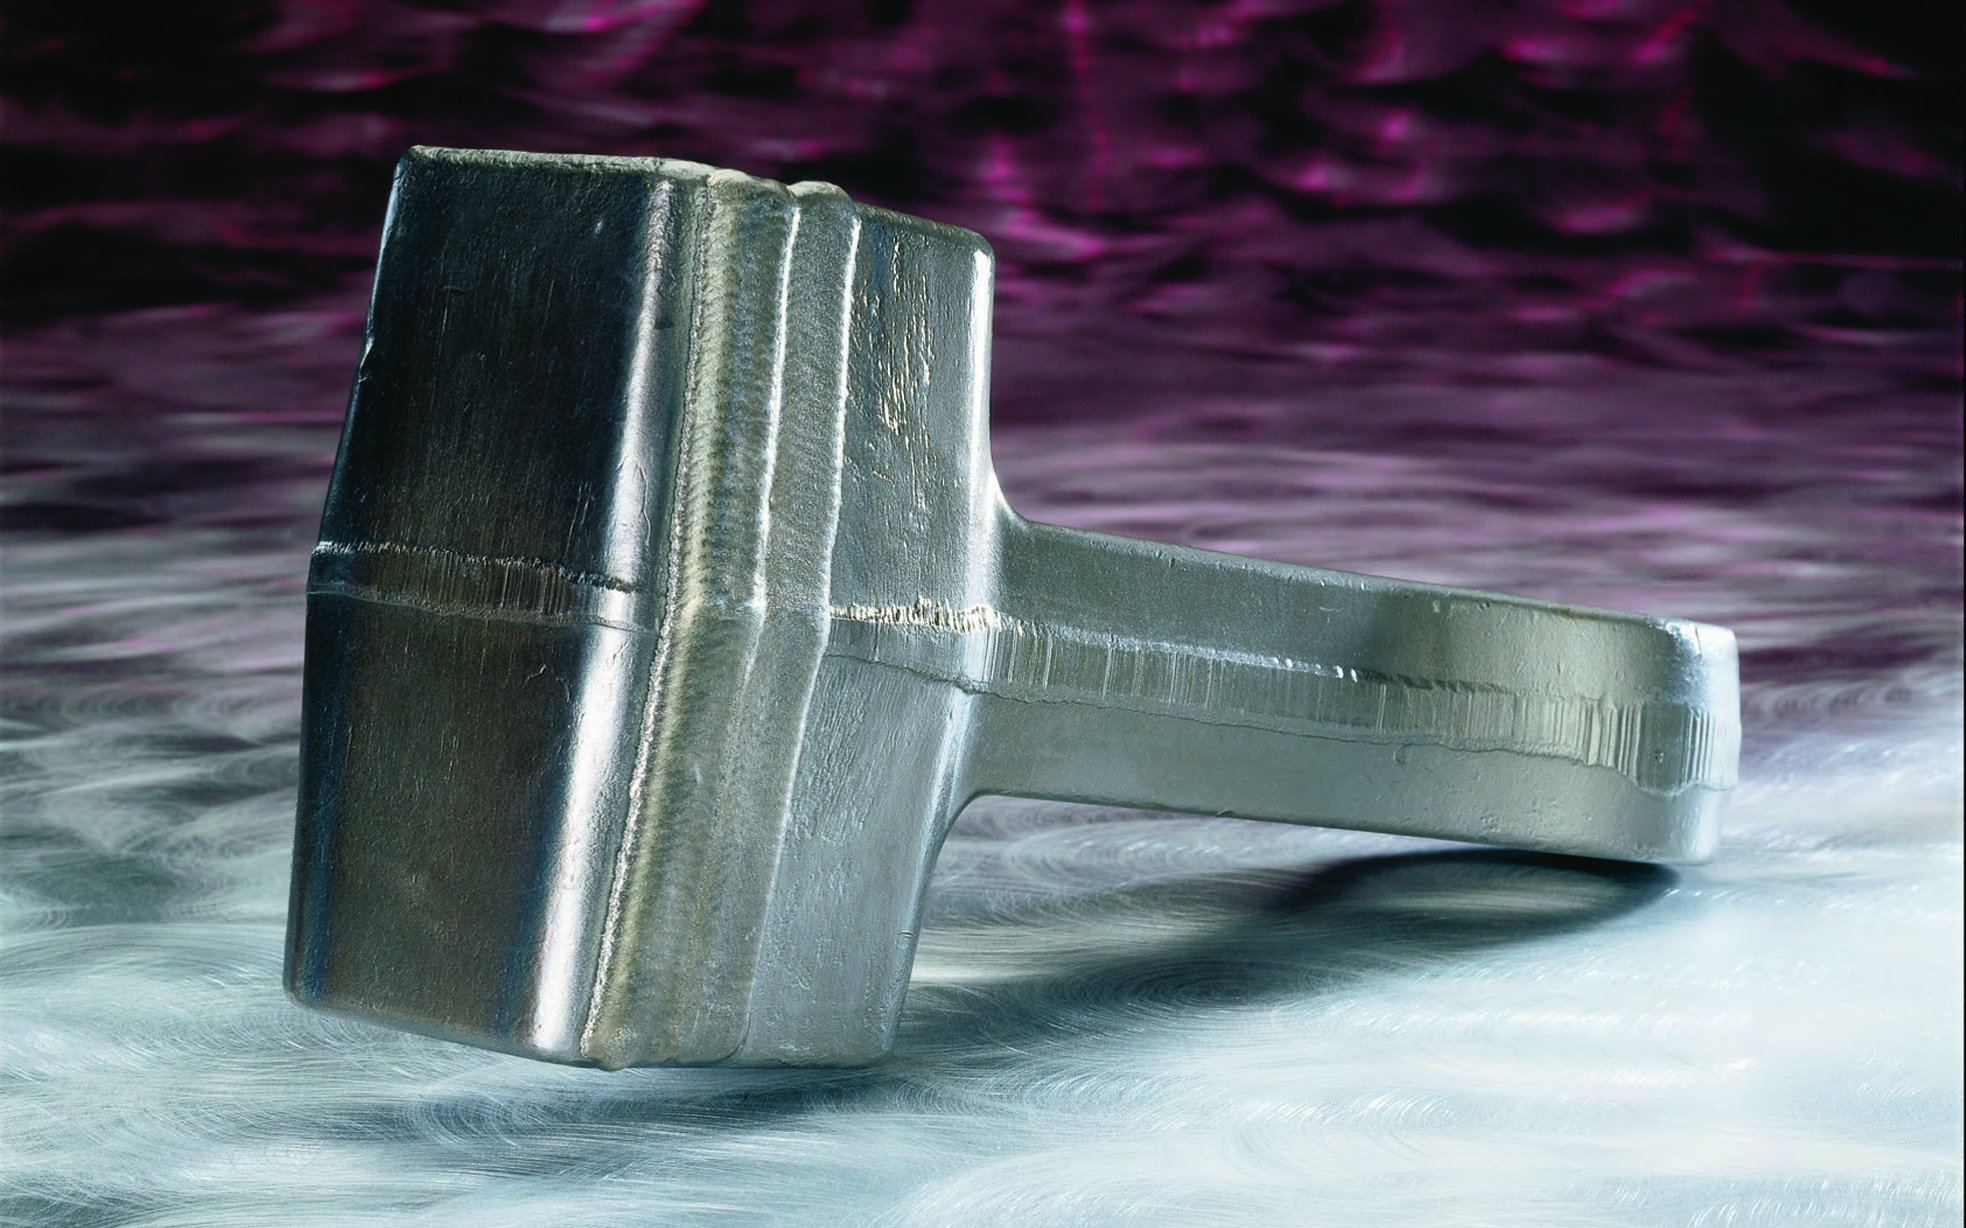
锤头和板锤直接冲击物料,是破碎设备的核心耐磨件。外形、重量、重心、材料和安装界面必须与转子、物料、给料粒度、夹杂金属风险和目标产品共同核对。
核心产品板锤、摆锤、环锤、锤体和可更换锤尖
主要载荷高速冲击、弯曲、磨粒磨损与循环载荷
关键变量物料、粒度、转速、夹铁、转子和紧固结构
确认依据设备型号、图号、尺寸、重量、材料与磨损记录
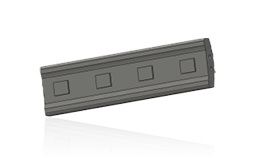
零件边界几何工作面、安装面、孔系、截面和允许磨损 质量单件重量、成组质量差与转子平衡 工况物料、粒度、磨蚀性、冲击和夹铁 检验材料、热处理、内部缺陷、尺寸与重量
真正的冲击工作件与支承紧固件分开
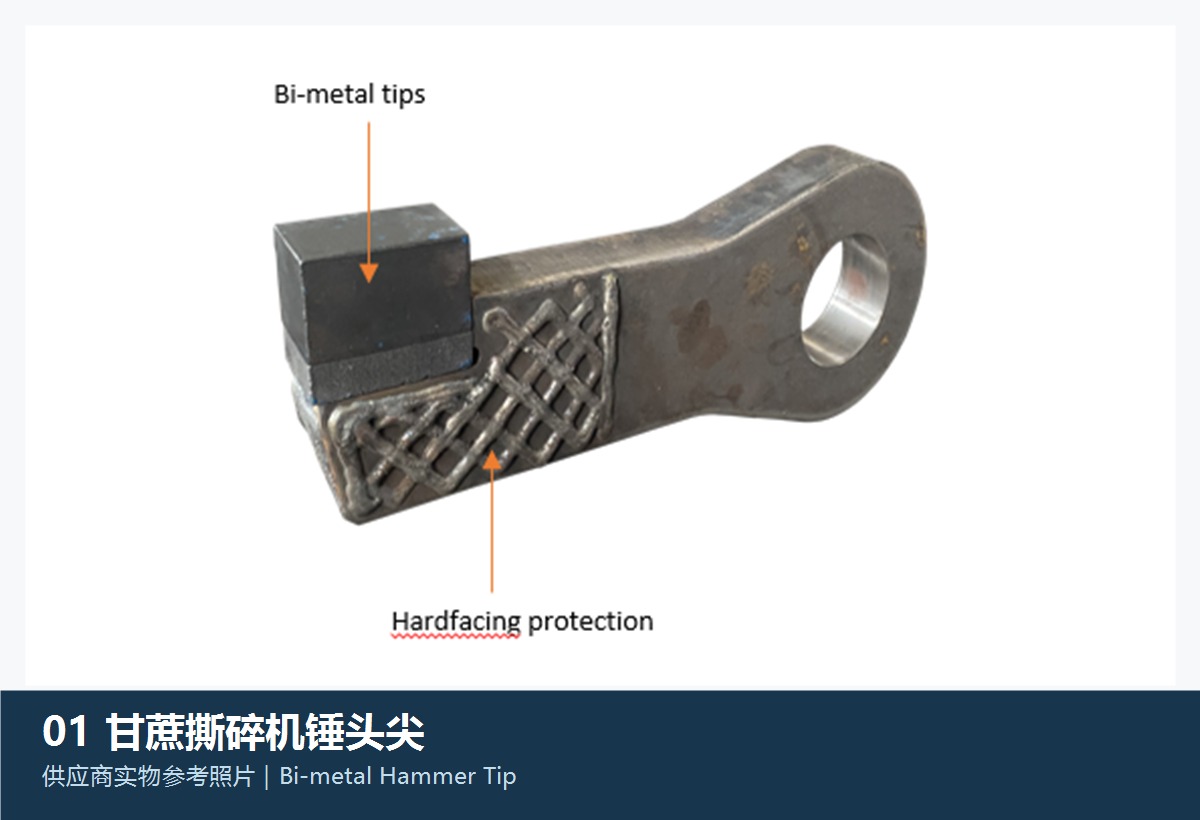
板锤、摆锤、环锤和锤尖直接参与破碎,属于本页产品。悬挂杆、悬挂盘、锤轴、楔块、压板和紧固件属于相关备件,应在对应设备页或传动/紧固件页面单独识别。
更换板锤或成组锤头时,还要检查相对件重量、转子平衡、锁紧面、销孔、磨损限值和关联紧固件,不能只按外形铸造。
现有单品页
按设备进入核心冲击件
卡片只放真正参与冲击破碎的零件;销轴、楔块和支承件从各设备页另行进入。
材料对应
冲击韧性与耐磨性必须平衡
材料选择由冲击、磨蚀、夹铁和零件截面共同决定;不是硬度越高越好。
高锰钢适用于需要较高抗冲击能力并能形成加工硬化的工况。低冲击或细料工况可能无法充分硬化。马氏体钢用于在冲击与耐磨之间取得平衡的板锤和锤头。具体合金、热处理和截面硬度按物料与夹铁风险确认。 高铬白口铸铁适用于强磨粒磨损、冲击相对受控的工况;高硬度工作层需要同时控制基体、碳化物、内部缺陷和断裂风险。陶瓷 / MMC 与双金属复合由韧性基体承担整体载荷,硬质增强区布置在磨损路径。界面、增强区位置和允许加工边界必须按结构确认。
选材入口
工况决定材料路线
下表只建立核对方向,不替代 OEM 图纸和现场试验。
| 工况特征 | 优先核对 | 主要风险 |
|---|---|---|
| 粗大块、强冲击或夹铁风险高 | 韧性、截面、安装和高锰/韧性钢路线 | 脆断、销孔裂纹、安装区破坏 |
| 中等冲击、磨粒磨损明显 | 马氏体钢或经验证的复合结构 | 硬度不足或韧性不足 |
| 细料、高磨蚀、夹铁受控 | 高铬铸铁或硬质增强路线 | 冲击过载、内部缺陷和崩裂 |
| 局部磨损集中且基体需承载 | 双金属、陶瓷/MMC 局部增强 | 增强区位置错误、界面失效 |
| 高温熟料或特殊介质 | 温度、氧化、热疲劳与冲击的综合材料路线 | 热裂、软化、氧化和尺寸失稳 |
询价与质量控制
锤头与板锤核对资料
成组零件还必须满足重量和转子平衡要求。
设备身份
OEM、完整型号、序列号、转子型号和图号。
物料工况
物料、给料粒度、含水、磨蚀性、温度和夹铁记录。
零件几何
总尺寸、截面、孔系、安装面、锁紧面和允许磨损。
重量与平衡
单件重量、成组质量差、安装顺序和转子平衡要求。
材料工艺
材料、热处理、复合区、硬度分布和无损检测。
失效与寿命
磨损轮廓、裂纹、崩角、断裂、翻面记录和实际寿命。
公开技术依据:Metso NP 系列资料将板锤材料区分为高锰钢、马氏体钢、铬系材料及可带陶瓷增强的方案,并强调按物料、磨蚀、异物和给料尺寸选材。具体交付仍以装机图纸、工况和技术协议为准。Metso Impact Crusher Parts
双圈链接
设备、零件与材料闭环
OEM 和通用设备路径最终进入同一单品页与材料页。
获取锤头与板锤方案及报价
提交设备型号、图号、零件尺寸、重量、材料、物料和失效照片,进入技术核对与报价。
中国制造服务
从技术判断到完整成品交付
ANRANST 为全球客户提供定制耐磨件与工业备件的工程评估、选定中国制造、质量控制与成品件交付,并可支持其他定制工业零件。
图纸与工程评审
设备、材料、尺寸和失效核对。
材质与热处理指定
按订单逐单指定材质牌号与热处理工艺,写入技术协议并在生产中跟踪。
质量管控
材料、缺陷、尺寸、重量和平衡跟踪。
成品交付
组织配组、标识、包装和完整交货。