
BALL MILL TRUNNION LINER
球磨机中空轴内衬
进料端或排料端内孔保护件 · 与中空轴本体、轴瓦分别识别
中空轴内衬隔离物料与中空轴内孔,并连接进料器、排料提升器或筛筒接口。ANRANST 提供装机识别、尺寸与图号核对、材料评估、质量管控和按图交付。
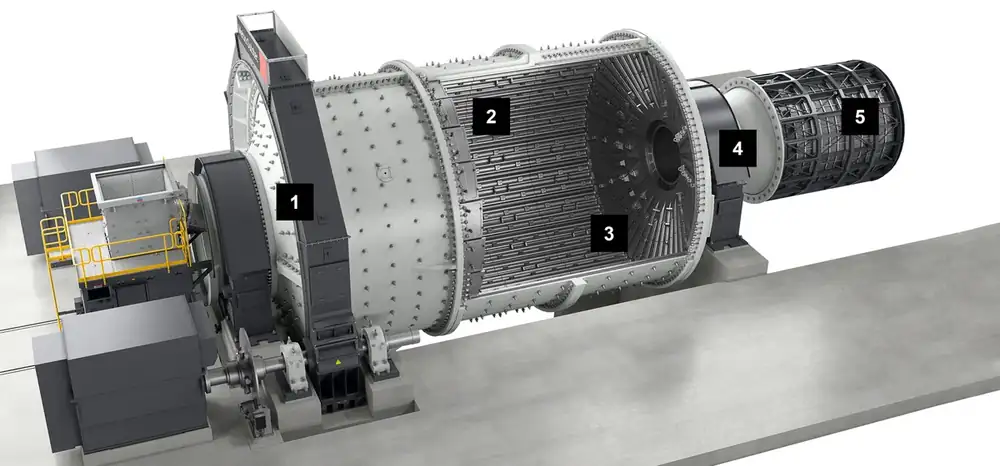
零件边界
进料端内衬衔接给料器、进料管或螺旋结构
排料端内衬衔接出浆提升器、排料通道或筛筒
中空轴本体承载结构件;本页不把它当作内衬
主轴承与轴瓦支承轴颈;另按轴承系统核对
内衬保护内孔,但不是承载中空轴,也不是主轴承轴瓦
中空轴内衬位于中空轴内孔,直接接触进料、矿浆或排料;承载中空轴本体包含轴颈并传递筒体载荷;主轴承或轴瓦支承轴颈。三者的材料、尺寸和验收项目不同。
同一台磨机的进料端和排料端也可能采用不同结构。应先确认端位、排料形式、相邻接口和图纸版本,再核对内衬。
位置与性能
流道、耐磨、贴合和紧固必须作为一个系统核对
不同端位和结构的受料方向、冲蚀区域、固定方式与相邻接口不同,应逐项记录。
入口或出口过渡区
连接给料器或排料组件,关注型面突变、冲蚀、积料和接口台阶。
内孔工作面
直接接触矿石、矿浆或研磨介质,重点核对壁厚、磨损分布和流向。
法兰与端面
连接相邻设备或筛筒,关注端面跳动、贴合、密封和法兰孔系。
固定环与紧固区
承担内衬定位与夹紧,重点检查孔周、预紧、松动和紧固件断裂。
内衬与中空轴配合面
控制同心、支承和载荷分布,关注间隙、灌浆或结合层、磨损与窜动。
螺旋、挡坝或检查口
仅在装机结构具备时核对,功能与方向必须按图纸和磨机转向确认。
材料与结构
先确认内衬结构,再确定承载骨架与工作面材料
OEM 公开结构包括整体式、可更换内套和螺栓固定耐磨元件;最终方案按装机图纸、物料和维修条件确认。
材料族只用于初选。具体牌号、化学成分、热处理、橡胶配方、硬度、尺寸和检验标准必须由图纸与技术协议锁定。
失效诊断
局部磨穿、松动和泄漏要连同配合与紧固一起检查
只提高工作面硬度不能解决配合磨损、载荷集中或紧固失效。
| 现场现象 | 优先核对 | 改进方向 |
|---|---|---|
| 内孔壁厚快速减薄或局部磨穿 | 端位、流向、颗粒、冲蚀区、现用材料、壁厚和型面 | 按磨损分区调整材料、厚度和过渡型面 |
| 内衬松动、窜动或异常声响 | 配合、固定环、紧固件、灌浆或结合层、同心和支承 | 恢复配合与载荷分布,成套核对固定系统 |
| 紧固件反复断裂 | 孔系、预紧、内衬分块、局部载荷、背部贴合和磨损 | 优化分块与紧固载荷,并修复配合面 |
| 漏浆或中空轴内孔受损 | 内衬穿透、端面密封、接口、裂纹、配合磨损和相邻件 | 恢复连续防护、密封和中空轴内孔状态 |
| 拆装困难或轴承检修受阻 | 结构分块、固定环、拆卸孔、腐蚀、变形和维修空间 | 在图纸允许范围内采用可维护分体结构与拆卸设计 |
图号与询价资料
按端位、结构、关键尺寸和图纸版本锁定中空轴内衬
已确认号码直接对应具体装机位置;没有可靠 OEM 图号、第三方图号或备件号时保持空白。
设备身份
OEM、系列、完整型号、序列号、筒体直径、EGL、进排料形式和改造记录。
端位与结构
进料端或排料端、整体式、可更换内套、分体耐磨元件、数量和位置号。
图号与版本
OEM 图号、第三方图号、备件号、图纸版本、项目号和实物标记。
关键尺寸
内径、外径、总长、壁厚、锥度或过渡、法兰外径、端面和重量。
孔系与相邻接口
孔径、孔距、分度圆、固定环、给料器、出浆提升器、筛筒、密封和拆卸孔。
材料与失效
骨架和工作层材料、寿命、物料、矿浆、磨损图、断裂、松动、漏浆和修复历史。
双圈链接
中空轴内衬与相邻排料件、设备、OEM 和材料闭环
通用页说明零件边界和材料,OEM 页确认装机系列,图号与关键尺寸完成技术确认。
获取球磨机中空轴内衬方案及报价
发送图纸或零件号,工程师先做适配性、材质与制造可行性评审,再给材料方案与预算区间。寿命不足或异常磨损,请描述工况,我们评估材质、几何结构与工艺方案。
中国制造服务
从技术判断到完整成品交付
ANRANST 为全球客户提供定制耐磨件与工业备件的工程评估、选定中国制造、质量控制与成品件交付,并可支持其他定制工业零件。
图纸与工程评审
核对端位、结构、图号、尺寸、材料和中空轴状态。
材质与热处理指定
按订单逐单指定材质牌号与热处理工艺,写入技术协议并在生产中跟踪。
质量管控
跟踪材料、结合、尺寸、孔系、同心、无损、静平衡和接口检验。
成品交付
按端位、位置号、固定件、密封和安装资料成套交货。