
图纸与工程评审
审核配合面与接口尺寸,评估材质、热处理与制造可行性。
支承小齿轮轴并保持齿轮副中心距和啮合精度。
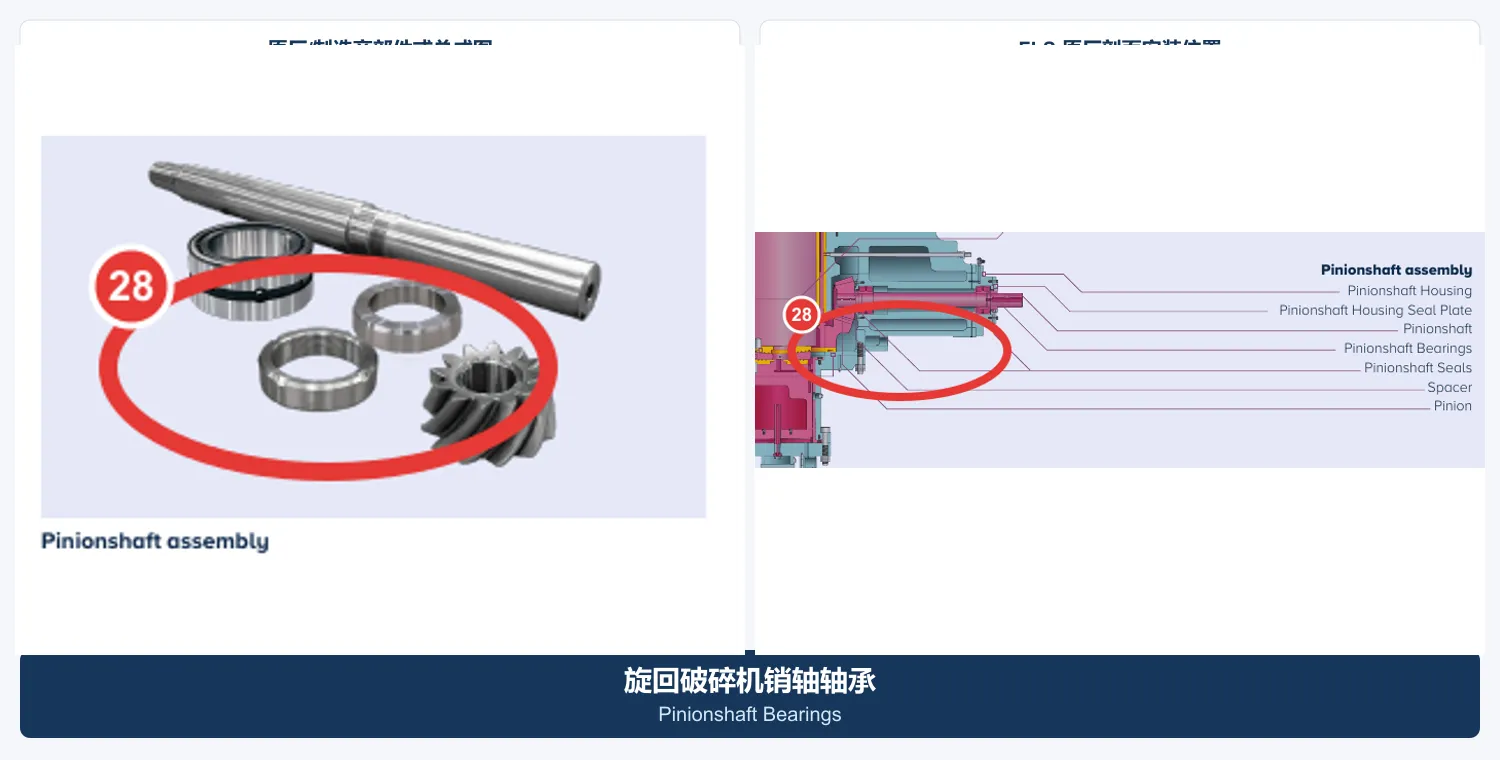
小齿轮轴轴承(Pinionshaft Bearings)— 旋回破碎机 耐磨件,位置编号 28。
| 安装位置 | 小齿轮轴两侧,对应 FLS 编号定位图 28。 |
| 主要作用 | 支承小齿轮轴并保持齿轮副中心距和啮合精度。 |
| 更换频率 | 低—中;振动、温升、点蚀、游隙超限或润滑污染时更换。 |
| 项目 | 内容 |
|---|---|
| 现有候选材料 | 100Cr6/SAE 52100 洁净轴承钢及 OEM 指定保持架/滚动体材料 |
| 典型性能与验收重点 | 轴承套圈和滚动体通常需要约 58–64 HRC 的均匀硬化层、良好洁净度和残余应力控制。验收与维护还包括内部游隙/预紧、配合、圆跳动、润滑、温度、振动和金属屑;轴承间隙会直接改变齿轮接触斑点。 |
| 主导失效机理 | 冲击、切削和磨粒磨损;齿面/销套磨损、点蚀、胶合、偏载和疲劳;接触疲劳、润滑污染、温升、咬合和密封失效 |
以下链接用于工程预选。最终适配必须核对完整型号、序列号或图号、图纸版本、尺寸和实际工况。
独立后市场信息参考。OEM 名称和商标归各自权利人所有,不代表授权、隶属或认可。制造前必须确认系列、完整型号、序列号/图号、图纸和工况。
发送图纸或零件号,工程师先做适配性、材质与制造可行性评审,再给材料方案与预算区间。寿命不足或异常磨损,请描述工况,我们评估材质、几何结构与工艺方案。
或直接联系:+86 156 3797 3199
zzx@anranst.com
ANRANST 为全球客户提供定制耐磨件与工业备件的工程评估、选定中国制造、质量控制与成品件交付,并可支持其他定制工业零件。
审核配合面与接口尺寸,评估材质、热处理与制造可行性。
按订单逐单指定材质牌号与热处理工艺,写入技术协议并在生产中跟踪。
覆盖图纸确认、材料与工艺控制、生产跟踪、检验及验收协调。
组织制造、质量确认、包装及完整成品交货,形成可执行的供应闭环。
提供现有型号、图纸、图号、零件号、材料或工况信息,我们据此确定技术核对和供应路径。
提交需求