HPGR CHEEK PLATE / SIDE LINER
HPGR بطانات جانبية وألواح الخد
حماية من البلى واحتواء طبقة المادة بجانب الفجوة بين الأسطوانتين · التحديد بحسب الجانب والشكل والخلوص
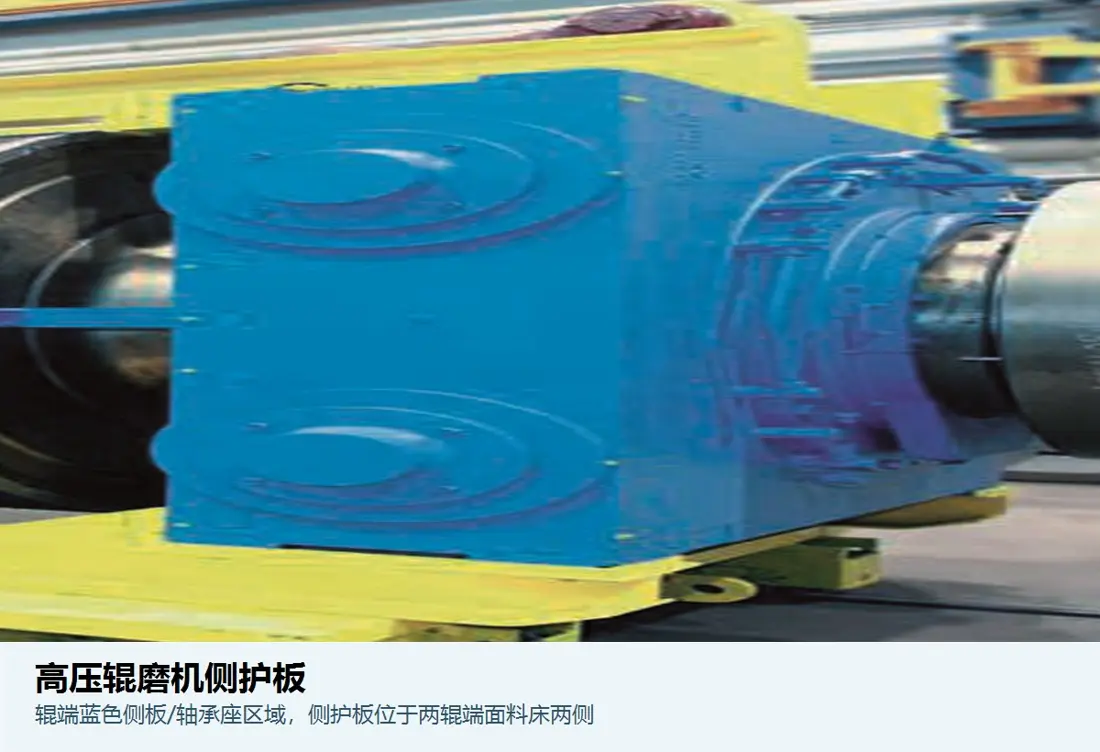
تقع البطانات الجانبية بجانب الفجوة بين الأسطوانتين وطبقة المادة، فتحتويها جانبيا وتحمي الهياكل المجاورة. تفحص ANRANST الاتجاه الأيسر/الأيمن وجانب الأسطوانة الثابتة أو العائمة والشكل وتوزيع الثقوب ومادة سطح العمل وخلوص طرف الأسطوانة وسجلات الأعطال والرسم للمراجعة الفنية وضبط الجودة وتسليم المنتج النهائي.
وظيفة القطعة تحديد الاتجاه يسار/يمين، جانب الأسطوانة الثابتة/العائمة، طرف التغذية/التفريغ تحديد الهندسة الشكل وتوزيع الثقوب والسماكة والثقوب الغائرة والشطفات وتقسيم القطاعات تحديد الخلوص خلوص العمل إلى طرف الأسطوانة أو الشفة أو بنية الحافة التعرف على المادة لوح الدعم وطبقة العمل وطريقة الربط وحالة المعالجة الحرارية
احتواء المادة بجانب الفجوة بين الأسطوانتين وحماية الهياكل الجانبية
تشكل البطانات الجانبية وأطراف الأسطوانات الحدود الجانبية لطبقة المادة. يؤثر خلوص العمل بين وجه اللوح وطرف الأسطوانة أو الشفة في التسرب والبلى الموضعي غير المتساوي وتوزيع الضغط عند الحواف. لا يثبت التشابه في المظهر قابلية التبادل.
قد تحتوي الآلة على قطع يسرى ويمنى، وقطع لجانبي الأسطوانة الثابتة والعائمة، وقطع علوية وسفلية، أو مجموعات مقسمة إلى قطاعات. احتفظ بعلامات المواضع أثناء الفحص وسجل رقائق الضبط وطرق التثبيت والخلوصات الفعلية.
الموضع والأداء
فحص موضع التركيب والخلوص وطبقة البلى معا
يغير بلى الألواح حدود طبقة المادة وظروف حواف الأسطوانات، إلى جانب تقليل عمر القطعة.
جانب الأسطوانة الثابتة
افحص مراجع التركيب واستواء اللوح ومواضع الثقوب وخلوص طرف الأسطوانة لمنع البلى من جهة واحدة الناتج عن أخطاء التجميع.
جانب الأسطوانة العائمة
راع حركة الأسطوانة العائمة والخلوص عند مواضع تحميل مختلفة لتجنب التداخل أو احتجاز المادة أو التسرب غير المعتاد.
منطقة التغذية ذات البلى الشديد
تتعرض للتعرية بفعل المادة وصدمات الجسيمات الخشنة والضغط الجانبي. طابق شكل العمل واختيار المادة موضعيا مع أنماط البلى في الموقع.
منطقة حافة طرف الأسطوانة
تجاور طرف الأسطوانة أو الشفة أو قطاع الحافة. قد يسمح الخلوص المفرط بالتسرب؛ وقد يسبب الخلوص غير الكافي احتكاكا وتلفا حراريا.
القطاعات والوصلات
تحدد الألواح المقسمة وثقوب التثبيت وألواح التثبيت والرقائق وهياكل الضبط الموضع معا. حافظ على تسلسل التجميع أثناء الاستبدال.
إدارة الأطقم اليسرى واليمنى
نظم الأطقم بحسب جانب التركيب ورقم الموضع. سجل السماكة الفعلية والبلى وفترات الاستبدال لمنع الخلط بين القطع اليسرى واليمنى.
المواد وعمليات التصنيع
اختيار المواد بحسب الصدمات والبلى والدعم وظروف الربط
تدعم عائلات المواد الاختيار الهندسي. طابق الدرجة والصلادة والسماكة والمعالجة مع الرسومات والاتفاقات الفنية.
تسلسل الاختيار: التغذية وظروف خدمة المكبس الأسطواني → التعرية والضغط الجانبيان → بلى اللوح وفقدان الخلوص → خيارات المادة والبنية → فحص الأبعاد والعملية → سجلات التركيب.
تشخيص الأعطال
حدد أولا البلى أو الكسر أو الارتخاء أو فقدان ضبط الخلوص
قد تنتج الأعراض المرئية المتشابهة عن مشكلات المادة أو التركيب أو الخلوص أو التغذية.
| الحالة المرصودة | فحوص ذات أولوية | خيارات التحسين |
|---|---|---|
| نقص سريع في سماكة اللوح أو تكون أخاديد | كشطية التغذية واتجاه التدفق وموضع منطقة العمل وطبقة المادة والسماكة الفعالة | حسن المادة والشكل وفترة الاستبدال بحسب منطقة البلى |
| تكسر الحواف أو كسر اللوح بالكامل | الصدمات والمناطق غير المسندة ومسافات الثقوب عن الحواف والشد المسبق للمثبتات ومتانة المادة والعيوب الداخلية | حسن الدعم والوصلات وافحص المتانة وجودة التصنيع |
| اعوجاج أو ارتخاء أو تلف مناطق الثقوب | شكل اللوح وسطح التركيب والرقائق وتسلسل الشد وتوزيع الثقوب والمدخل الحراري والاهتزاز أثناء التشغيل | أعد مراجع التركيب واضبط شكل اللوح وإجراءات التثبيت |
| بلى من جهة واحدة أو احتكاك موضعي | الاتجاه الأيسر/الأيمن وجانب الأسطوانة الثابتة/العائمة والانحراف الدوراني لطرف الأسطوانة وموضع اللوح وخلوص العمل | أعد فحص التركيب والخلوص عبر نطاق الحركة الفعلي |
| زيادة التسرب الجانبي للمادة | السماكة المتبقية وخلوص طرف الأسطوانة وتطابق الشكل وعدم انتظام التغذية وهياكل الحافة المجاورة | أعد حدود طبقة المادة وافحص أجزاء سطح الأسطوانة المجاورة |
الرسومات وتفاصيل الاستفسار
تحديد الألواح بحسب موضع التركيب والشكل وتوزيع الثقوب والخلوص
طابق الرسم وسجل معه بيانات طراز العميل. نفذ التصنيع وفق مراجعة الرسم المضبوطة.
تحديد المعدات
OEM والطراز الكامل والرقم التسلسلي وقطر الأسطوانة وعرضها والأسطوانة الثابتة/العائمة والتعديلات.
تحديد التركيب
يسار/يمين، جانب الأسطوانة الثابتة/العائمة، طرف التغذية/التفريغ، القسم العلوي/السفلي ورقم الموضع.
الهندسة وتوزيع الثقوب
الشكل الخارجي والسماكة الإجمالية وطبقة العمل وأقطار الثقوب وتباعدها والتجاويف والشطفات والاستواء ومراجع التركيب.
الخلوصات والقطع المرتبطة
الخلوصات الباردة والتشغيلية إلى طرف الأسطوانة أو الشفة والرقائق وألواح التثبيت والمثبتات والقطع المجاورة.
الرسم أو العينة والمواد
الرسم وبيانات طراز العميل والمراجعة والمادة والصلادة ومتطلبات العملية.
ظروف التشغيل وأنماط التلف
الخام والتغذية والضغط والإنتاجية وعمر الخدمة وقياسات البلى ومواضع الكسر وصور الموقع.
المعدات والقطع ذات الصلة
ربط البطانات الجانبية بمعدات HPGR وتركيبات OEM والمواد
تتناول هذه الصفحة البنى العامة والمواد والأعطال. استخدم صفحات معدات OEM لمطابقة السلسلة والطراز وترتيب التركيب.
معلومات عامة عن أسطوانات الطحن عالية الضغط راجع العلاقة بين الأسطوانة الثابتة والأسطوانة العائمة وطبقة المادة والهياكل الجانبية. أسطح وجلب أسطوانات HPGR افحص أطراف الأسطوانات والأسطوانات ذات الشفاه ومناطق عمل الحواف المجاورة للبطانات الجانبية. Metso HRC / HRCe افحص سلاسل HRC / HRCe والأبعاد وبنى قطع البلى الجانبية. FLS HPGR حدد تركيبات البطانات الجانبية والرسم عبر سلسلة معدات FLS. thyssenkrupp Polysius HPGR افحص مواضع الألواح واتجاهها والرسم عبر سلسلة معدات العلامة. لوح مقاوم للبلى مقسى ومراجع حراريا راجع المواد والخصائص ومتطلبات تصنيع قطع البلى اللوحية.
ANRANST فريق هندسي مستقل لقطع البلى. تعود أسماء OEM والعلامات التجارية إلى أصحابها. طابق الطراز الكامل والرقم التسلسلي والرسومات والأبعاد وظروف التشغيل الفعلية قبل التصنيع.