
01
Кузов катания/ баррель
- Технические требования
- Рабочий слой: обычно 65-80 HSD. Указать градиент жесткости и пригодную рабочую глубину для катого материала и положения.
В вращающихся мельницах используются вращающиеся рулоны для пластической деформации прослушки или проволочного стержня. На приведенных ниже примерах показаны положения подставки, направляющих входа, рулонных рулей, прокладочной трубы и охлаждающих сопла в высокоскоростном стержне. Подтвердите фактическую схему монтажа.
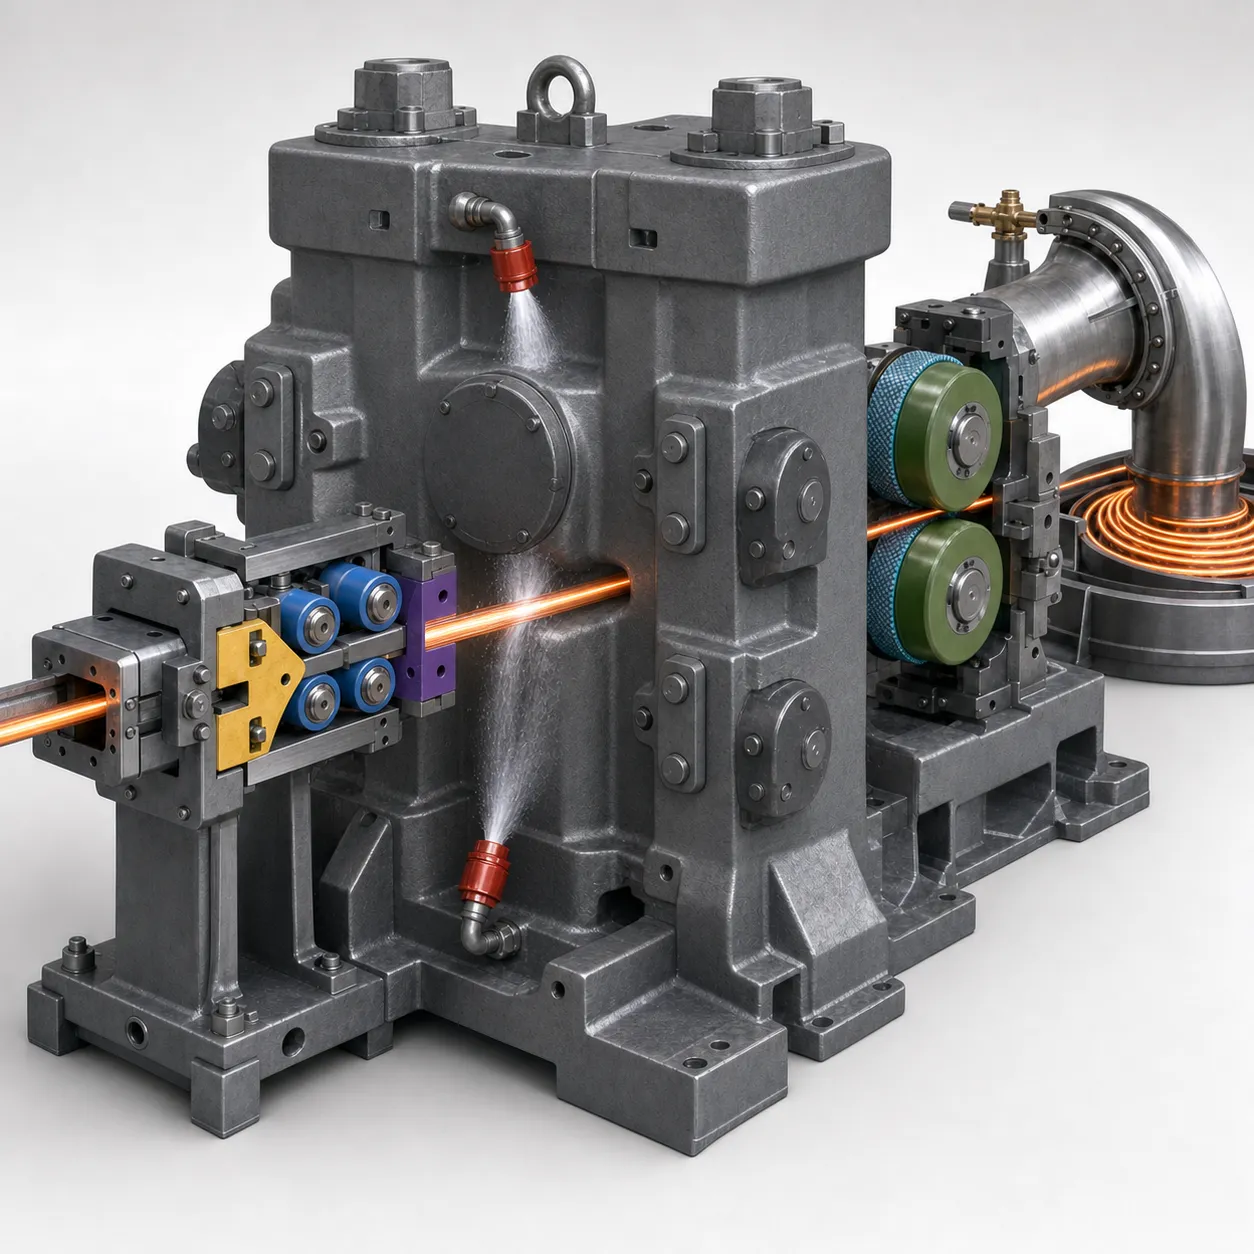
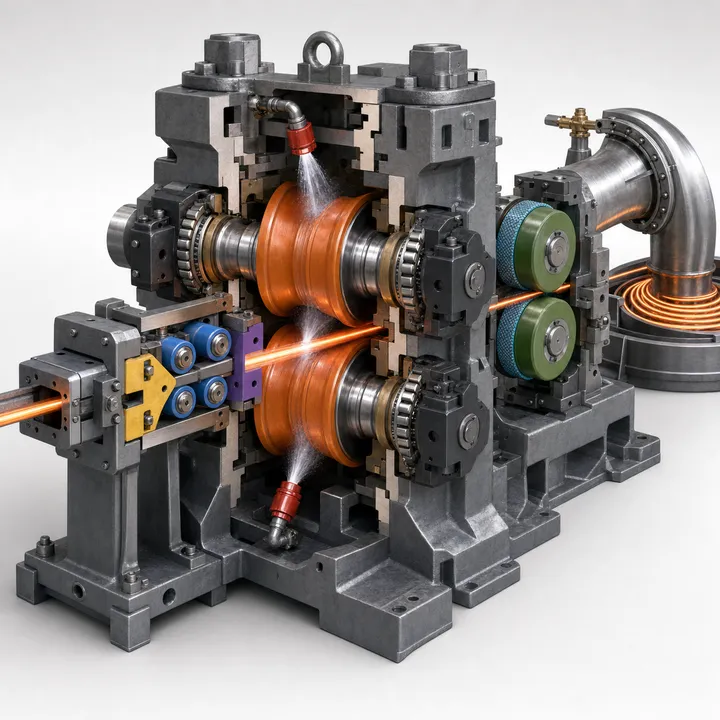
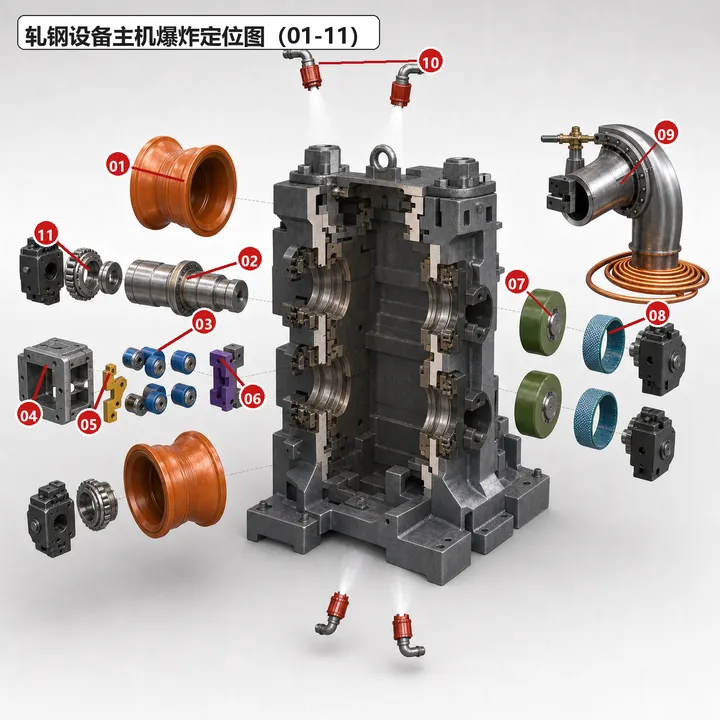
В вращающихся мельницах используются вращающиеся рулоны для пластической деформации прослушки или проволочного стержня. На приведенных ниже примерах показаны положения подставки, направляющих входа, рулонных рулей, прокладочной трубы и охлаждающих сопла в высокоскоростном стержне. Подтвердите фактическую схему монтажа.
Изучить названия частей, изображения, варианты материалов и технические требования. Выберите карточку для открытия соответствующей страницы замены.
Кузов катания/ баррель
Шея
Направляющий ролик
Направляющий короб / направляющая обойма
Руководство по табличке/статике
Twist Guide
Прижимной ролик
Площадь рулета
Скатывающая труба
Охлаждение воды
Подшипник / корпус подшипника
Материалы для аналогичных поименованных частей могут различаться на OEM, машинную модель и условия эксплуатации. Подтверждаю, что машинная модель, OEM номер чертежа и измеренные размеры до заказа или изготовления.
Предоставьте машинную модель, условия эксплуатации и цель срок службы, чтобы наши инженеры могли рекомендовать материалы и подготовить коммерческое предложение.
Или свяжитесь с нами напрямую: +86 156 3797 3199
zzx@anranst.com
Описание деталей, требования к чертежам и сведения для запроса.
ANRANST предоставляет заказчикам по всему миру инженерную оценку, подбор производства в Китае, Контроль качества и поставку готовых деталей для износостойких и промышленных запчастей по чертежам; возможна поддержка и других нестандартных промышленных деталей.
Проверяем посадочные поверхности и размеры сопряжения, оцениваем материал, термообработку и технологичность.
Марки материалов и режимы термообработки назначаются по каждому заказу, фиксируются в техническом соглашении и контролируются в ходе производства.
Проверка чертежей, контроль материалов и процессов, сопровождение производства, инспекция и координация приёмки.
Организуем изготовление, подтверждение качества, упаковку и поставку готовых деталей в рамках единого исполнимого цикла поставки.
Пришлите модель оборудования, чертёж, номер детали либо укажите материал и условия работы — по ним определим порядок технической проверки и схему поставки.
Отправить запрос