轧钢设备

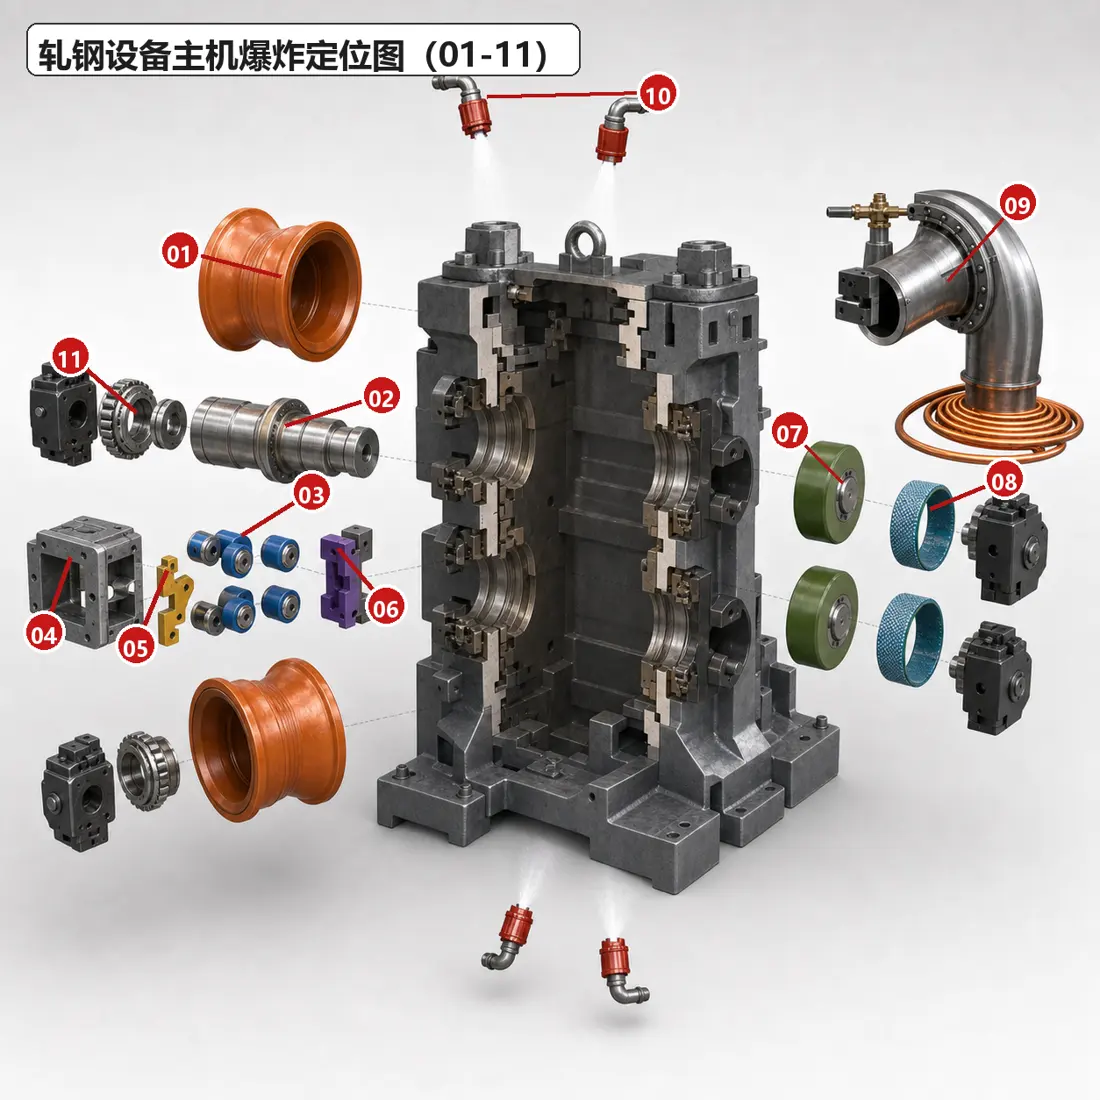
轧钢设备利用旋转轧辊使钢坯或线材发生塑性变形。本文以高速线材轧制单元为结构基准,包含主轧机架、入口导卫、夹送辊、吐丝管和冷却喷嘴;编号 01-11 在爆炸定位图、位置表、逐件图片和材料表中完全一致。
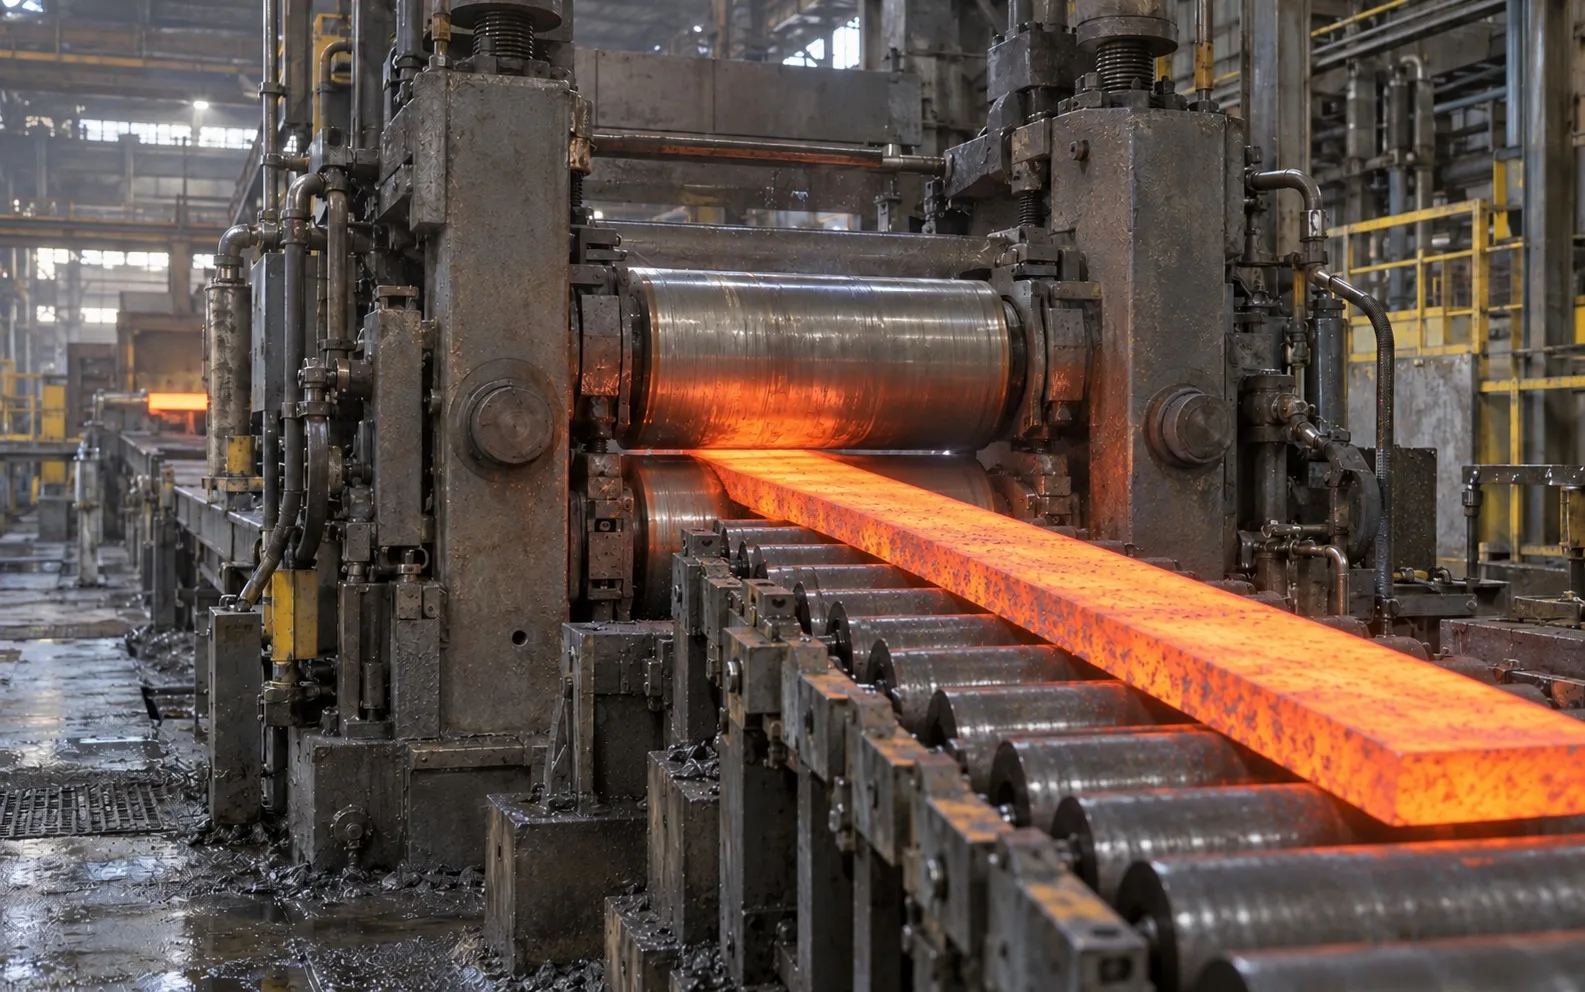
轧钢设备

主机剖切定位图

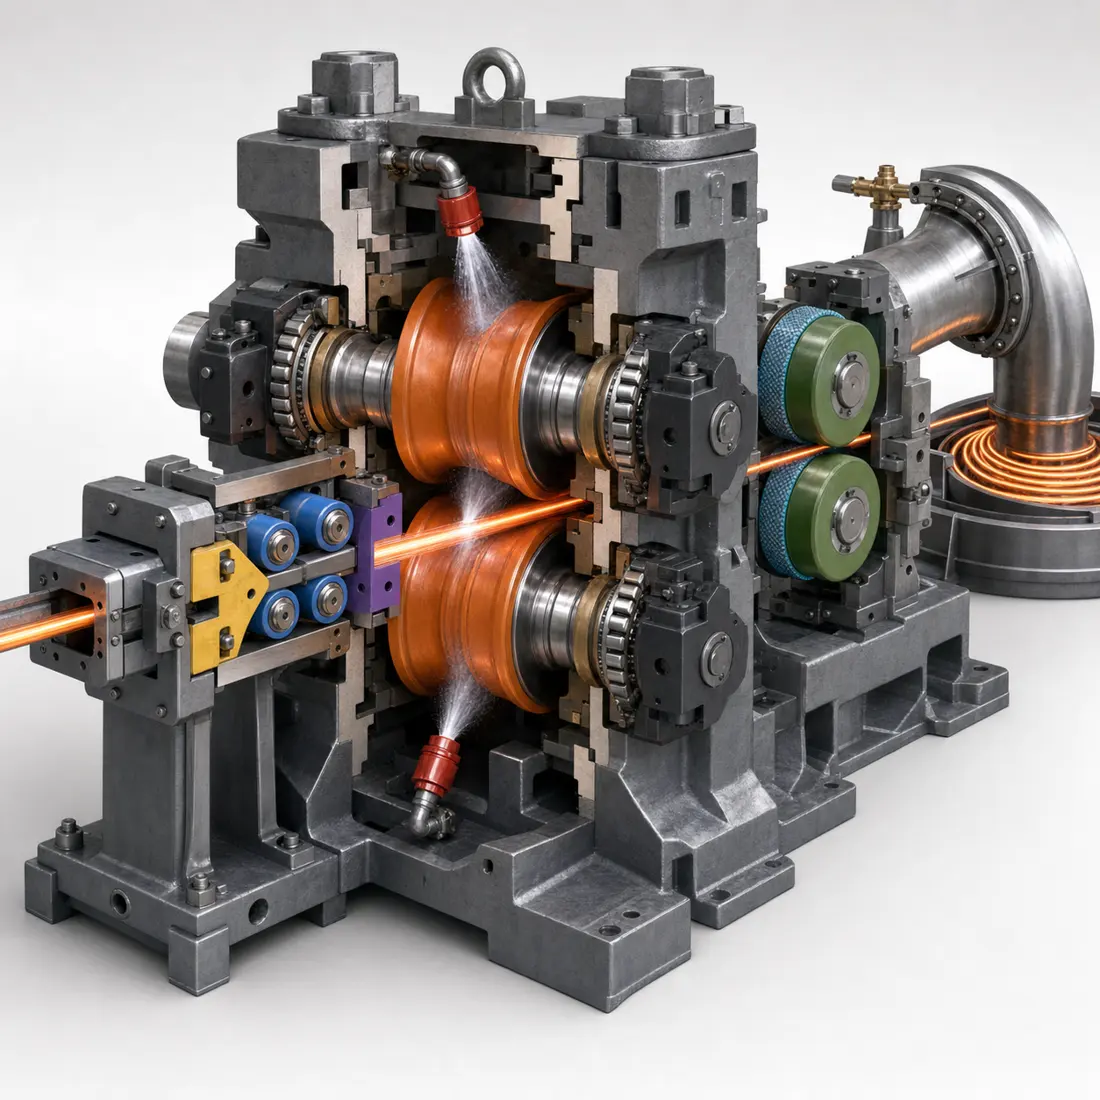
轧钢设备剖切结构效果图
轧钢设备剖切结构效果图
轧钢设备主机爆炸定位图
轧钢设备主机爆炸定位图

轧钢设备利用旋转轧辊使钢坯或线材发生塑性变形。本文以高速线材轧制单元为结构基准,包含主轧机架、入口导卫、夹送辊、吐丝管和冷却喷嘴;编号 01-11 在爆炸定位图、位置表、逐件图片和材料表中完全一致。
设备零件清单

零件识别与技术清单

辊身/辊颈、轴承座、导卫与夹送/吐丝相关件;本轮仅加深 5CRDH 冷轧工作辊硬度深度口径,其他牌号不扩写。

同名零件在不同 OEM、型号与工况下材料体系可能不同;订货与制造须按主机型号、OEM图纸与实测尺寸复核。

UEA 5CRDH 冷轧工作辊 · 硬度深度口径(2026-10-31)

仅针对 Union Electric Åkers GRADE 5CRDH 冷轧工作辊公开单页(BRM01)。不扩写未批其他牌号。

  • 制造:ESR 锭 + 全线圈静态感应淬硬;厂家 aim 化学(wt%):C 0.81;Mn 0.37;P≤0.015;S≤0.012;Si 0.40;Cr 5.12;Mo 0.48;V 0.06(aim 值,非标准成分范围)。
  • 硬度深度表(相对初始表面硬度的降幅 · 径向深度;尺度保持 HLd/HSd,不擅自换算 HRC/HV):
    • Special Static Induction:降 20/30 HLd(4/6 HSd)于 30 mm(1.20 in);降 40/50 HLd(8/10 HSd)于 38 mm(1.50 in)。
    • 名为「120 mm Process」的工艺:对应深度 51 mm(2.00 in)与 61 mm(2.40 in)。两工艺均有深冷脚注。
  • 显微碳化物 M7C3 硬度 1200–1600 HV = 碳化物相,≠ 整辊表面硬度,≠ WC。
  • 硬禁:上述深度 ≠ 重磨余量 / 报废直径;「120 mm」工艺名 ≠ 允许磨削量;轴承座等仍 unverified。

可生产该类设备的 OEM 与设备系列

获取轧钢设备耐磨件方案

发送图纸或型号,工程师先做适配性、材质与制造可行性评审,再给材料方案与预算区间。寿命不足或异常磨损,请描述工况,我们评估材质、几何结构与工艺方案。

主机品牌与型号型号图纸或尺寸现用材料失效照片目标寿命工况描述
申请工程评审

或直接联系:+86 156 3797 3199
zzx@anranst.com

中国制造服务

从技术判断到完整成品交付

ANRANST 为全球客户按客户技术要求设计制造定制耐磨件:工程评审、按品类匹配认证工厂、驻厂检验与成品交付;同一机台的配套备件可一并咨询。

01

图纸与工程评审

审核配合面与接口尺寸,评估材质、热处理与制造可行性。

02

材质与热处理指定

按订单逐单指定材质牌号与热处理工艺,写入技术协议并在生产中跟踪。

03

驻厂检验与文件

关键工序驻厂见证,硬度、冲击、探伤与热处理记录齐套后放行,逐炉文件随货。

04

成品交付

组织制造、驻厂放行、包装与完整成品交付,质量文件随货同行。

请提供设备品牌、完整型号及序列号、零件名称、零件号或图号、图纸版本、数量、材料要求与工况。没有编号时可提交旧件照片和关键尺寸。

提交需求