Équipement de laminage de l’acier
Les laminoirs déforment plastiquement billettes ou fil machine par des cylindres rotatifs. Les illustrations ci-dessous montrent les positions de la cage, des guides d’entrée, des pinch rolls, du tube de mise en bobine et des buses de refroidissement d’une unité fil machine haute vitesse. Confirmez l’agencement réel sur le dessin d’installation.
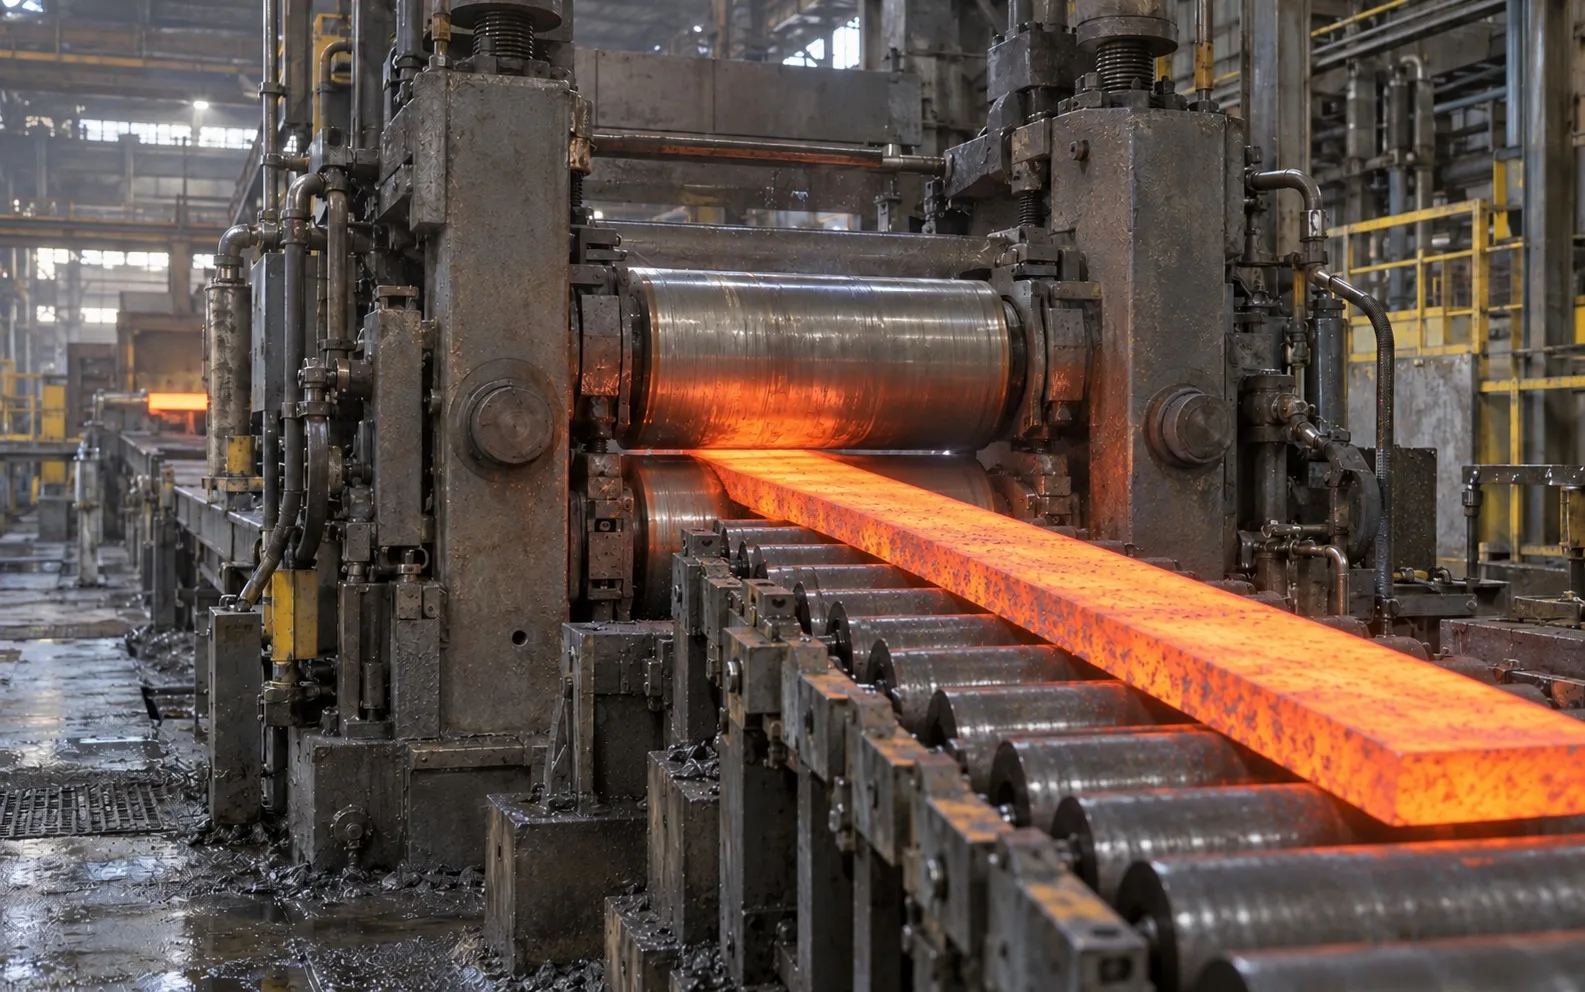
Les laminoirs déforment plastiquement billettes ou fil machine par des cylindres rotatifs. Les illustrations ci-dessous montrent les positions de la cage, des guides d’entrée, des pinch rolls, du tube de mise en bobine et des buses de refroidissement d’une unité fil machine haute vitesse. Confirmez l’agencement réel sur le dessin d’installation.
Identification des pièces et détails techniques
Corps/collet de cylindre, empoises, guides et pièces pinch/laying ; ce passage approfondit uniquement le périmètre dureté-profondeur du cylindre de travail à froid 5CRDH.
Cylindre de travail à froid UEA 5CRDH · périmètre dureté-profondeur (2026-10-31)
S’applique uniquement à la fiche Union Electric Åkers GRADE 5CRDH cylindre de travail à froid (BRM01). Pas d’extension à des nuances non approuvées.
- Fabrication : lingot ESR + trempe par induction statique pleine bobine ; chimie aim fournisseur (wt %) : C 0.81 ; Mn 0.37 ; P≤0.015 ; S≤0.012 ; Si 0.40 ; Cr 5.12 ; Mo 0.48 ; V 0.06 (valeurs aim, pas une plage normative).
- Tableau dureté-profondeur (baisse depuis la dureté de surface initiale à profondeur radiale ; conserver HLd/HSd — ne pas convertir silencieusement en HRC/HV) :
- Special Static Induction : baisse 20/30 HLd (4/6 HSd) à 30 mm (1.20 in) ; 40/50 HLd (8/10 HSd) à 38 mm (1.50 in).
- Procédé nommé « 120 mm Process » : profondeurs correspondantes 51 mm (2.00 in) et 61 mm (2.40 in). Les deux méthodes ont une note de traitement cryogénique.
- Dureté carbure M7C3 1200–1600 HV = phase carbure, pas dureté bulk du cylindre ni WC.
- Interdiction ferme : ces profondeurs ne sont pas une surépaisseur de rectification / diamètre de mise au rebut ; « 120 mm » n’est pas une surépaisseur de rectification autorisée ; les empoises restent unverified.
Constructeurs et séries d'équipements
Plus de pages pièces
Voir descriptions, emplacements et informations de demande.
- Bearings and Bearing Housings
- Cooling Water Nozzle
- Guide Boxes and Guide Seats
- Guide Plates and Static Guides
- Guide Rolls and Guide Rollers
- Laying Pipe
- Roll Bodies and Barrels
- Roll Necks
- Guide Rolls and Guide Rollers
- Guide Boxes and Guide Seats
- Guide Plates and Static Guides
- Twist Guide
- Pinch Roll
- Pinch Roll Wear Surface
- Laying Pipe
- Cooling Water Nozzle
- Bearings and Bearing Housings
- Pinch Roll Wear Surface
- Pinch Roll
- Corps et fûts de cylindres
- Roll Necks
- Twist Guide