环辊磨

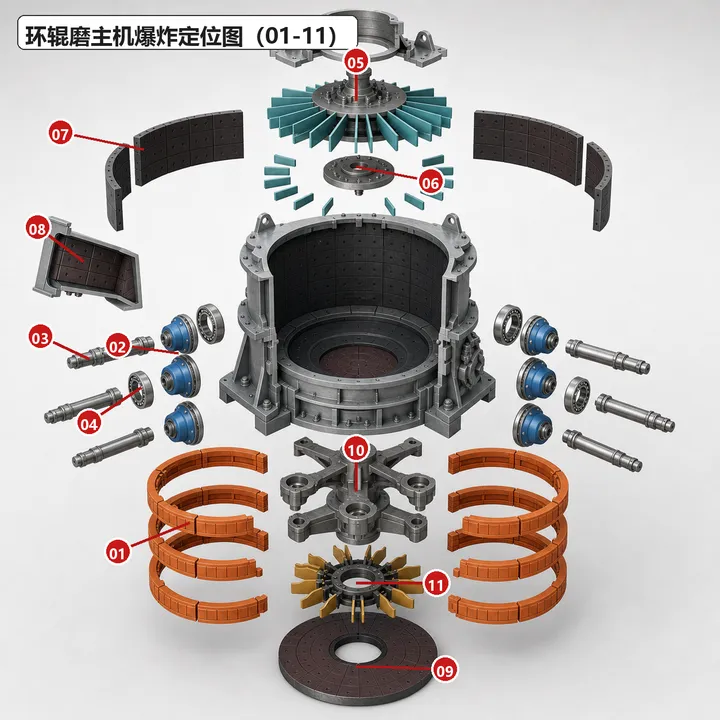
环辊磨利用磨辊在磨环工作面上的滚动碾压实现超细粉碎,常用于重钙、滑石、重晶石和石灰石等非金属矿。本文以多层环辊结构为基准,编号 01-11 在爆炸定位图、位置表、逐件图片和材料表中完全一致。
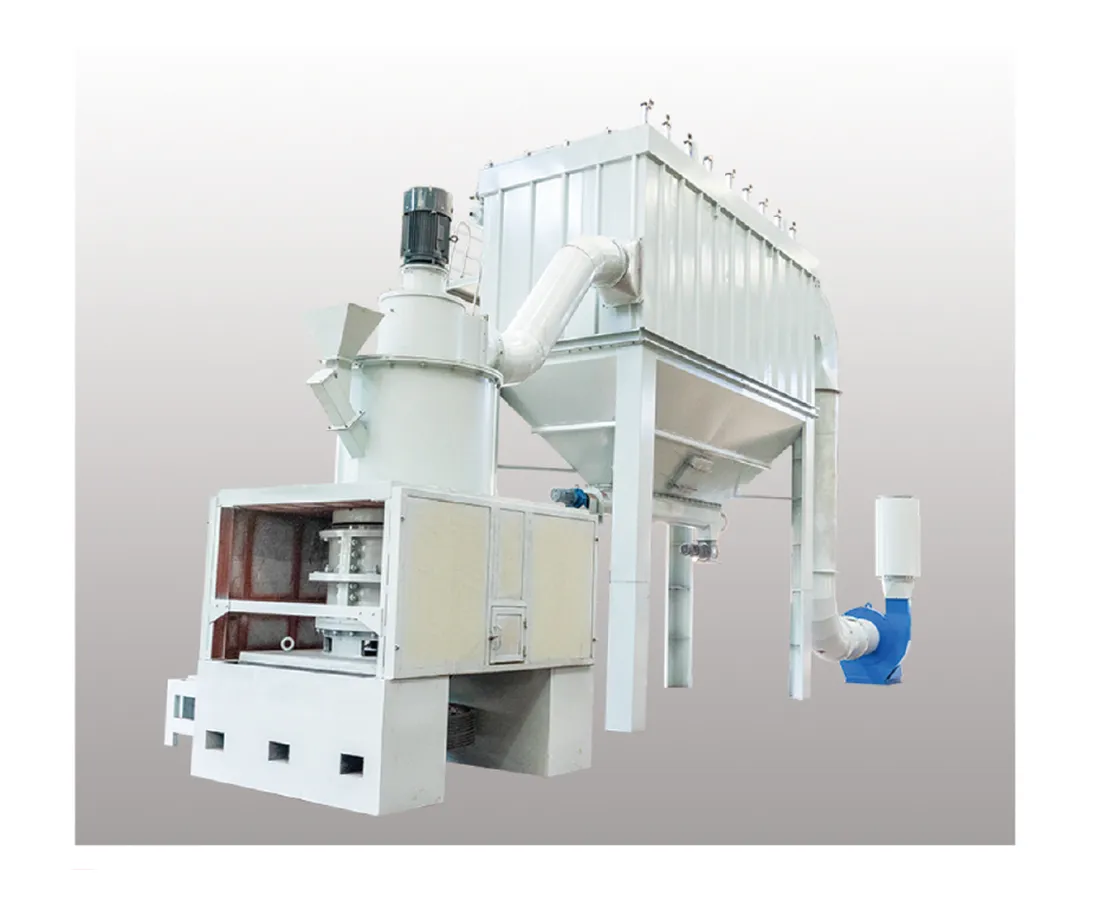
环辊磨

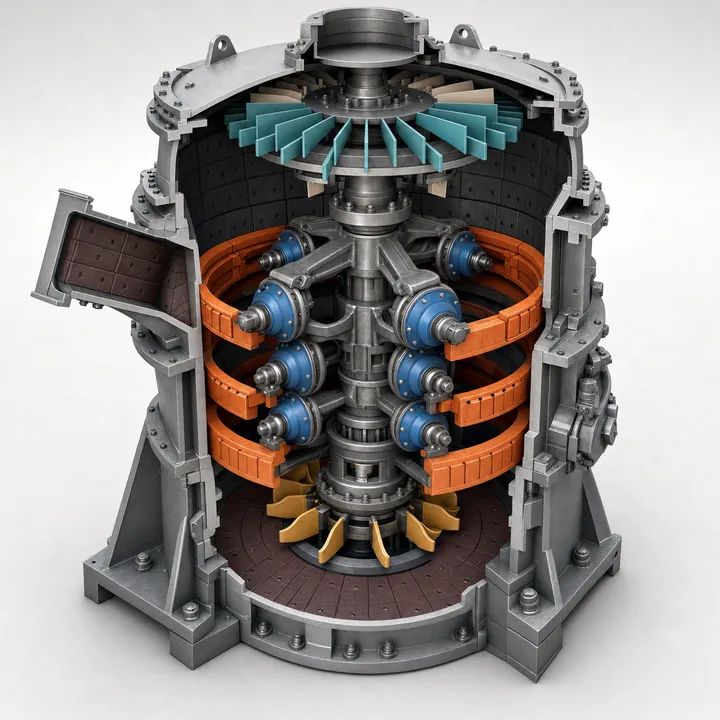
主机剖切定位图

环辊磨剖切结构效果图
环辊磨剖切结构效果图
环辊磨主机爆炸定位图
环辊磨主机爆炸定位图

环辊磨利用磨辊在磨环工作面上的滚动碾压实现超细粉碎,常用于重钙、滑石、重晶石和石灰石等非金属矿。本文以多层环辊结构为基准,编号 01-11 在爆炸定位图、位置表、逐件图片和材料表中完全一致。
设备零件清单

零件识别与技术清单

每个零件保留原设备页面中的名称、图片、材料和技术要求;点击卡片进入行业通用备品备件页面。

核心组件与总成

核心组件与总成

单一零件与维护件

单一零件与维护件

01

磨环

候选材料
工作面约 58-65 HRC;需控制碳化物分布、裂纹和圆度
02

磨辊

候选材料
工作面约 58-65 HRC;同组磨辊控制重量差和外径差
03

磨辊轴 / 主轴

候选材料
调质后约 28-36 HRC,抗拉强度典型值不低于 930 MPa
04

磨辊轴承

候选材料
滚道约 60-64 HRC;轴承游隙和润滑等级按转速、载荷确认
05

分级轮

候选材料
17-4PH 约 35-44 HRC;整轮按 G2.5 或更严做动平衡
06

分级叶片

候选材料
Al₂O₃ 约 HV 1,000-1,600;同组叶片控制重量差和安装角
07

壳体衬板

候选材料
Hardox 400 典型 370-430 HBW;Cr26 约 58-64 HRC
08

进料溜槽衬板

候选材料
基板约 370-480 HBW;高冲击工况优先耐磨钢,低冲击工况可用陶瓷
09

底板衬板

候选材料
约 370-430 HBW,或堆焊层约 55-62 HRC
10

梅花架 / 辊架

候选材料
ZG270-500 屈服强度典型值不低于 270 MPa、抗拉强度不低于 500 MPa
11

铲料器 / 铲刀

候选材料
Cr26 约 58-64 HRC;高冲击工况可选加工硬化型高锰钢

同名零件在不同 OEM、型号与工况下材料体系可能不同;订货与制造须按主机型号、OEM 图号与实测尺寸复核。

同名零件在不同 OEM、型号与工况下材料体系可能不同;订货与制造须按主机型号、OEM 图号与实测尺寸复核。

获取环辊磨耐磨件方案

发送图纸或零件号,工程师先做适配性、材质与制造可行性评审,再给材料方案与预算区间。寿命不足或异常磨损,请描述工况,我们评估材质、几何结构与工艺方案。

申请工程评审

或直接联系:+86 156 3797 3199
zzx@anranst.com

更多零部件资料

查看零件说明、图纸核对要点与询价资料。

中国制造服务

从技术判断到完整成品交付

ANRANST 为全球客户提供定制耐磨件与工业备件的工程评估、选定中国制造、质量控制与成品件交付,并可支持其他定制工业零件。

01

图纸与工程评审

审核配合面与接口尺寸,评估材质、热处理与制造可行性。

02

材质与热处理指定

按订单逐单指定材质牌号与热处理工艺,写入技术协议并在生产中跟踪。

03

质量管控

覆盖图纸确认、材料与工艺控制、生产跟踪、检验及验收协调。

04

成品交付

组织制造、质量确认、包装及完整成品交货,形成可执行的供应闭环。

提供现有型号、图纸、图号、零件号、材料或工况信息,我们据此确定技术核对和供应路径。

提交需求