Desfibradora de caña de azúcar

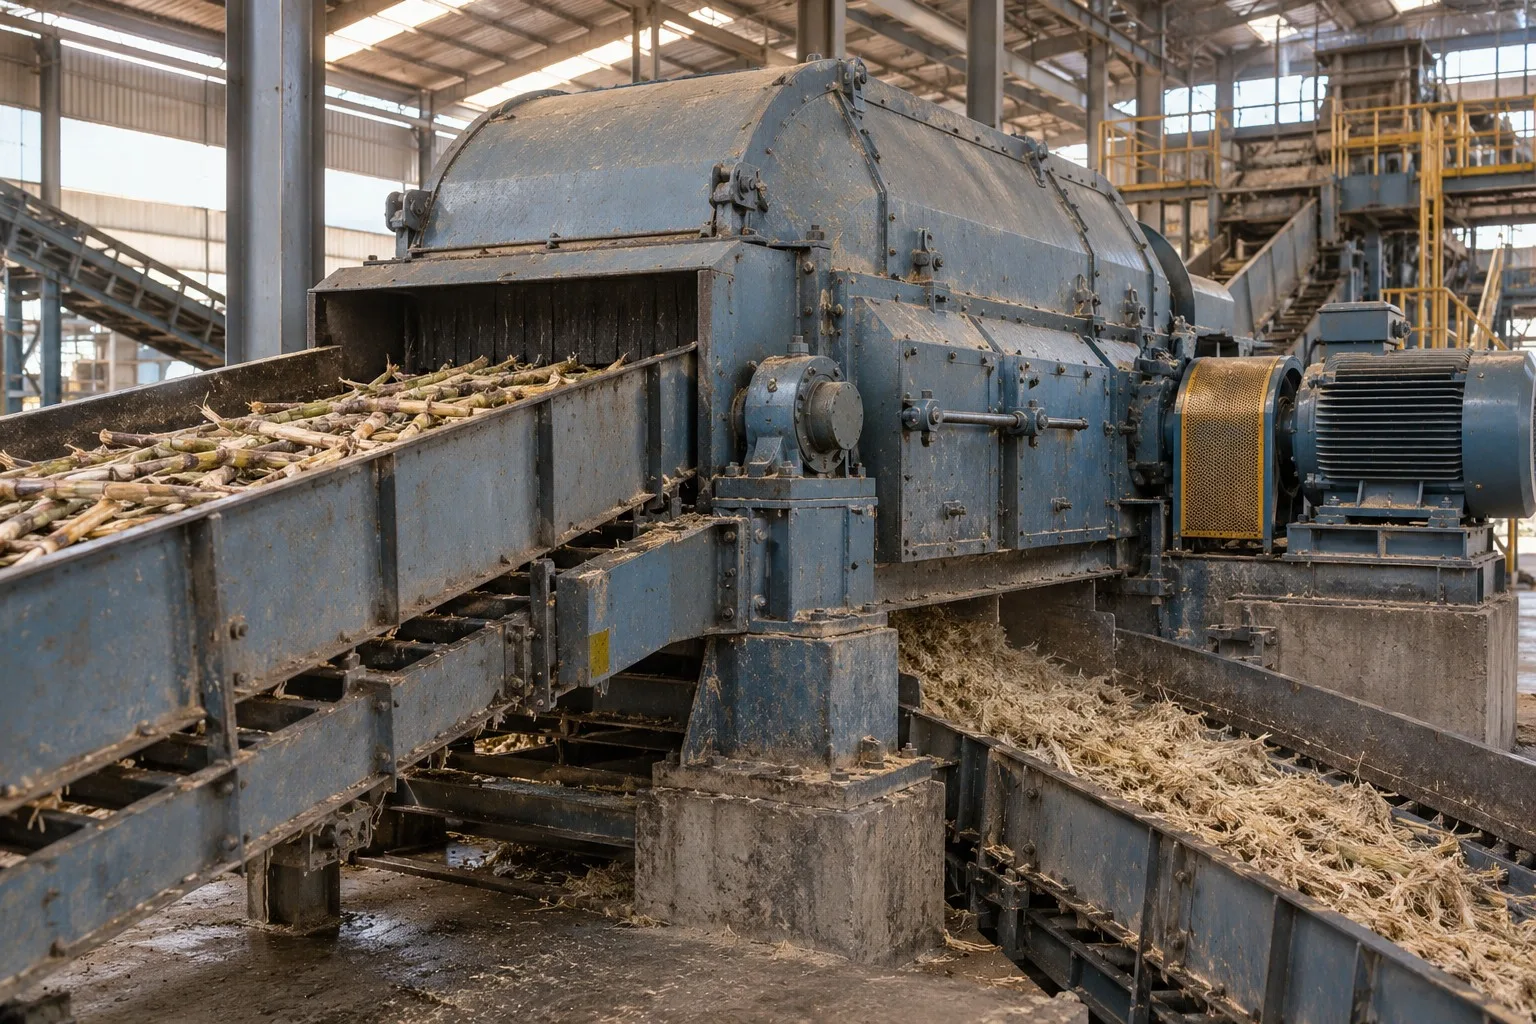
La trituradora de caña de azúcar utiliza martillos oscilantes en un rotor de alta velocidad para romper la caña en fibras y mejorar la extracción de jugo en la molienda posterior. El desgaste se concentra en las puntas de los martillos, los cuerpos de los martillos, las rejillas y las zonas de impacto de alimentación y descarga. Los ejes principales, los pasadores de martillo, los cojinetes y los sellos son piezas clave de mantenimiento.

Desfibradora de caña de azúcar

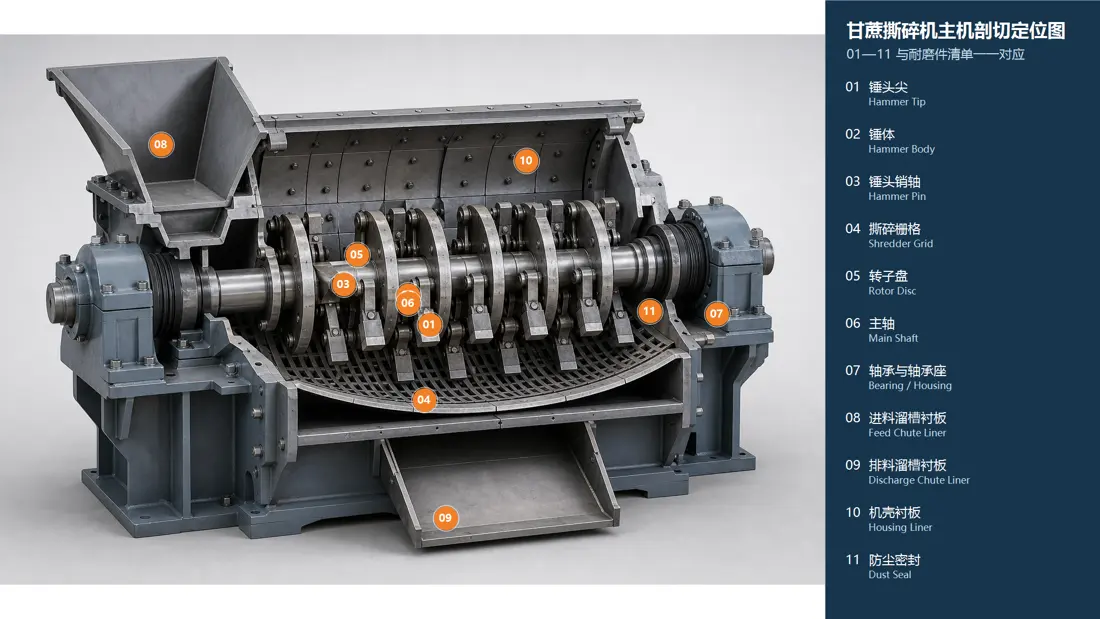
Vista de sección de equipo

Vista en sección del triturador de caña de azúcar que muestra las posiciones de los componentes

La trituradora de caña de azúcar utiliza martillos oscilantes en un rotor de alta velocidad para romper la caña en fibras y mejorar la extracción de jugo en la molienda posterior. El desgaste se concentra en las puntas de los martillos, los cuerpos de los martillos, las rejillas y las zonas de impacto de alimentación y descarga. Los ejes principales, los pasadores de martillo, los cojinetes y los sellos son piezas clave de mantenimiento.

Piezas del equipo

Identificación de piezas y detalles técnicos

Explore nombres de piezas, imágenes, opciones de materiales y requisitos técnicos. Seleccione una tarjeta para abrir la página de piezas de repuesto correspondiente.

Partes individuales

Piezas individuales y de mantenimiento

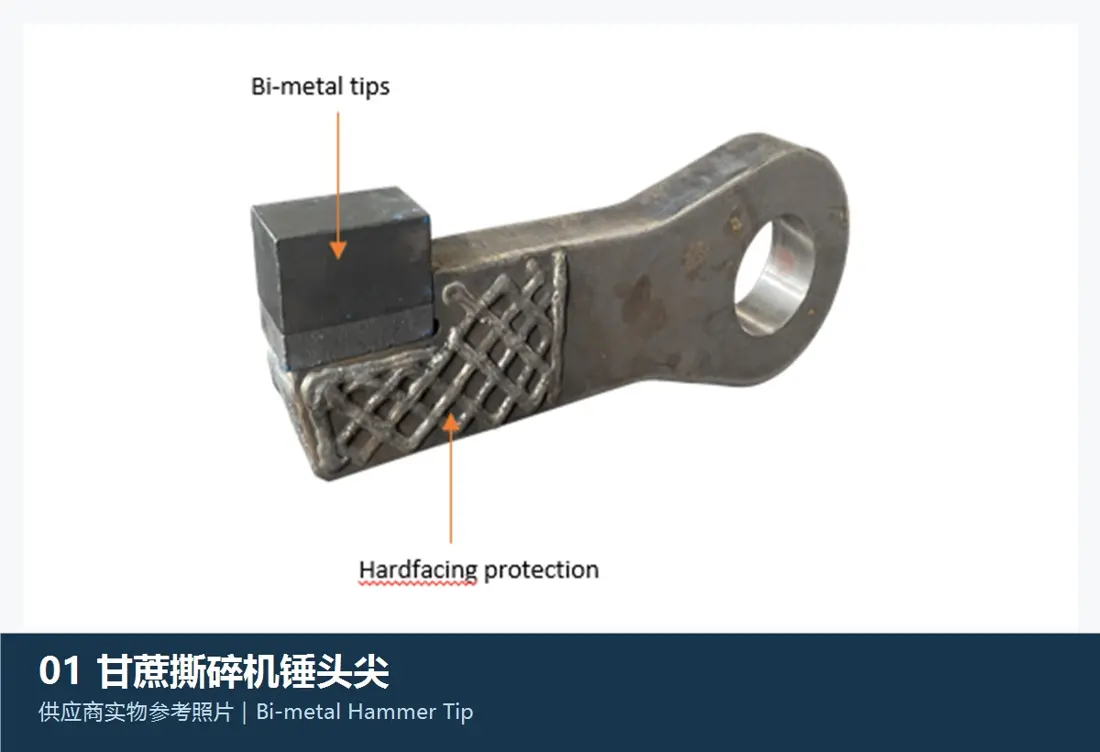
Punta del martillo
01

Punta del martillo

Hierro blanco bimetálico con alto contenido de cromo, Cr 18–28%, C 2.4–3.4%; o carburo cementado WC-Co

Requisitos técnicos
Capa con alto contenido de cromo aproximadamente 58–66 HRC; carburo cementado aproximadamente 88–92 HRA; sin fisuras en la unión con el cuerpo del martillo
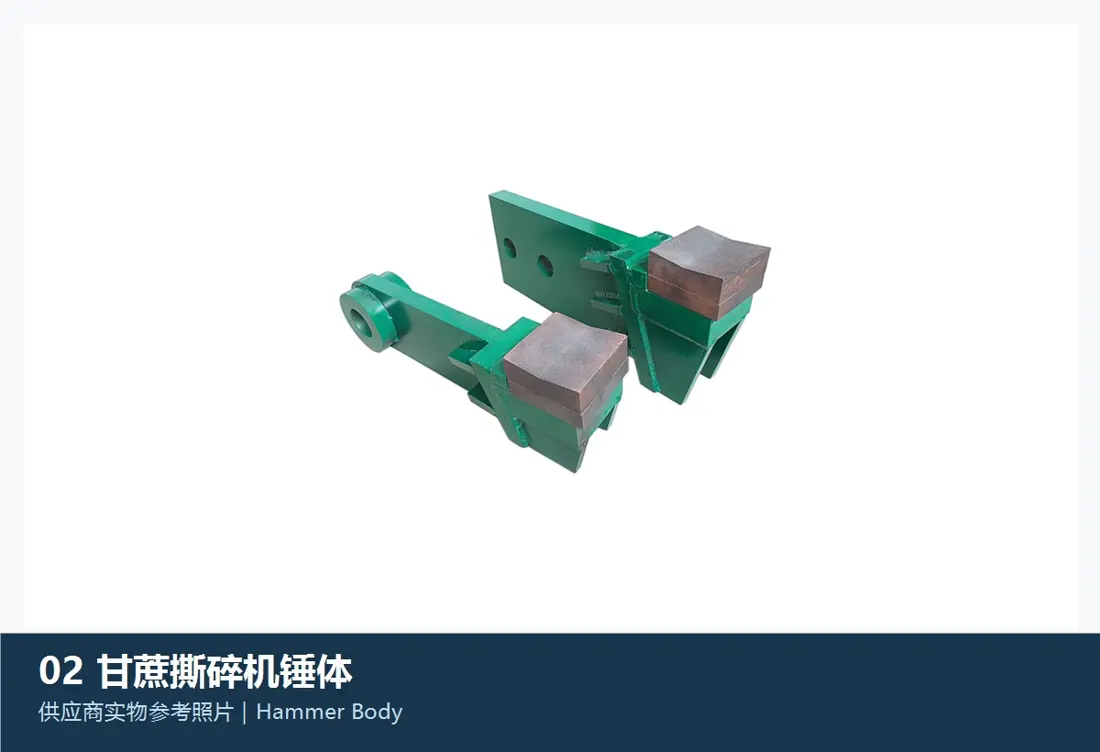
Cuerpo del martillo
02

Cuerpo del martillo

42CrMo, 35CrMo o acero fundido de baja aleación; el extremo de trabajo puede usar recargue duro Fe-Cr-C

Requisitos técnicos
Aproximadamente 28–40 HRC después del templado y revenido, con una resistencia a la tracción típicamente ≥850 MPa; priorizar la resistencia al impacto
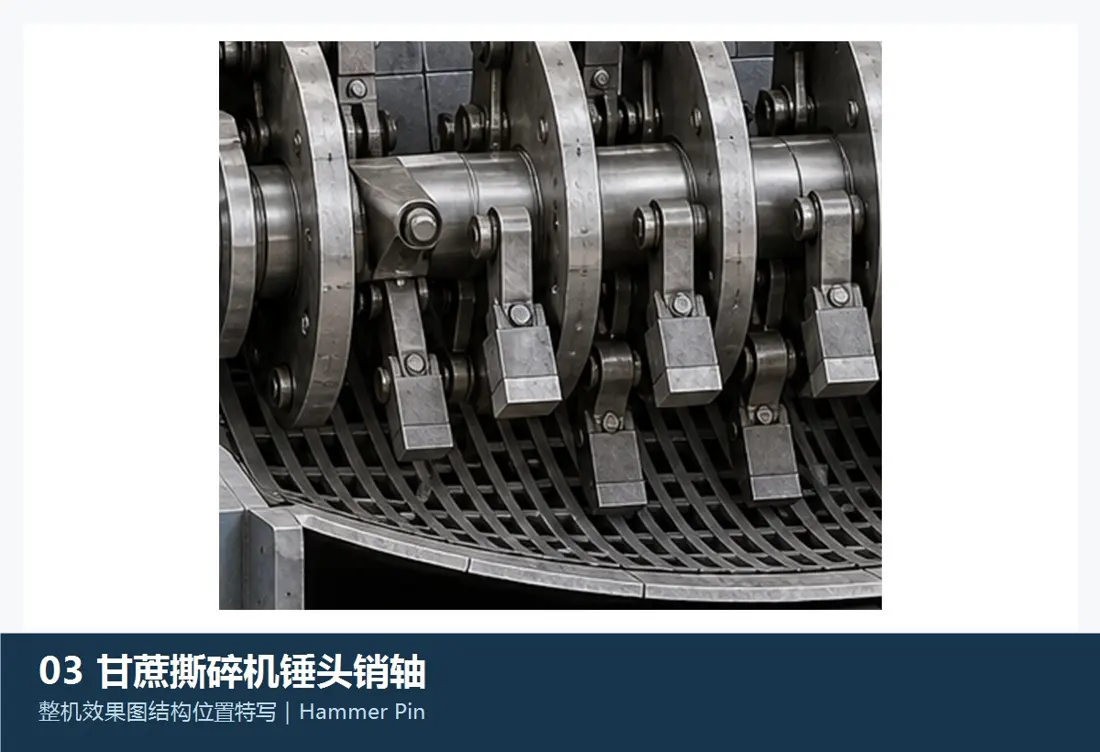
Pasador del martillo
03

Pasador de martillo

42CrMo / 40Cr, templado y revenido con endurecimiento superficial por inducción o nitruración

Requisitos técnicos
Núcleo aproximadamente 28–36 HRC; superficie aproximadamente 50–58 HRC; Rectitud del pasador y espacio libre de ajuste como se especifica en el dibujo.
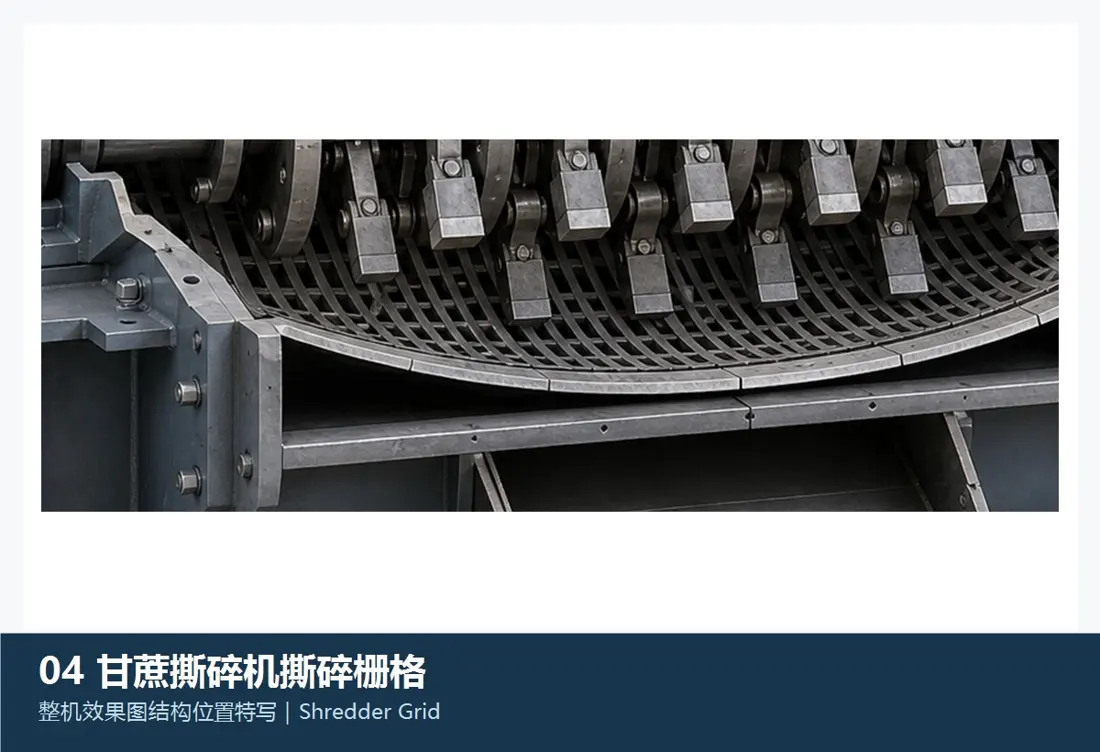
Rejilla de la desfibradora
04

Rejilla de la desfibradora

Cr20–Cr28 hierro fundido con alto contenido de cromo, acero martensítico resistente al desgaste o piezas fundidas compuestas

Requisitos técnicos
Capa de trabajo aproximadamente 55–65 HRC; Utilice un diseño compuesto con un sustrato resistente donde los objetos metálicos grandes causan impacto.
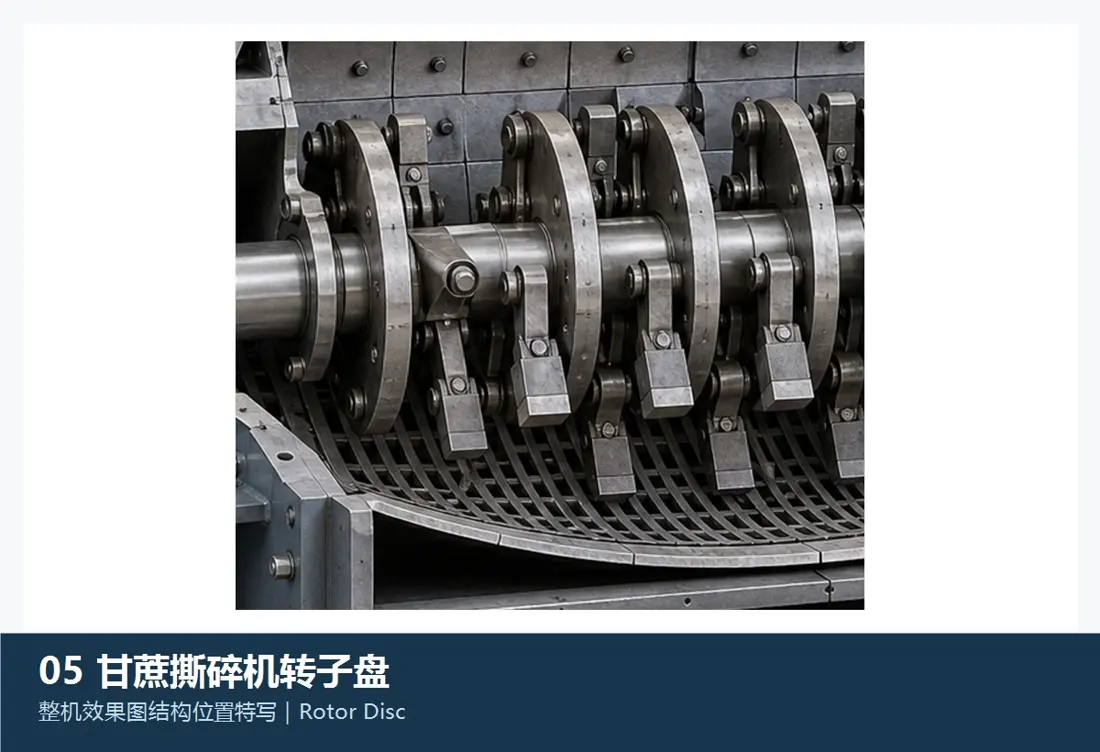
Discos de rotor
05

Discos del rotor

Q355, acero de grado 45, 42CrMo o acero fundido de baja aleación

Requisitos técnicos
Aproximadamente 220–320 HBW; Los rotores soldados requieren pruebas no destructivas y equilibrio dinámico del conjunto completo.
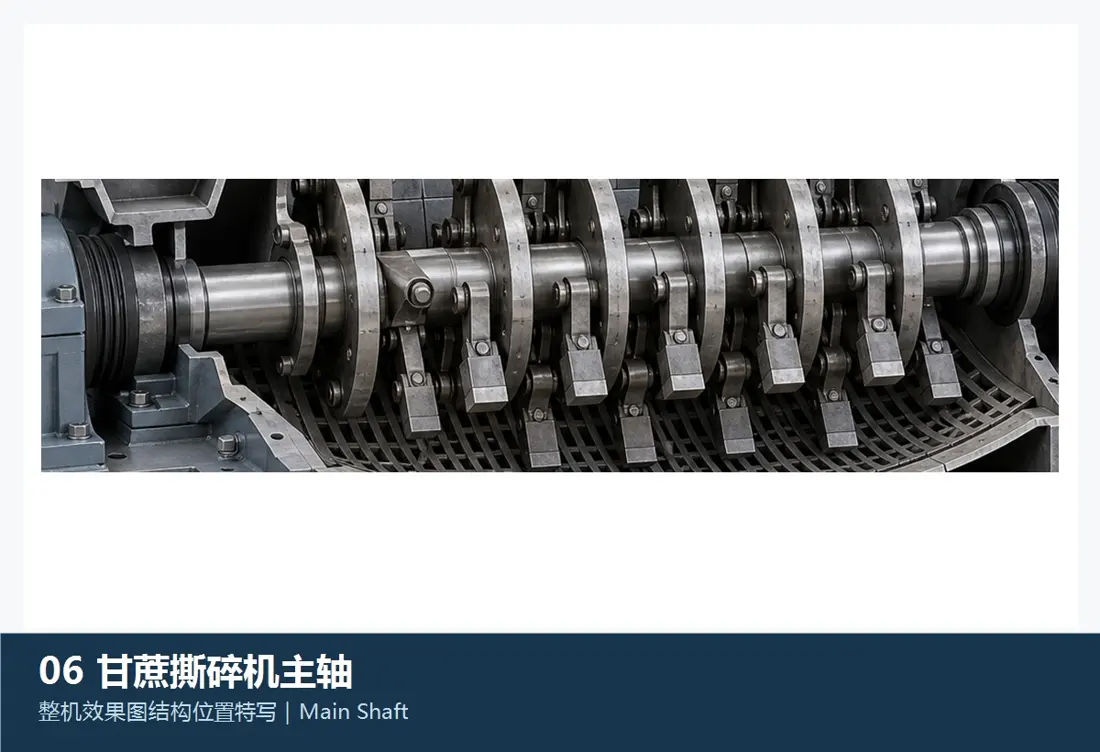
Eje principal
06

eje principal

Acero templado y revenido 42CrMo / 34CrNiMo6

Requisitos técnicos
Resistencia a la tracción aproximadamente 900–1100 MPa y límite elástico aproximadamente ≥750 MPa; Los muñones pueden endurecerse por inducción.
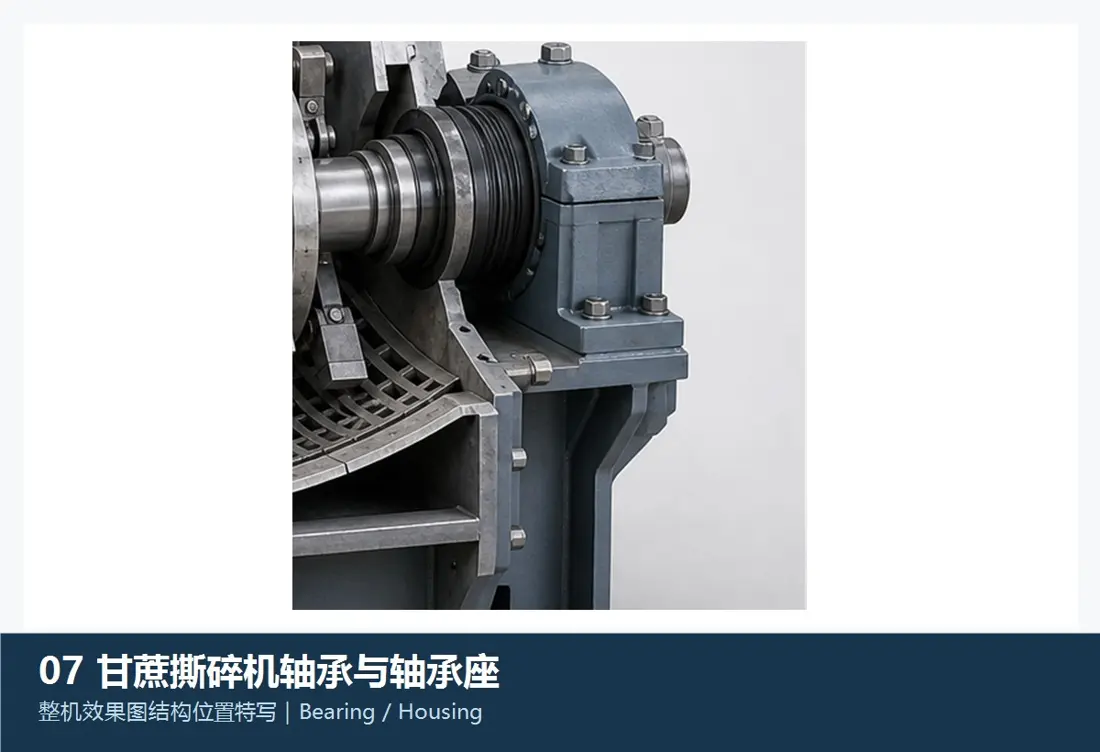
Rodamientos y carcasas de rodamientos
07

Rodamiento / alojamiento de rodamiento

Acero para rodamientos GCr15; Soporte de cojinete de hierro dúctil o acero fundido QT500-7

Requisitos técnicos
Pistas de rodadura de aproximadamente 58–64 HRC; Resistencia a la tracción de la carcasa del rodamiento aproximadamente ≥500 MPa
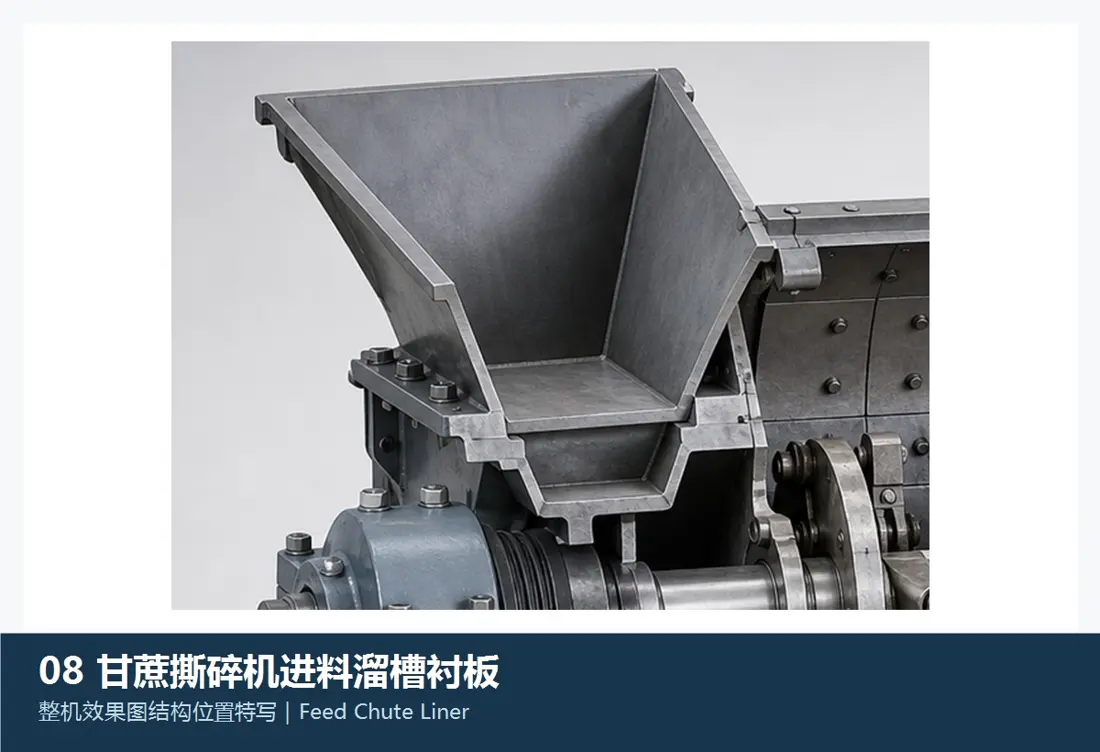
Revestimiento del conducto de alimentación
08

Revestimiento del conducto de alimentación

NM400/NM450 o placa de desgaste compuesta bimetálica

Requisitos técnicos
Dureza aproximadamente 370–480 HBW; Utilice acero resistente al desgaste en lugar de cerámica quebradiza en los puntos de alimentación de alto impacto.
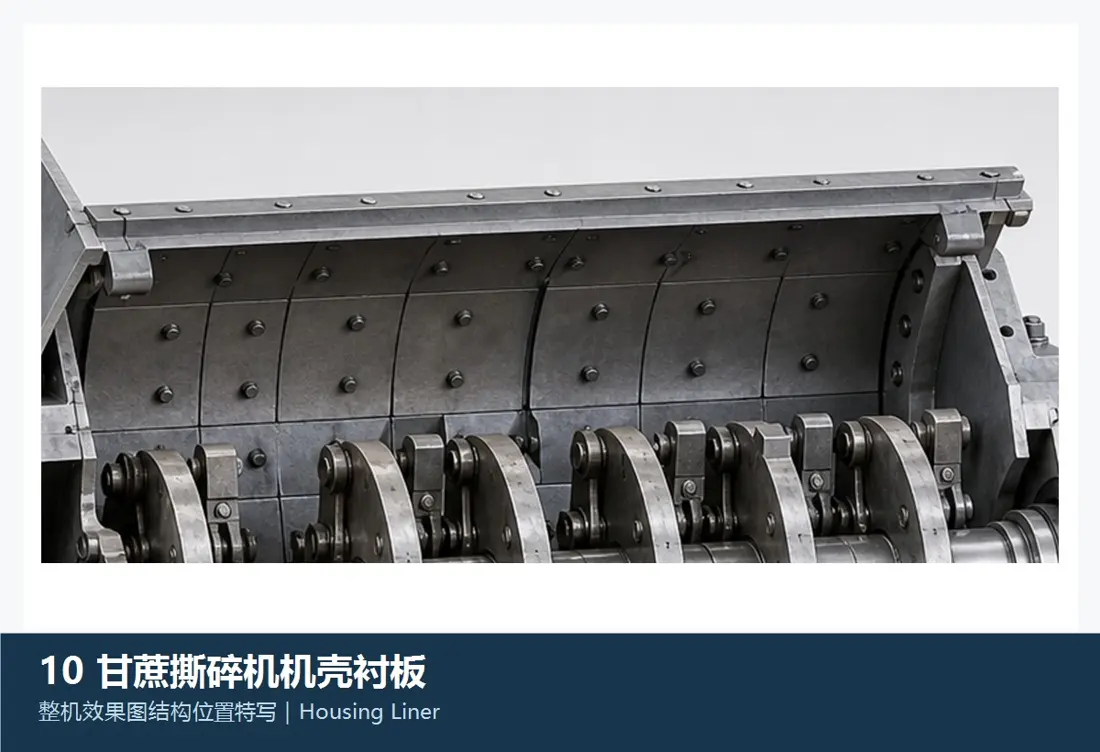
Revestimiento de la carcasa
10

Revestimiento de carcasa

NM400/NM450 o placa compuesta con alto contenido de cromo

Requisitos técnicos
El sustrato debe seguir siendo soldable; la capa de trabajo con alto contenido de cromo es generalmente de aproximadamente 55–65 HRC
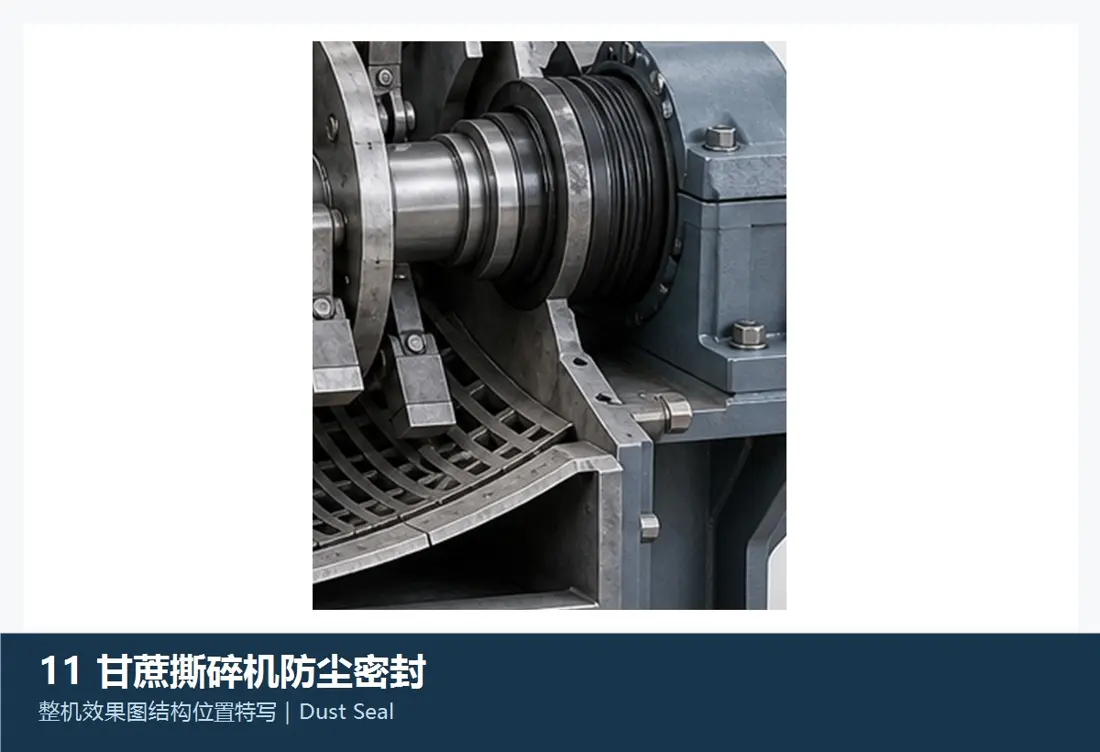
sello antipolvo
11

Sello antipolvo

NBR, HNBR o poliuretano; FKM es una opción para entornos de aceite caliente

Requisitos técnicos
NBR aproximadamente 70–90 Shore A; poliuretano aproximadamente 90–95 Shore A; Acabado de la superficie del labio de control y del manguito del eje según los requisitos de sellado.

Los materiales para piezas con nombres similares pueden diferir según el OEM, el modelo de máquina y las condiciones de funcionamiento. Compruebe el modelo de la máquina, el dibujo y las dimensiones medidas antes de realizar el pedido o fabricar.

Los materiales para piezas con nombres similares pueden diferir según el OEM, el modelo de máquina y las condiciones de funcionamiento. Compruebe el modelo de la máquina, el dibujo y las dimensiones medidas antes de realizar el pedido o fabricar.

Discuta las piezas de desgaste de su trituradora de caña de azúcar

Indique el modelo de la máquina, las condiciones de operación y la vida útil objetivo para que nuestros ingenieros recomienden materiales y preparen un presupuesto.

Marca y modelo del equipoPlanoPlano o dimensionesMaterial actualFotografías de las piezas dañadasVida útil objetivoCondiciones de operación
Solicitar presupuesto

O contáctenos directamente: +86 156 3797 3199
zzx@anranst.com

Servicios de fabricación en China

De la evaluación técnica a la entrega de la pieza terminada

ANRANST ofrece a clientes de todo el mundo evaluación de ingeniería, producción en fundiciones certificadas según los requisitos técnicos del cliente, control de calidad y entrega de la pieza terminada para piezas de desgaste a medida y repuestos industriales, con capacidad para atender otras piezas industriales a medida.

01

Revisión de planos e ingeniería

Revisamos las superficies de acoplamiento y las dimensiones de interfaz, y evaluamos la viabilidad de material, tratamiento térmico y fabricación.

02

Especificación de material y tratamiento térmico

Material grades and heat-treatment processes are specified order by order, stated in the technical agreement and tracked through production.

03

Control de calidad

Confirmación del plano, control de material y de proceso, seguimiento de producción, inspección y coordinación de la aceptación.

04

Entrega de la pieza terminada

Coordinamos la fabricación, la confirmación de calidad, el embalaje y la entrega de piezas completas en un proceso de suministro cerrado y viable.

Facilítenos el modelo existente, los planos, los materiales o las condiciones de operación para identificar la revisión técnica y la vía de suministro adecuadas.

Enviar una consulta