КМП2施工案例电动机
PDF3换齿600–700延米仅该施工条件
割煤机 · 1943—1946 · 2 个型号
点击型号可跳到对应的零部件表;改名前后的型号列在“历史型号 / 改名”一栏。
| 型号 | 历史型号 / 改名 | 年代 | 零部件 |
|---|---|---|---|
| Копейск КМП 割煤机 | КМП;КМП-2(1959–60冻土施工案例;与早期КМП版本关系待核);Копейск КМП-1(1947 Makarov联合机基础采煤机) | 1943—1946 | 9 |
| Копейск Урал-33М 割煤机 | Урал-33М;Урал-33М(1.6/1.8/2.0/2.2m工作部) | 2026 | 5 |
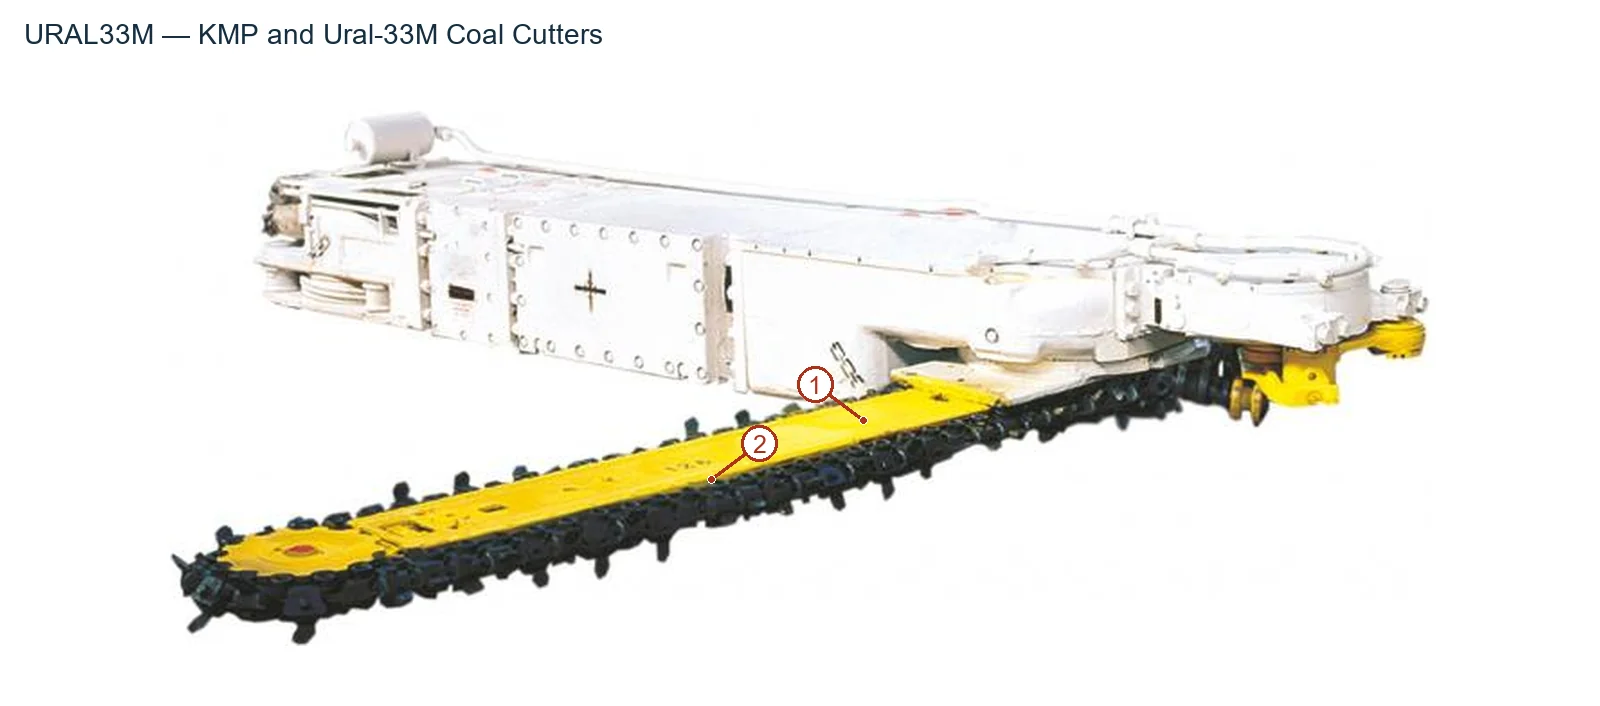
图上编号与下表一一对应。
| 编号 | 部件 | 部位 | 适用型号 |
|---|---|---|---|
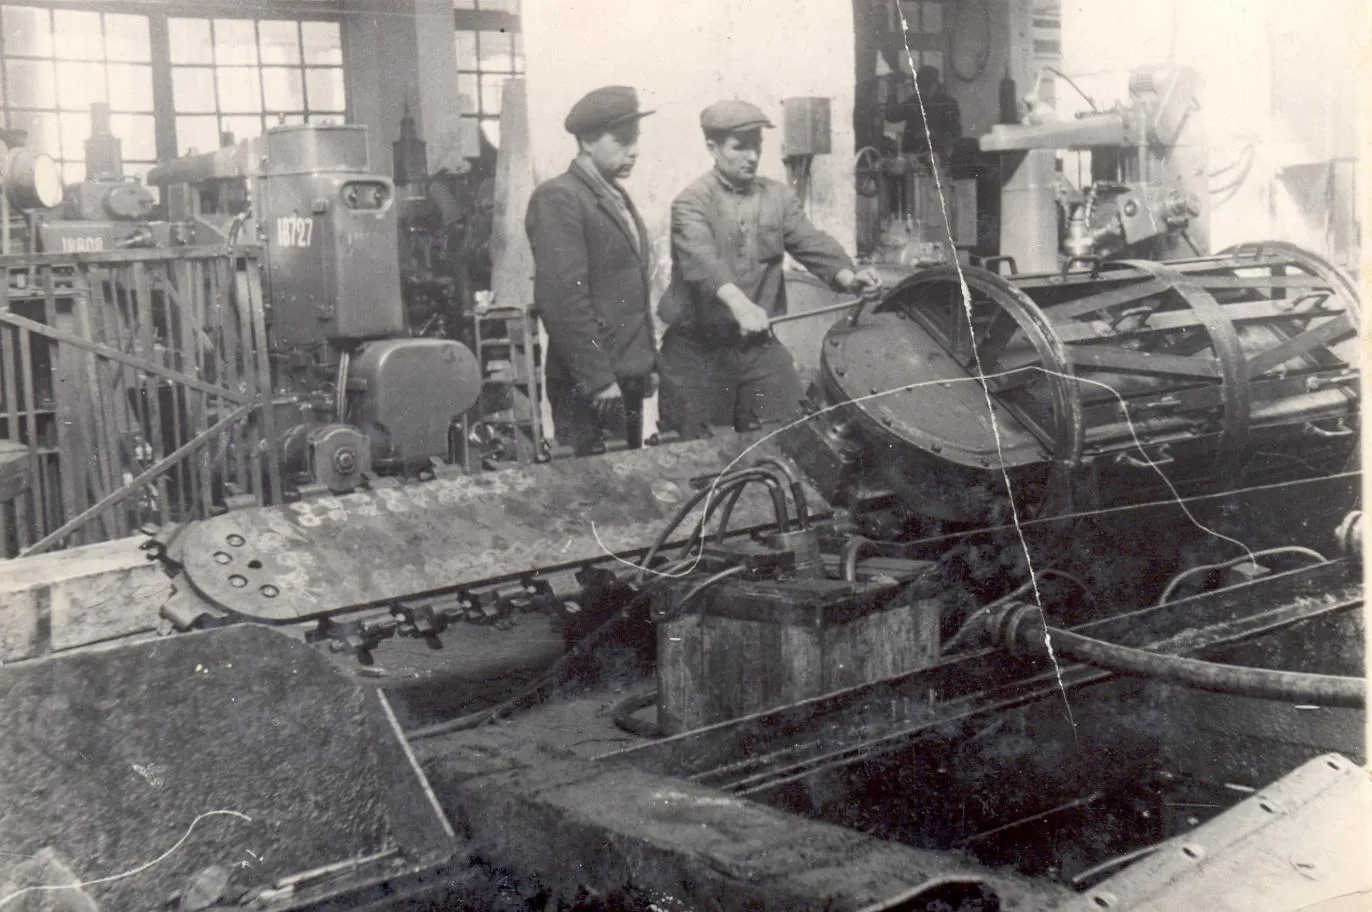
| 1 | 外部锚柱(施工案例) | 机器牵引绳前方的外部锚点;非煤矿版OEM件 | КМП-2(冻土施工) |
| 1 | Ural33M切割导臂bar | 机身前侧长条切割臂 | Урал-33М |
| 2 | КМП2机体外形类别 | 图1上排机体 | КМП-2(冻土施工) |
| 2 | Ural33M冲压无侧板平衡切割链 | 切割导臂外围 | Урал-33М |
| 3 | КМП2切割导杆 | 图1上排机体右侧切割臂 | КМП-2(冻土施工) |
| 部件 |
|---|
| КМП2施工案例电动机 |
| КМП2施工改装滑橇 |
| КМП2牵引绞车 |
| КМП2牵引卷筒 |
| КМП2牵引钢丝绳 |
| КМП2切割链 |
| КМП2施工用Уралец链齿 |
| Ural33M单活塞液压泵 |
| Ural33M双作用液压缸 |
| Ural33M电机 |
零部件相同的型号合并为一组,点击型号组展开零部件表。
| 编号 | 部件 | 部位 | 材质/类型 |
|---|---|---|---|
| 2 | КМП2机体外形类别 | 图1编号2 корпус машины,原图未拆内部 | |
| 3 | КМП2切割导杆 | 图1编号3为бар;案例改变垂向角度,不补导杆长度 | |
| КМП2施工案例电动机 | |||
| КМП2施工改装滑橇 | 冻土施工安装于салазки,不确认为煤矿版OEM标配 | ||
| КМП2牵引绞车 | 原文自带тяговая лебедка,拉向外部锚柱 | ||
| КМП2牵引卷筒 | |||
| КМП2牵引钢丝绳 | |||
| КМП2切割链 | |||
| КМП2施工用Уралец链齿 | 施工案例链齿,非型号Урал整机或供应商零件编号 | 原文齿刃硬质合金堆焊 |
| 编号 | 部件 | 部位 | 材质/类型 |
|---|---|---|---|
| 1 | Ural33M切割导臂bar | 原文液压缸用于bar转入;1.6—2.2m长度选择 | 未查到原件明确牌号 |
| 2 | Ural33M冲压无侧板平衡切割链 | 原表76mm节距/140mm宽;不从冲压工艺猜钢牌号 | 未查到原件明确牌号 |
| Ural33M单活塞液压泵 | 切割部液压驱动原表 | 未查到原件明确牌号 | |
| Ural33M双作用液压缸 | bar转入执行器 | 未查到原件明确牌号 | |
| Ural33M电机 | 75kW正文版 | 未查到原件明确牌号 |
PDF3换齿600–700延米仅该施工条件
PDF3换齿600–700延米仅该施工条件
PDF3换齿600–700延米仅该施工条件
PDF3换齿600–700延米仅该施工条件
PDF3换齿600–700延米仅该施工条件
PDF3换齿600–700延米仅该施工条件
PDF3换齿600–700延米仅该施工条件
PDF3换齿600–700延米仅该施工条件
PDF3换齿600–700延米仅该施工条件
割煤机 收录 2 个型号:Копейск КМП 割煤机、Копейск Урал-33М 割煤机。各型号的历史型号与改名见本页“系列内型号与历史型号”表。
割煤机 另见以下型号/别称:Копейск КМП 割煤机、КМП、КМП-2、Копейск КМП-1、Копейск Урал-33М 割煤机、Урал-33М。
割煤机 属于 Kopeysk 品牌,设备类型:割煤机,年代:1943—1946。当前状态:历史机型。
已记录 14 项零部件,包括:КМП2施工案例电动机、КМП2施工改装滑橇、КМП2牵引绞车、КМП2牵引卷筒、КМП2牵引钢丝绳、КМП2切割导杆、КМП2切割链、КМП2施工用Уралец链齿 等。完整名称与位置见本页“零部件名称与位置”表。
发图纸或样品,告知设备型号和零件名。
每张图纸 24 小时内完成分类并给预算区间:做过的成熟件,核对匹配后尽快出正式报价与标准检验计划;失效件、材质升级或首次见的结构,冶金师在 3 个工作日内出具审查意见,是否“成熟件”由我方工程师判定。零件不耐磨、断裂或提前磨损?发照片加工况,工程师给失效原因判断。
或直接联系:+86 156 3797 3199
zzx@anranst.com
ANRANST 为全球客户按客户技术要求设计制造定制耐磨件:工程评审、按品类匹配认证工厂、驻厂检验与成品交付;同一机台的配套备件可一并咨询。
审核配合面与接口尺寸,评估材质、热处理与制造可行性。
按订单逐单指定材质牌号与热处理工艺,写入技术协议并在生产中跟踪。
关键工序驻厂见证,硬度、冲击、探伤与热处理记录齐套后放行,逐炉文件随货。
组织制造、驻厂放行、包装与完整成品交付,质量文件随货同行。
发来型号、图纸、型号与工况,工程师 24 小时内分类并给预算区间,再确定工程评审与供货路径。
提交需求