
Низкооборотные сайзеры ABON

От исполнения с центральным или боковым дроблением переходят к зубчатым сегментам, футеровкам, скребкам, валам, подшипникам, тяжелым редукторам и гидромуфтам, затем согласуют материалы и номера чертежей для запроса цены.

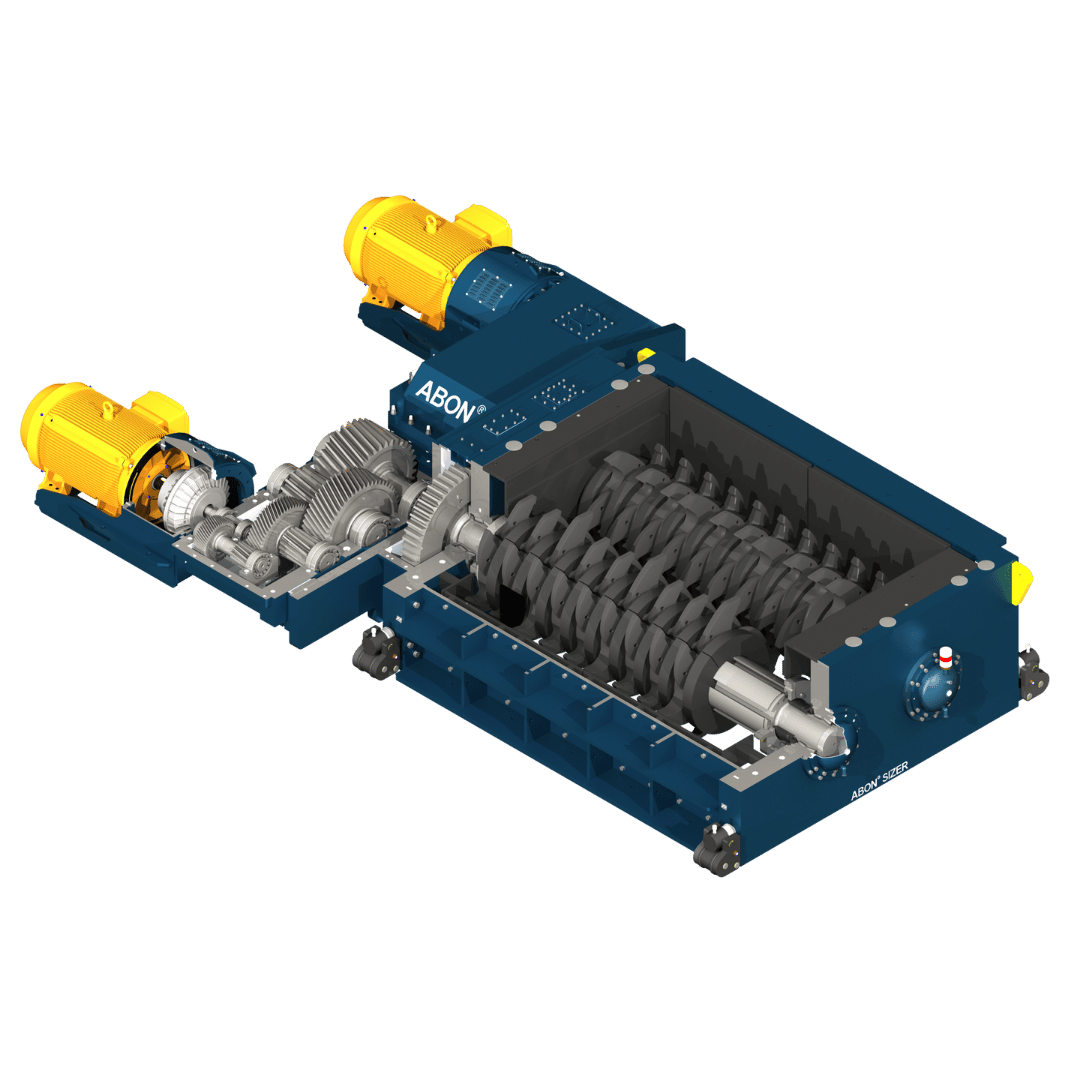
Официальный разрез низкоскоростного сайзера ABON
Официальный разрез FLS ABON Sizer: зубчатые сегменты двух валков, защита боковых стенок, приводные редукторы и опоры валов.
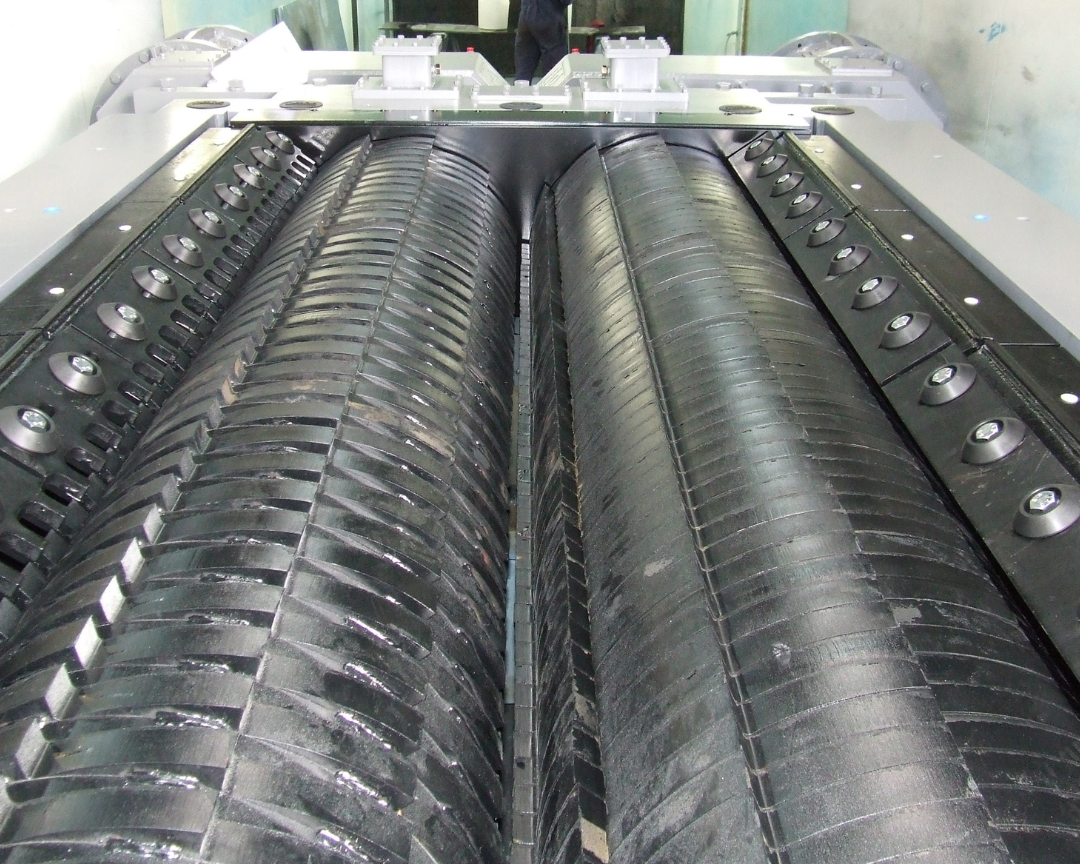
Зубчатые сегменты и боковые футеровки низкоскоростного сайзера ABON
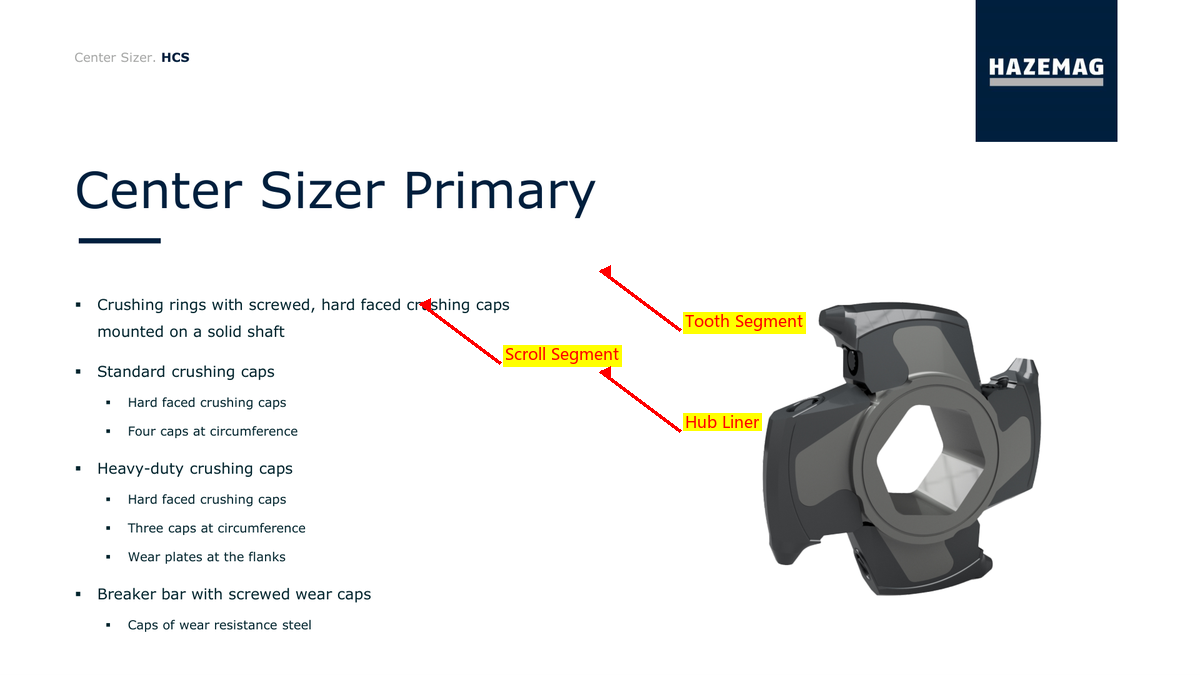
Официальная фотография FLS зубчатых сегментов и боковых футеровок. Центральное или боковое дробление, расположение зубьев и зазоры у вершин проверяют по исполнению проекта.
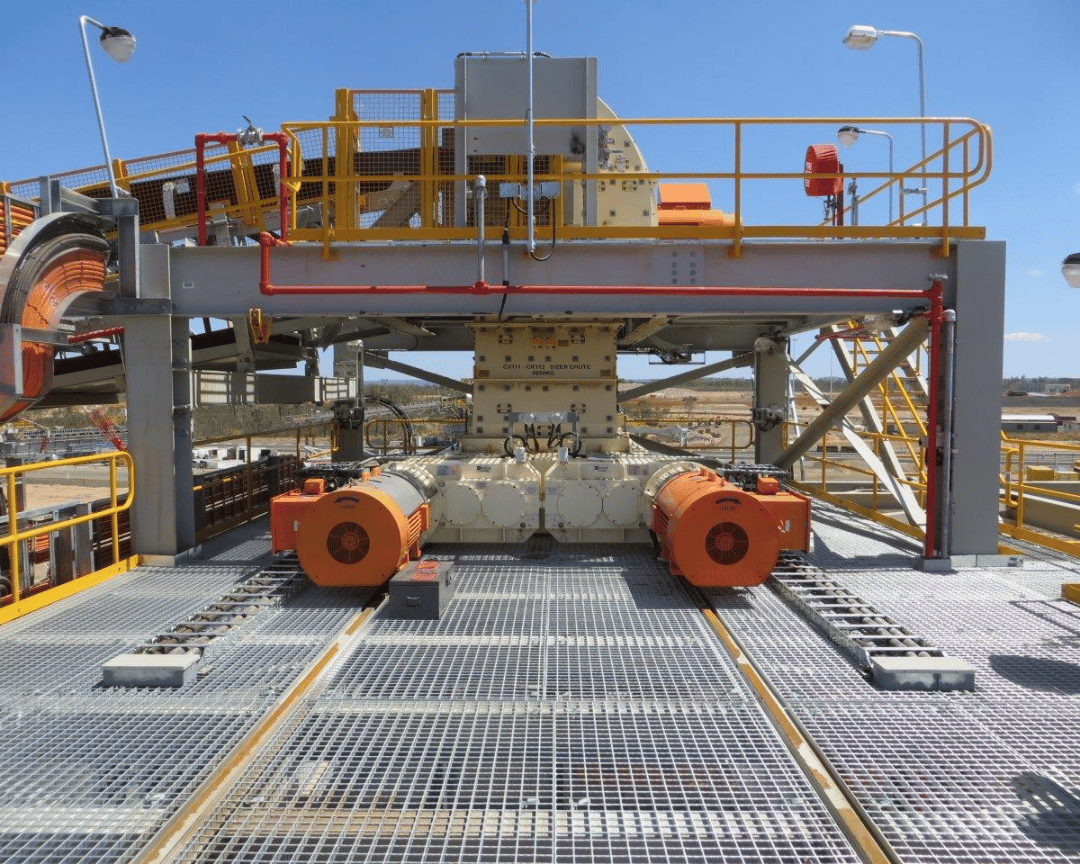
Низкоскоростной сайзер ABON на площадке
Официальная фотография установки FLS: низкий корпус, двойной привод и выдвижная конструкция для обслуживания помогают идентифицировать машину.
Оборудование OEM

Исполнения, изнашиваемые детали и запчасти привода на одной странице

Сайзеры ABON проектируют под материал, максимальную крупность питания, производительность и требуемый продукт. Ключевые признаки — способ дробления, межосевое расстояние, длина валков, схема привода и расположение зубчатых сегментов.

370-1,600 mm Опубликованный диапазон межосевых расстояний
500-4,200 mm Опубликованный диапазон длины валков
15-76 rpm Опубликованный диапазон частоты вращения валов
650+ Мировая база установок по данным FLS
Стандартные исполнения и документированные модели

Центральное дробление, боковое дробление и 16/400CHDTD-RA

Текущая футеровка определяется диапазоном проектных исполнений. Официальный каталог также содержит проектную модель Extreme Duty 16/400CHDTD-RA.

Исполнение / модельСпособ дробленияМаксимальная крупность питанияМаксимальная производительностьТиповая максимальная крупность продуктаСкоростьОсновное исполнение
Исполнение с центральным дроблением первой стадииCentre sizing / primaryДо 1,600 mmДо 14,000 tphОбычно 250–350 mm0.8–1.2 m/sМежосевое расстояние 370–1,600 mm; длина валков 500–4,200 mm
Исполнение с боковым дроблением второй и третьей стадийSide sizing / secondary & tertiaryДо 350 mmДо 5,000 tphОбычно 75–150 mmДо приблизительно 1.8 m/sМежосевое расстояние 370–1,600 mm; длина валков 500–4,200 mm
16/400CHDTD-RA Extreme DutyПроектная модель из официального каталога1,600 mmБолее 10,000 tphОпределяется профилем зубьев и проставочными кольцами проектаИсполнение в диапазоне частоты вращения валов 15–76 rpmДокументировано для особо тяжелых проектов с прочностью материала до приблизительно 500 MPa

Одинарный, двойной или четырехмоторный привод, профиль зубьев, проставочные кольца, крупность продукта и мощность определяются проектом. До изготовления сверяют шильдик, серийный номер, общий вид, чертежи валов и схему сегментов.

Изнашиваемые детали

Зубчатые сегменты, проставочные кольца, боковые и донные футеровки, скребки

Для каждой позиции приведены условия работы, возможные материалы и проверяемые размеры со ссылкой на соответствующую страницу компонента сайзера.

ABON Зубчатые сегменты сайзера — идентификация и положение в узле
01

Зубчатые сегменты сайзера

Sizing Tooth Segments

Сегменты устанавливаются в обработанные пазы вала; профиль и высота зубьев вместе с проставочными кольцами определяют захват и максимальную крупность продукта. Проверяют центральное или боковое дробление, межосевое расстояние, длину валков, схему зубьев, твердость материала и данные износа.

Проверка материала и изготовления: Рассматривают износостойкую легированную сталь, специальные сплавы с подтвержденной работоспособностью или местную наплавку. Состав, термообработку и восстановление согласуют с чертежами проекта.

Открыть страницу компонента →
ABON Проставочные кольца и регулировочные прокладки сегментов — идентификация и положение в узле
02

Проставочные кольца и регулировочные прокладки сегментов

Tooth Spacers & Adjustment Shims

Вместе со схемой сегментов задают контролируемые зазоры и максимальную крупность продукта. Проверяют диаметр вала, сочетание толщин, шпоночные пазы илипозиционирующие элементы, порядок и осевую фиксацию.

Проверка материала и изготовления: Применяют закаленную и отпущенную легированную сталь или износостойкую сталь, подтвержденную исходным чертежом. Допуски толщины, параллельность торцов и обработку поверхности проверяют по требованиям сборки.

Открыть страницу компонента →
ABON Боковые футеровки и торцевые плиты — идентификация и положение в узле
03

Боковые футеровки и торцевые плиты

Side Liner & End Plate

Защищают боковые стенки и участвуют в формировании контролируемого зазора при боковом дроблении. Проверяют центральное или боковое исполнение, зону установки, номера плит, отверстия, толщину и зазоры у вершин зубьев.

Проверка материала и изготовления: Закаленный и отпущенный износостойкий лист, биметаллическую плиту или проверенную в работе конструкцию выбирают по ударам и абразивному износу.

Открыть страницу компонента →
ABON Донные футеровки и защита основания — идентификация и положение в узле
04

Донные футеровки и защита основания

Bottom Liner & Base Plate

Защищают нижнюю часть камеры и разгрузку от эрозии мелочью, отскока материала и износа в местах накопления. Проверяют позиции плит, кривизну, отверстия, разгрузочные зазоры и направление доступа для обслуживания.

Проверка материала и изготовления: Закаленный и отпущенный износостойкий лист или биметаллическую плиту выбирают по толщине, ударам, сварке и креплению.

Открыть страницу компонента →
ABON Встроенные скребки — идентификация и положение в узле
05

Встроенные скребки

Integrated Scraper / Cleaner

Опционные скребки помогают естественному самоочищению сегментов при влажном липком материале. Проверяют профиль, динамический зазор до сегментов, кронштейны, ход регулировки и припуск на износ.

Проверка материала и изготовления: Закаленный и отпущенный износостойкий лист, износостойкий сплав или композиционный скребок выбирают по налипанию, абразивному износу и ударам.

Открыть страницу компонента →
ABON Болты и фиксаторы зубчатых сегментов — идентификация и положение в узле
06

Болты и фиксаторы зубчатых сегментов

Tooth Segment Bolts & Fasteners

Крепят сегменты, проставочные кольца или связанные изнашиваемые узлы. Проверяют резьбу, класс прочности, длину, головку, способ фиксации, предварительную затяжку и доступ для монтажа.

Проверка материала и изготовления: Высокопрочную легированную сталь, обработку резьбы и термообработку проверяют по нагрузкам и усталостным условиям.

Открыть страницу компонента →
Запасные части

Валы, подшипники, тяжелые редукторы и гидромуфты

Приводные и опорные детали проверяют по межосевому расстоянию, рабочей длине валков, числу приводов, стороне машины, вращению, передаточному отношению, посадкам и смазке.

ABON Вал сайзера в сборе — идентификация и положение в узле
01

Вал сайзера в сборе

Sizing Roll Shaft Assembly

Несет сегменты и передает высокий момент. Проверяют межосевое расстояние, рабочую длину, диаметры, концевые сопряжения, шпоночные пазы или шлицы, пазы сегментов, вращение и биение.

Проверка материала и изготовления: Крупные поковки легированной стали, термообработку, точность механической обработки и неразрушающий контроль проверяют по моменту, ударам и исходным чертежам.

Открыть страницу компонента →
ABON Подшипники и корпуса — идентификация и положение в узле
02

Подшипники и корпуса

Bearing & Bearing Housing

Поддерживают вал с приводной и неприводной сторон со встроенной смазкой в масляной ванне. Проверяют сторону машины, обозначение подшипника, отверстие корпуса, крышки, уплотнения, уровень масла и подключения датчиков.

Проверка материала и изготовления: Подшипниковую сталь, корпуса из литой стали или чугуна с шаровидным графитом, материалы уплотнений выбирают по нагрузке, частоте вращения, смазке и нагреву.

Открыть страницу компонента →
ABON Тяжелые редукторы и зубчатые передачи — идентификация и положение в узле
03

Тяжелые редукторы и зубчатые передачи

Heavy-duty Gearbox & Gearing

Преобразуют мощность двигателя в низкоскоростное вращение с высоким моментом. Проверяют одинарный, двойной или четырехмоторный привод, передаточное отношение, входные/выходные валы, вращение, монтажные поверхности, параметры передач и смазку.

Проверка материала и изготовления: Для цементованных либо закаленных и отпущенных легированных шестерен и кованых валов проверяют точность, твердость, вязкость сердцевины и пятно контакта по чертежам.

Открыть страницу компонента →
ABON Гидромуфты — идентификация и положение в узле
04

Гидромуфты

Fluid Coupling

Расположены между двигателем и тяжелым редуктором для смягчения пуска и перегрузок. Проверяют типоразмер, передаваемую мощность, частоту вращения, объем жидкости, ориентацию, тепловую защиту и присоединительные размеры.

Проверка материала и изготовления: Легированные приводные детали, материалы корпуса и маслостойкие уплотнения выбирают по мощности, нагреву и рабочей жидкости.

Открыть страницу компонента →
Номера чертежей и запчастей

Сопоставление номеров OEM или сторонних поставщиков с исполнением и позицией

Предоставьте полный шильдик, серийный номер, способ дробления, межосевое расстояние, длину валков, схему привода, расположение зубьев, номера OEM/стороннего поставщика и размеры снятой детали для прослеживаемого сопоставления.

Как определить исполнение установленного ABON Sizer?

Сначала определяют центральное или боковое дробление, затем межосевое расстояние, рабочую длину валков, число приводов, схему сегментов и проставочных колец, полный шильдик и чертежи проекта.

Можно ли изготовить зубчатые сегменты только по фотографии?

Нет. Также проверяют профиль и высоту зубьев, монтажные пазы, проставочные кольца, осевой порядок, твердость материала, удары и данные износа.

Почему нет раздела специальной оснастки?

В официальном каталоге FLS указано, что сегменты заменяются без снятия валов, а обычная сборка и обслуживание не требуют специальных инструментов. Поэтому неподтвержденная специальная оснастка не приводится.

Отправьте шильдик ABON Sizer, схему сегментов или чертежи

Укажите способ дробления, межосевое расстояние, длину валков, число приводов, номера OEM/стороннего поставщика, фотографии снятых деталей, материал и условия работы. Это основа идентификации, оценки материала, подбора изготовителя, контроля качества и поставки готовых изделий.

Производственные услуги в Китае

От технической оценки до поставки готовых деталей

ANRANST помогает заказчикам по всему миру получать из Китая нестандартные детали, изнашиваемые элементы и промышленные запчасти: от проверки чертежей и подбора сертифицированного завода до контроля качества и поставки готовых изделий. Услуги могут распространяться и на другие нестандартные промышленные компоненты.

01

Проверка чертежей и инженерная оценка

Идентификация оборудования и деталей, проверка чертежей, подбор материалов и оценка возможности изготовления.

02

Назначение материала и термообработки

Марки материалов и режимы термообработки назначаются по каждому заказу, фиксируются в техническом соглашении и контролируются в ходе производства.

03

Контроль качества

Согласование чертежей, контроль материалов и технологии, сопровождение производства, организация инспекций и приемки.

04

Поставка готовых деталей

Организация изготовления, подтверждения качества, упаковки и поставки готовых деталей в рамках согласованного процесса снабжения.

Пришлите модель, чертежи, номера чертежей или деталей, материал и условия работы, чтобы определить порядок технической проверки и поставки.

Отправить запрос